2026-09-25 17:44:42 分类:商机
昨天刚送回一台修完的造粒机主机。
客户站在我车间抽烟,脸拉得比驴长。
三个月前图便宜找了个小厂订的新机器,开机第三天就抱轴,停机清料的时候发现机筒内壁磨得坑坑洼洼,连加热片都烧了三组。
一算,停产加原料损失,小二十万没了。
别光看参数,厂家的门道全在看不见的地方
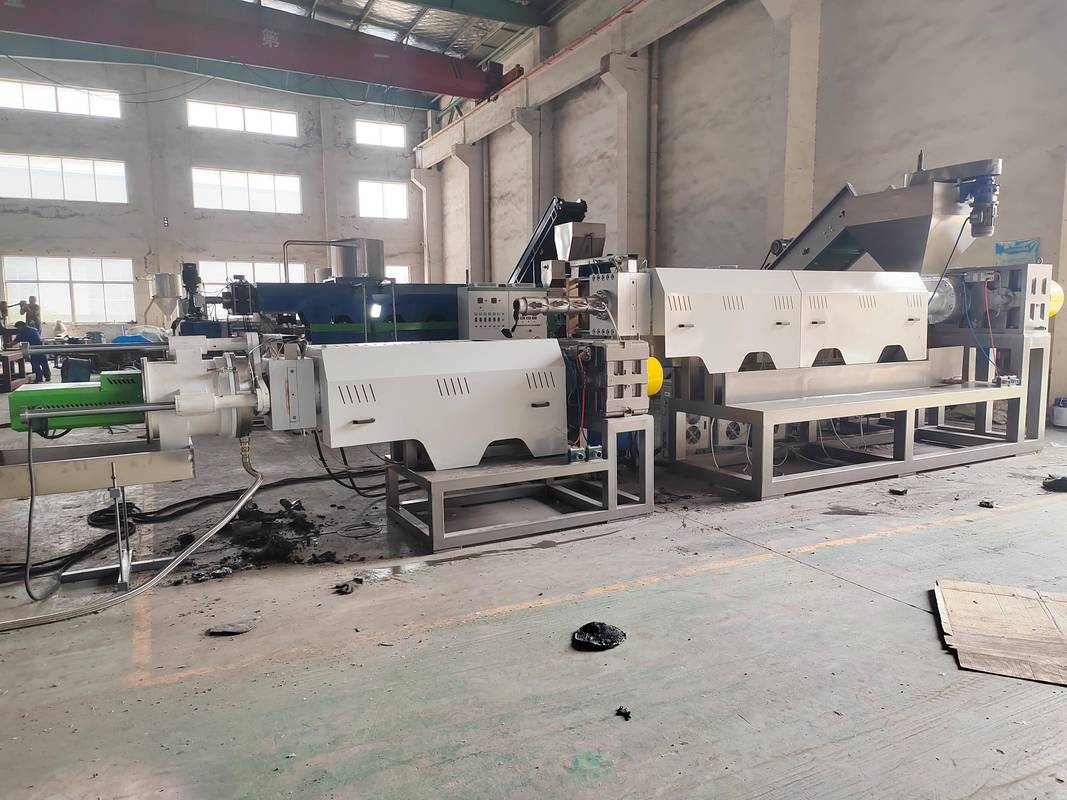 塑料造粒机车间抱轴故障实拍
很多新手买机器,上来就问你家多少钱产量多少。
说实话,参数那都是给外行看的。
塑料造粒的本质,就是把塑料熔融、混炼、挤出、切粒,核心全在三个地方,我给你说三个数字,记不住就别买机器。
第一个,机筒内衬的硬度,必须得HRC55以上,再生料里面带泥沙带杂质,硬度不够,开半年就磨穿。
第二个,再生PE造粒的螺杆长径比,标准是22:1,太短熔不透,太长浪费能耗还容易断。
第三个,控温误差必须控制在±2℃以内,温度差一度,出来的粒料熔融指数差好几百,下游客户根本不收。
现在主流就两条路线,单螺杆和双螺杆。
单螺杆便宜,一套15万就能拿下,做普通再生料没问题,混炼效果差,做不了高端改性料。
双螺杆混炼均匀,换料也快,但是一套下来最少三四十万,成本差一倍还多。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多小厂给你报双螺杆的价格比大厂便宜十万,你以为捡着漏了?
他偷偷把芯轴的铬钼合金钢换成普通45号钢,机筒衬套厚度减2毫米,你拿卡尺量都未必能发现,用个一年半载螺杆弯了,出料歪歪扭扭,你哭都没地方哭。
不同行业要的机器,压根不是一个玩意儿
我干了20年,接过的客户没有一千也有八百,每个行业要的东西完全不一样。
就说再生快递料这个行当。
去年河北沧州一个老客户找过来,原来找别家买的机器,做回收快递袋造粒,过滤网三个小时就得堵一次,换一次网停20分钟,一天下来产量掉三分之一。
他们厂家就没考虑到快递袋上面粘的胶带、胶水还有不干胶杂质,本来做普通PE料的机器直接拿来用,不堵才怪。
我们给他改了连续式液压换网器,不用停机换网,又把机头压力调高了0.3MPa,现在原来一天出8吨,现在稳定12吨,人家当月就把改机器的钱赚回来了。
再说另一个,医用改性塑料。
江苏苏州一个客户,做一次性输液导管的改性PP料,要求每公斤粒料的黑点杂质不能超过0.5个,进不了GMP车间,订单直接飞。
原来的厂家给的普通双螺杆,排气不够,杂质抽不出去,十批有九批不合格。
我们给他做了双级真空排气,机头加了120目的三层过滤,料筒进料口加了磁力架吸铁屑,最后做出来的料,黑点数比要求还少一半,人家现在给三家三甲耗材厂供货,年年给我们介绍新客户。
 医用改性塑料造粒成品杂质检测
风口吹得凶,底下藏着谁都不说的暗礁
 风口吹得凶,底下藏着谁都不说的暗礁
现在都喊着进口替代,绿色制造,好多厂家都往上凑。
很多国产造粒机确实做得不错,原来十几万一台的机器,比进口几十万的不差啥,这是好事。
但是有个行业内不愿公开的难题,我今天说出来。
就是再生塑料的料性太杂了,今天收的是饮料瓶片,明天收的是农业棚膜,后天收的是日化废塑料,熔融指数能差三五倍。
现在都搞智能制造,自动调参,那套东西全是基于固定料性开发的,碰到这种杂七杂八的再生料,自动调参直接乱套,还不如老工人手调靠谱。
还有标准滞后的坑,现在的造粒机能耗标准还是十多年前定的,只卡满负荷生产的能耗,实际生产哪有天天满负荷的?你订单少的时候开半负荷,小厂的机器能耗比我们合格的机器高30%都多,照样能拿到合格证,你说找谁说理去?
我今天在车间磨螺杆,摸着手边的废螺杆,想起那个赔了几十万的客户。
干我们这行,有句土话:买造粒机,不看广告看壁厚,不比报价比重量。
什么花哨的功能都不如实实在在的材料走心,厂家偷换一斤料,你用起来就得受十斤罪。
你们有没有遇过那种参数全对,用起来拉胯的塑料造粒机?有空过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:塑料造粒机厂家:干了20年车间才懂的选品真话
文章链接:https://yxqcspc.com/16490/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
