选对橡胶模具厂家,少踩车间十年坑

车间里踩过的大坑

上周三下午,刚换完硫化机的热板,门就被撞开了。 客户拎着一编织袋废密封圈,脸黑得像硫化罐内壁。 说这批活交不出去,全毁了。 我拆开模具一量,模口崩了12丝。 1000模都没到。换模具的钱,耽误的工期,加起来小十万打了水漂。 说实话,干这行20年,百分之八十的生产问题,根子不在硫化机,不在工人,在找的橡胶模具厂家不对。
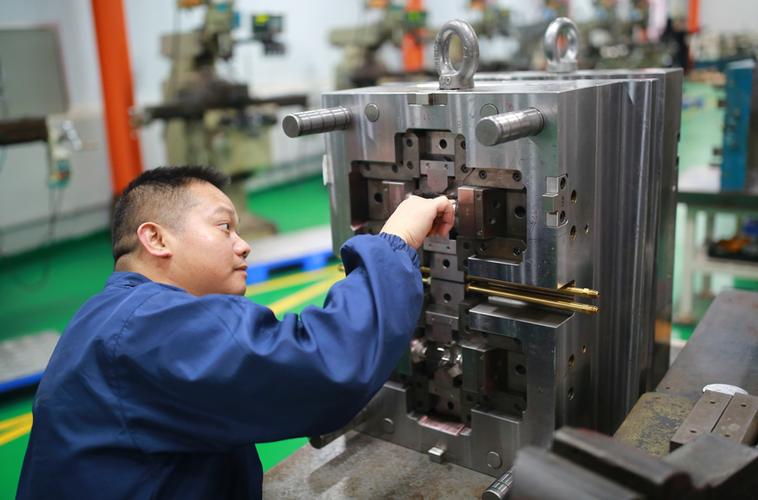
车间崩边橡胶模具实物图
车间崩边橡胶模具实物图
很多人觉得,不就是开个模?能差多少钱。 我见过太多为了省两万模具费,最后赔了几十万订单的主儿。

内行才懂的门道

内行才懂的门道
内行才懂的门道
橡胶模具这行,看着就是挖腔打洞,内里卡的全是细节。 三个数,记不住别碰。 第一,型腔表面粗糙度必须控制在Ra0.2μm以内,高了,橡胶粘模,脱模就扯坏。 第二,模芯整体硬度要稳定在HRC48-52之间,软了打几千模就胀尺寸,硬了容易崩口。 第三,冷却水道的中心间距不能超过35mm,远了,模具温度不均,硫化出来有的地方脆有的地方软。 现在主流的加工路线有两个,全数控铣,和全电火花加工。 全数控铣快,交货期能省一半,成本低15%,但是复杂型腔的内角清不干净,做细活根本不行。 全电火花出来,模口锋利,表面光洁度够,但是加工的时候留残余应力,厚模芯放个半年都可能自己开裂,价格还贵出一大截。 不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗? 十万块以下的单子,十个厂家有八个做半铣半放。 只有模口那10毫米宽的位置用电火花,剩下全数控铣搞定。 省下来的成本全进了厂家腰包,模具寿命比全电火花的低个两三成,你不问,人家根本不会告诉你。

不同行当的不一样要求

同样是橡胶模具,不同行业要的东西完全不一样。 就说新能源汽车的电池包密封垫。 去年我们接了一个二级配套单,客户图便宜找了广东一个小厂开模,做出来的密封垫,放三个月压缩变形就超了8%,达不到车企要求的5%以内。 拆模具一看,模芯用的普通45号钢渗碳,渗碳层只有0.8毫米,打了不到五千模,模腔就胀了0.02毫米,直接报废。 后来换了山东一家做了十几年的橡胶模具厂家,用H13钢整体淬火,渗氮深度做到1.2毫米,用到现在两万多模了,尺寸误差还在0.005毫米以内,完全符合要求。
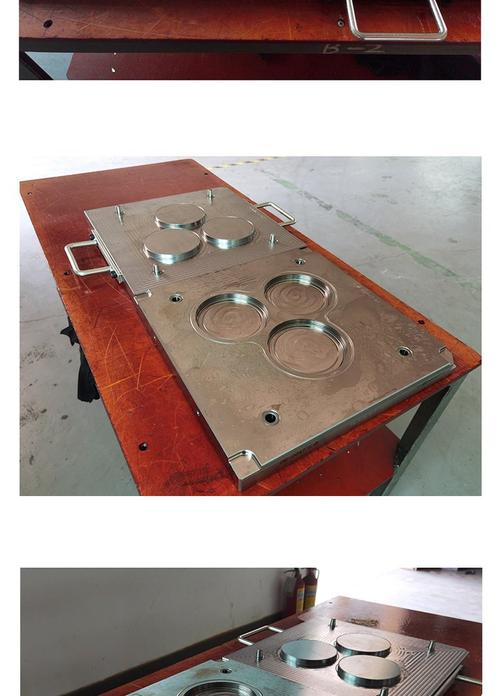
新能源汽车橡胶密封模具加工图
新能源汽车橡胶密封模具加工图
再说说医用的丁基橡胶塞。 之前给本地一家药厂做配套,原来的小厂做的模具,模口间隙留了0.05毫米,每个胶塞出来都带一圈细飞边。 药厂原来安排八个工人专门修边,一个月人工费就四万多,还经常有修不干净的不合格品流出去。 后来换了靠谱的厂家,人家给模口做了负0.03毫米过盈配合,锁模之后刚好把飞边掐断,出来的胶塞直接就能包装,现在只需要一个工人捡料,一年省出四十万人工费。

现在的新坑新机会

现在的新坑新机会
现在的新坑新机会
这两年变化挺大的。 原来高端的精密橡胶模具,全得找日本韩国的厂家,交期三个月起,价格是国内的两三倍。 现在国内做的好的橡胶模具厂家,精度能稳定做到±0.002毫米,和进口的没差,价格只有三分之二,交期一个月就能搞定,很多主机厂都换成国产的了,进口替代这块做的真不错。 但是有个行业内不愿公开说的难题。 现在国家推环保橡胶,原来的传统橡胶都改成了新的环保配方,粘度、硫化温度、收缩率全都变了。 但是咱们国内现行的橡胶模具行业标准,还是2012年出的,根本没更新。 很多小厂家还是按老标准做冷却水道,算收缩率,做出来的模具拿回去,要么硫化不透,要么尺寸不对。 出了问题扯来扯去,标准没新依据,最后倒霉的还是下游生产厂。 我昨天刚擦完那台120吨的老硫化机,手上还留着脱模剂的油味。 干了20年,我就认一句土话:选橡胶模具厂家,先摸模腔再砍价。 你要连模腔的光洁度都摸不出来,就别嫌人家坑你。 你们车间有没有遇过,模具看着好好的,就是做不出合格活,最后查出来是厂家偷换了材料的事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对橡胶模具厂家,少踩车间十年坑
文章链接:https://yxqcspc.com/16498/