2026-09-25 23:50:49 分类:商机
昨天早班刚换完工作服,就听见车间那头轰的一声响。
我跑过去看,新来的小张脸都白了。
直径120的45钢轴,干到一半从卡盘里飞出来,砸在防护门上凹进去巴掌大一块。溅了我一身冷却液。
拆卡盘的时候我就笑了,这又是哪个便宜小三爪卡盘厂家出的货?卡爪齿磨得快平了,齿距差快一个毫米,能不飞吗?
三爪卡盘厂家藏着不说的技术细节
别以为三爪卡盘不就是三个爪子夹工件吗?水深得很。
我干了20年,见过的卡盘没有一千也有八百。
正经三爪卡盘厂家,三个硬指标卡得死,偷一个都不行。
第一个,卡盘体调质硬度,国标要求不低于220HB,很多小厂偷工,只做到180HB,用不了一年,盘体就变形,定心偏得离谱。
第二个,卡爪齿部淬火深度,正规厂要求做到1.2-1.5mm,小厂为了省成本,淬火只淬个表面,0.5mm都不到,干个几千件活,齿就磨秃了,滑牙飞活都是这么来的。
第三个,静态定心精度,普通手动卡盘要求控制在0.05mm以内,做数控的还要更高,小厂出货连测都不测,凑合用就行。
现在主流两种卡爪材料,一种是45钢,一种是40Cr,说句实话,各有优劣。
45钢便宜,好加工,淬火的时候容易变形,成品率高,但是耐磨度差一半,用个一年半载就得换卡爪。
40Cr强度够,耐磨,但是淬火难度大,成本比45钢高快三成,很多客户只看报价,根本接受不了。
所以行业内通常不说但实际都在做的妥协就是:和工件接触的外卡爪用40Cr,内层和盘体啮合的齿用45钢。既降了成本,又能撑个两三年,一般客户根本看不出来。
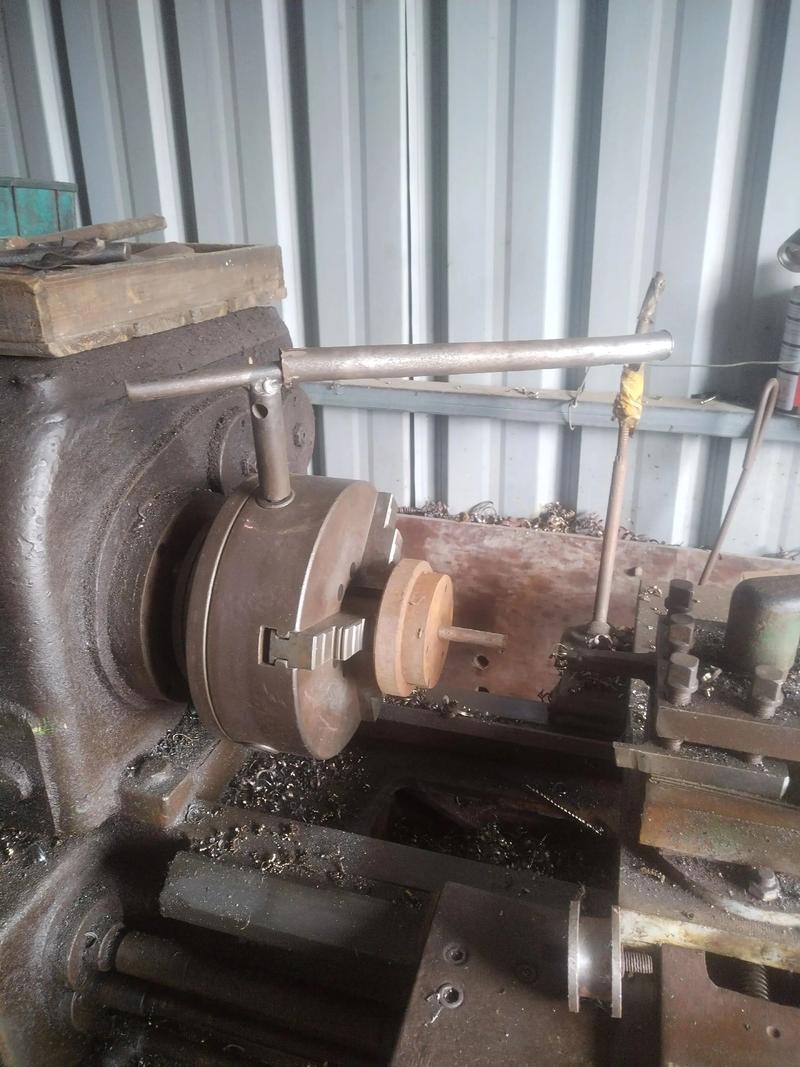 机械车间磨损拆解三爪卡盘实物图
不同行业找三爪卡盘厂家,要求天差地别
说个前年的事,给商用车厂做半轴的一个客户找过来,说他们报废率一直下不去,愁得掉头发。
他们用的是小厂做的标准卡盘,每个半轴做出来同轴度差0.08mm,根本达不到主机厂要求,报废率12%,一天废十几根,十几万就没了。
后来我给介绍了专门做汽车零配件加工卡盘的厂家,人家给法兰盘单独做了动平衡校正,卡盘和主轴的配合间隙控制到0.01mm以内,换完之后,报废率直接降到0.3%,不到半个月就把卡盘钱赚回来了。
还有一个做户外家具的客户,专门切铝管件做椅腿,都是薄壁管,壁厚才1.2mm。
之前用普通三爪卡盘,一夹紧就夹瘪,不夹紧又飞活,废品堆得半人高,老板天天在车间骂。
找专门做薄壁件加工的三爪卡盘厂家,人家给定制了弧形软爪,还给卡盘加了扭矩调节装置,夹紧力稳定在1200N,既不会松,也不会夹变形,废品率直接掉了九成多。
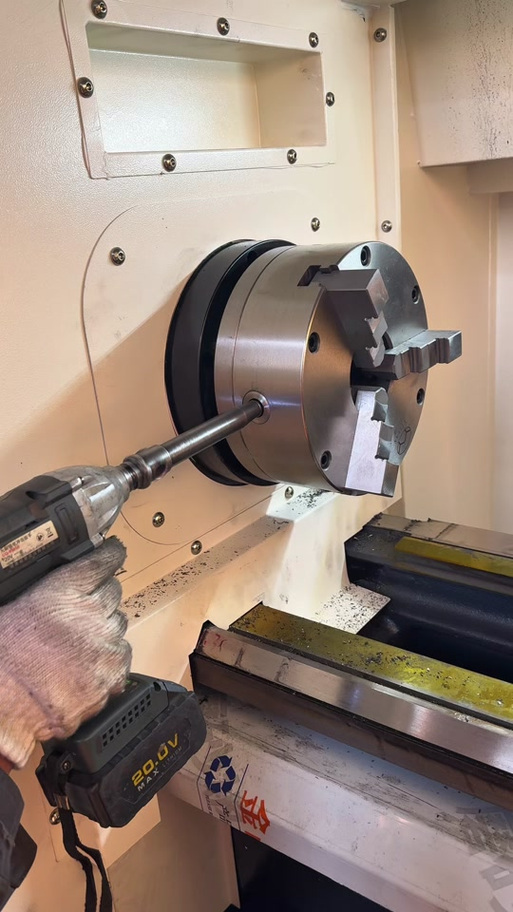 数控车床安装三爪卡盘作业现场图
新趋势下三爪卡盘厂家藏着的暗礁
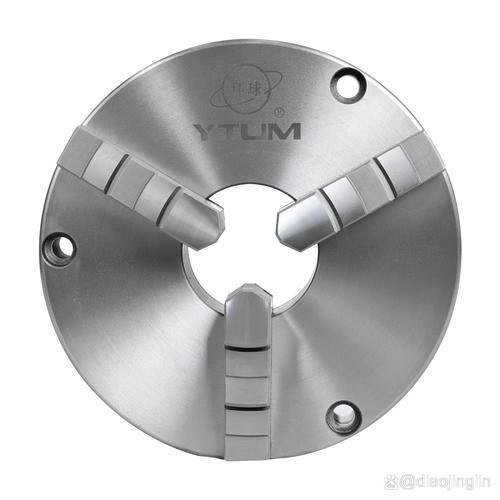 新趋势下三爪卡盘厂家藏着的暗礁
这两年都说进口替代,很多国产三爪卡盘厂家起来了,说实话,做出来的东西真不差,价格才进口的三分之一,很多厂都换国产了。
绿色制造也喊得凶,很多厂家说自己用了环保淬火,无铬钝化,这话听听就行,小厂哪舍得投几百万上环保设备,大多还是挂羊头卖狗肉,报价低就是从这里省出来的。
不过话说回来,有个行业内不愿公开的难题,就是标准滞后太严重。
现在用的三爪卡盘国家标准还是十多年前定的,只要求测静态定心精度,根本不要求测连续加工1000件后的动态夹紧力保持率。
你想想,干批量活,卡盘反复夹紧松开,一千次之后,弹簧片软了,齿磨了,夹紧力掉个15%到20%太正常了,标准不要求测,厂家就不会给你做这个测试,干着干着就出飞活事故,找谁去?
昨天修完那个飞活的卡盘,小张蹲在边上抽烟,问我选三爪卡盘到底看啥。
我告诉他,老师傅口口传的,就是“宁多花一百块,不买便宜三爪盘”。
你想想,一个卡盘几千块,飞一个工件就得几千块,还伤设备,万一伤到人呢?
你们干机加工这么多年,遇见过最坑的三爪卡盘厂家是什么样?欢迎拉出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:20年车间老工程师聊三爪卡盘厂家:选不对全白干
文章链接:https://yxqcspc.com/16508/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
