2026-09-26 00:31:49 分类:商机
上个月赶一批航空备件的小模数齿轮,徒弟小张蹲在铣床边骂街。
“师傅,又偏了0.02mm,这是第三件报废了。”
我扔下烟屁股走过去,摸了摸这台刚换三个月的新分度头,心里咯噔一下。
果然,转主轴的时候,间隙晃得吓人。
这就是贪便宜找小厂拿的货,省了两千块,废了三万多的料。
别光盯报价,参数里藏着猫腻
很多人买分度头,只看最大卡装尺寸,能分多少度。
没人愿意深究壳子里的道道。
说实话,分度头原理不复杂,就是蜗杆带蜗轮,转一下卡一个度。
但好不好用,全看分度头厂家舍得下多少料。
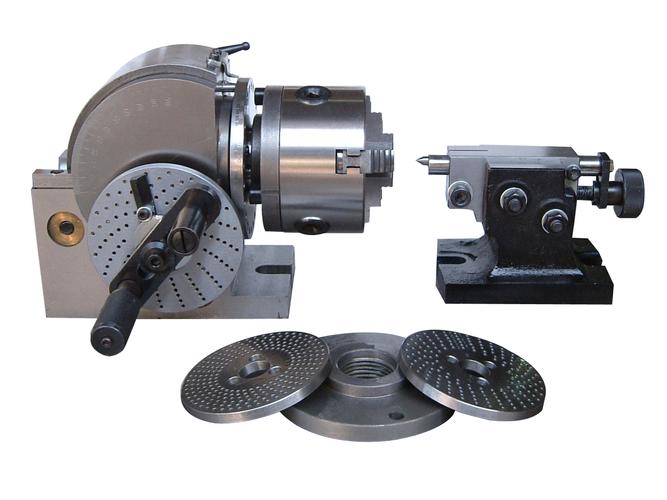 机械加工车间万能分度头实拍
我给你说三个行内人自己看的硬指标,都是实打实的数字。
第一个,主轴径向跳动,正规分度头厂家出厂控制在0.002mm以内,小厂偷工,能做到0.008mm就不错了。
别小看这0.006mm的差,加工出来的同轴孔就是偏,怎么调都不对。
第二个,蜗杆副啮合侧隙,正规要求不超过0.015mm,也就是一个半丝,小厂能给你放到五个丝,转起来晃悠悠,分度能准才怪。
第三个,安装底面的平面度,每100mm长度不能超过0.003mm,这个很多人不查,底面不平,夹上工件就是歪的,磨再好的刀也白搭。
现在主流的蜗杆副就两种技术路线。
一种是蜗杆调质淬火磨齿,蜗轮用锡青铜。
硬度够,耐磨,跑合十年,间隙变化不会超过一个丝,缺点就是成本比另一种高30%,磨齿就得额外花两三天,太费工。
另一种就是蜗杆用普通中碳钢,蜗轮用球墨铸铁。
好加工,成本低,出厂卖的便宜,就吸引贪便宜的客户。
行业内通常不说但实际在做的妥协是什么?
哪怕不少厂家用了锡青铜蜗轮,也会故意把蜗杆做的比蜗轮硬很多。
这样前期跑合快,到手转起来顺顺滑滑,用户刚拿到觉得捡着宝了。
可硬磨软,蜗轮磨耗快得吓人,两三年间隙就大到没法用,得换配件,厂家还能再赚一笔。
说白了就是把使用寿命换了低成本,这事永远不会写在参数表里。
不同行业,得找对口的分度头厂家
不是说大厂出来的就万能,得看你干的什么活。
我前几年遇见过一个做牙科种植体的客户,一开始图便宜找了做通用分度头的厂家。
买回去开工,返工率快到30%,亏到肉疼。
为什么?牙科基台要求分度精度在10秒以内,通用分度头的精度只做到30秒,做出来的基台戴到患者嘴里咬合不对,全废。
后来换了专门做精密医疗分度的厂家,把主轴跳动控制到0.001mm,返工率直接掉到1%不到,多花的两倍价钱,半个月就赚回来了。
还有一个做石材雕刻的老客户,在河北曲阳,当初也是贪便宜拿了南方小厂的货。
不到三个月就抱轴了,拆开一看,全是砂石磨进了主轴缝里。
石材雕刻天天喷水降尘,泥砂到处飞,通用分度头的单层密封根本挡不住。
后来找专门做石材行业分度头的厂家,改成双层毡圈加迷宫密封,壳体还做了防锈涂层,这都快五年了,人家那台还天天转,没出过毛病。
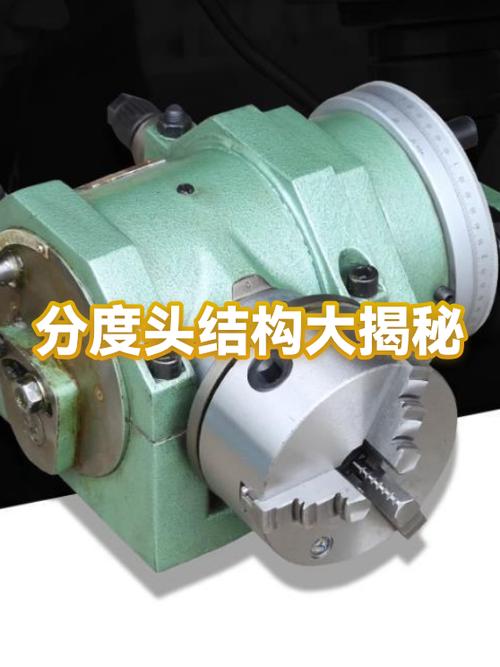 分度头主轴径向间隙检测操作图
说实话,很多分度头厂家都说自己能做全品类,实际哪有那本事?
对口的厂家,知道你这个行业要卡什么指标,偷成本也不会碰关键的地方。
不对口的,给你价格再低,坑全埋在你看不见的地方。
进口替代热下,藏着没人说的暗礁
 进口替代热下,藏着没人说的暗礁
这几年不少国内分度头厂家起来了,确实做的不错。
原来十万一台的进口高精度分度头,国内厂家做出来性能差不多,只要四万多,能顶得住,给国内机械厂省了不少钱。
进口替代这块,真的要给靠谱的国内厂家点个赞。
但有个事,行业内没人愿意公开说。
现在执行的分度头国家标准,还是十几年前定的,只测静态分度精度,不测动态精度。
什么意思?你停下来卡着测每个分度的误差,合格,一开机连续转动分度,误差就飘,尤其是现在自动化生产线,要高速连续分度,一转起来误差能超静态检测的两三倍。
可按旧标准,人家就是合格产品,你批量出问题,打官司都找不到说理的地方。
很多小厂家就钻这个空子,静态调好了就出厂,动态精度根本不管,用户拿回去装到自动线上,一堆废件,哭都没地方哭。
今天下班我绕车间走,摸了摸我们那台用了18年的老分度头。
还是早年国营分度头厂家出的,用到现在间隙才两个丝,比那台刚换的便宜货强十倍。
我们行里有句土话:”差一丝,废十件”。
找分度头厂家,别光盯着宣传单上的好看数字,多动手晃一晃主轴,摸一摸底面平不平,比什么检测报告都管用。
你们车间这些年遇见过多少分度头的坑?有没有被小厂家忽悠过的,出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊分度头厂家:藏在精度里的行业门道
文章链接:https://yxqcspc.com/16510/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
