2026-09-26 11:20:50 分类:商机
昨天翻车间的故障记录本,翻到去年那页,还一肚子火。
半夜三点,值班室电话炸响。1000吨曲柄压力机滑块裂了,打出来的汽车转向节直接飞了一块,差点砸到人。
给卖设备的厂家打电话,之前那销售早就离职了,厂家说这个型号停产了,配件要等半个月,还得加三倍价。
那半个月我们订单交不出去,赔了小二十万。你说,锻压设备厂家这存在感,是不是要出了事才知道有多重要?
藏在参数里的猫腻,没下过车间的人讲不出来
很多人买锻压设备,只看标称吨位,比价格。
这里头的门道,我干了二十年,敢说大半采购都搞不懂。
就说机架,现在主流就两种路线,铸造机架和焊接机架。
铸造机架刚性好,稳定性强,但是做出来要半年,成本比焊接的高三成,没几个客户愿意等愿意加钱。焊接机架快,二十天就能拼出来,成本低,现在大部分厂家都做这个。
行业内通常不说但实际在做的妥协是什么?焊接完的应力消除啊。
按规矩,焊接完要自然时效放72小时,让应力自己释放掉,不然用两年就变形。
但现在材料涨成这样,占场地一天就是一天的钱,多少厂家焊完喷个丸,抹点漆,直接拉走了。
再给你说两个实打实的数字,滑块配合间隙,进口一线品牌能控制在0.02mm以内,国内做的好的厂家能稳在0.03mm,差的小厂呢?能做到0.1mm就敢吹精度达标。
还有机架钢板,做1000吨的压力机,正经厂家用80mm的厚钢板,差的厂家用35mm的,中间夹点废料拼接,你从外面根本看不出来。
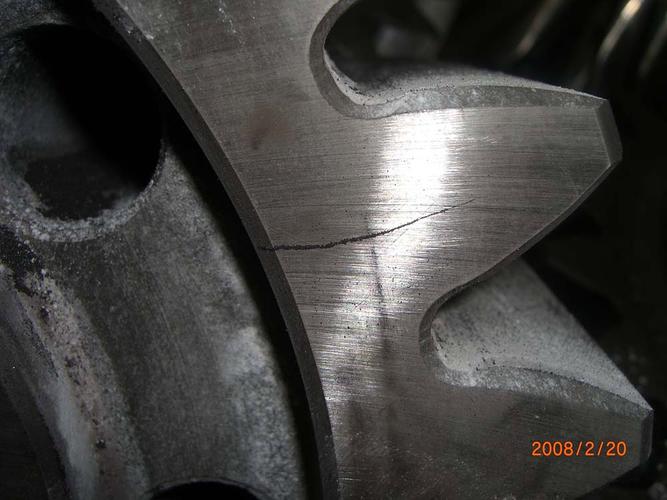 锻压车间开裂滑块报废实物图
不同行业要不同货,没有通用的好设备
就说两个我亲眼见过的案例吧。
第一个是做新能源汽车底盘结构件的老板,去年找我帮忙看设备。
他图便宜,两百八十万买了个小厂的1600吨闭式单点,一开始试机挺好,批量生产就出问题。
一天出三百件,有十三件错模,边角拉伸不到位,合格率不到96%,废品堆得像小山。
后来换了山东一家老牌锻压设备厂家的同吨位设备,人厂家来测了车间地基,调整了四根导柱的平行度,把导板换成了淬火钢的,合格率直接干到99.7%。
为什么?汽车底盘件要求的是长期精度稳定性,你一天冲几千次,差个一丝,出来的件就是废的。
第二个是做不锈钢炒锅的浙江客户,要求连续拉伸,二十四小时开机。
一开始找了个南方小厂,导套用的普通灰铸铁,不到五千次就发热抱轴,停机修一次就是三天,老板愁的头发都白了。
后来换了江苏一家做小吨位锻压的厂家,人直接把导套换成了高锡青铜的,耐磨散热好,现在连续冲两万次都没事,半个月才保养一次。
说白了,你做厨具的要的是耐磨连续生产,做汽车件的要的是精度稳定,找不对懂你行业的厂家,花再多钱也白搭。
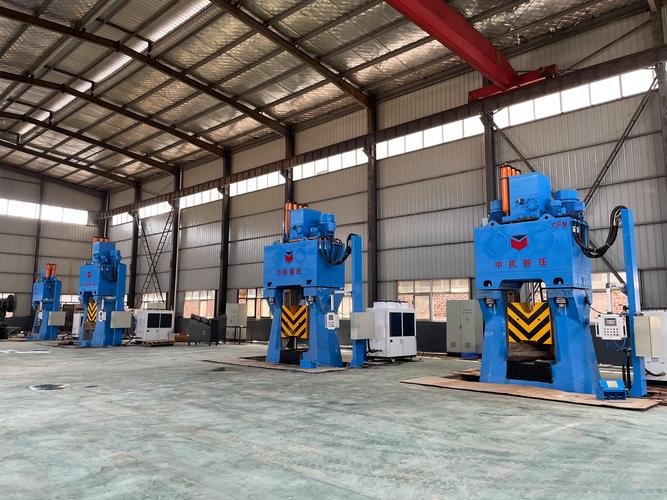 锻压设备厂家装配导柱现场图
风口上的暗坑,行业没人愿意公开说
 风口上的暗坑,行业没人愿意公开说
现在都讲进口替代,讲智能制造,走出去展会,全都说自己是智能锻压,能联网能采集数据,能预测故障。
说实话,我见过不下十家,装的传感器不到三个月就被震坏了,锻压设备工作的时候冲击多大啊,普通传感器根本扛不住,这就是行业内不愿公开的难题。
说是智能,大部分都是花几十万装个样子,后台数据根本不准,真能用上的没几家。
还有标准滞后的问题,现在新能源汽车的铝锻件要求精度比十年前高了一倍,但是现行的锻压设备精度标准还是很多年前定的,只要合格就能出厂,但是实际满足不了新客户的要求,你买的时候按标准验,没问题,回去用就出乱子。
不过话说回来,这两年国内锻压设备厂家进步真的不小,以前1000吨以上的闭式压力机全靠进口,现在国内好的厂家做出来的,精度差不了一丝,价格只有进口的三分之一,这是真的。
但是很多厂家追风口,把钱都花在做宣传搞概念上,核心的应力消除、精度控制这些老功夫,反倒没人愿意下了。
我前几天去给那个出故障的车间换滑块,新换的滑块是从济南那家常买的厂家发过来的,人家发货前就给我拍了时效处理的记录,拆箱的时候摸焊疤,整整齐齐,装机一次就成。
干我们这行,常说一句话:买锻压,别光看参数牌,要问时效放了几天,要摸钢板够不够厚。
我干了二十年,见过太多图便宜踩大坑的,也见过花大价钱买了不对口设备的,其实核心就一点,找那种愿意跟你一起蹲车间改细节的厂家,比什么都强。
对了,你们车间有没有碰到过那种,买的时候说的天花乱坠,出了事找不到人的锻压设备厂家?有空过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:锻压设备厂家选不对,车间一年白受累——老机修二十年掏心窝经验
文章链接:https://yxqcspc.com/16542/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
