上个月山东一个客户拖来一台坏机子,凌晨三点堵在厂门口。
拆开一看,主油缸爆缸,油封全碎,液压油喷的整个车间都是,擦了整整一上午。
客户说,买的时候比市场价便宜了二十万,才用了一年半,就出这事儿。
你说,粉末液压机厂家的存在感,这不就出来了?选错了,能把半条生产线拖垮。
粉末液压机水有多深,没撞过墙你不知道
很多人觉得,不就是压粉末吗?什么厂家做不出来?
说实话,核心参数差一丝,出来的货就是废品。
我干了20年,认三个死数:活塞加工圆度必须控在0.01mm以内,滑块平行度误差不能超过0.02mm/1000mm,压制行程的重复精度得稳在±0.01mm。
少一个达不到,压出来的毛坯密度差直接飘,后续加工全废。
现在行业里有两种主流机架方案。
一种是整体焊接机架,一种是全预紧组合机架。
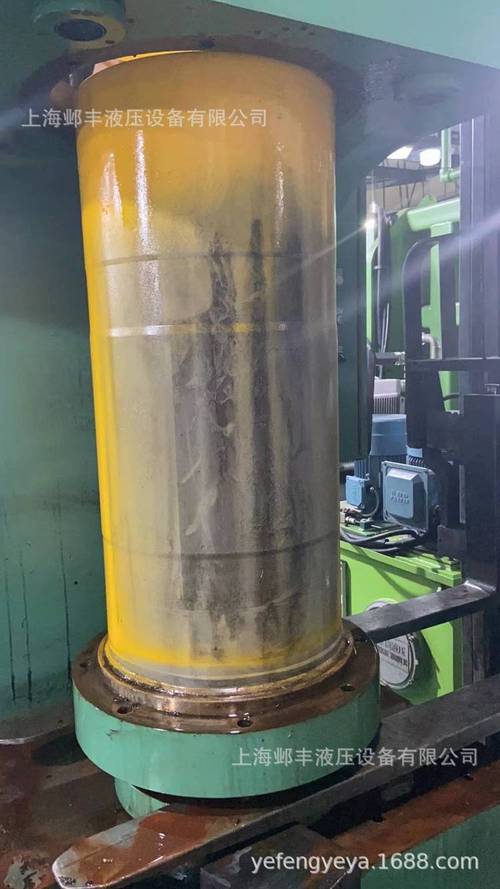
整体焊接的下料焊完就能加工,成本比组合的低三成,交付也快。但缺点太致命,大吨位机子焊完应力消不干净,用个三五年,机架慢慢变形,精度直接掉没了。
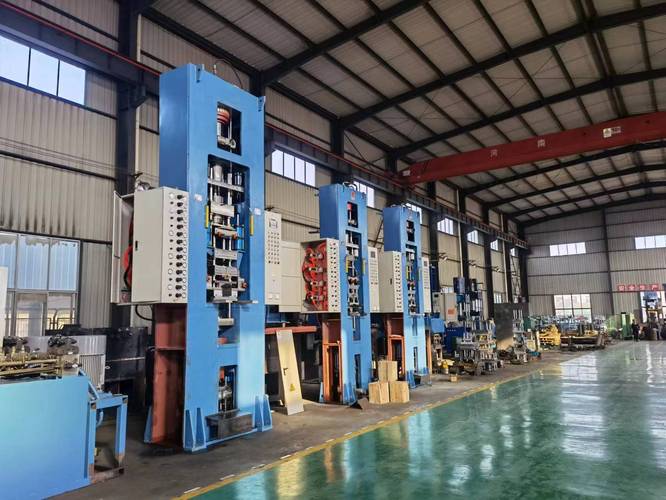
全预紧组合的,每块钢板加工完用高强度螺栓均匀预紧,应力分散,用上十年精度都不会飘。但成本高,加工周期长一倍。
行业内通常不说但实际在做的妥协是什么?
不少小厂家把半组合冒充全预紧卖,少拧三分之一的预紧螺栓,外行人看外观一模一样,拆开才知道偷了料。赚了黑心钱,用户买单。
不同行业,要求差得可不是一点半点
先说新能源锂电正极材料压块这块。
去年给福建一个给动力电池厂供货的客户改机子。原来找的小厂家做的,压出来的每批料密度差超过2%,人家甲方要求必须控制在1%以内,不合格就断供。
拆开一看,下模板做薄了一百毫米,压制的时候下模弹性变形,压力一走就歪。最后我们给换了加厚的下模板,重新预紧机架,才把密度差稳到0.8%以内。
这个场景对粉末液压机厂家的要求,核心就是刚性,一点变形都不能有。
再说说硬质合金刀具行业。
之前有个做数控铣刀的老客户,原来的机子不到三个月就得换一次油封,换一次耽误大半天生产。
找过去一看,厂家图便宜,给用了普通丁腈橡胶密封,硬质合金粉末硬度多高啊,一点点漏进去就把密封磨穿了。我们给换成带铜挡圈的氟橡胶密封,到现在快三年了,没换过一次。
这个场景要求的就是密封细节,差一点就是天天停机。
风口下的暗礁,行业没人愿意说的真话
现在都喊进口替代,不少国内粉末液压机厂家都能做原来德国进口的高端货了,价格只要一半,这是好事。
都讲绿色制造,都喊环保达标,可暗礁也藏着。
行业内不愿公开的难题,就是疲劳寿命的标准滞后。现在国内的检测标准只要求测静态强度,不测动态疲劳。
什么意思?就是你按静态算,机架强度够了,可粉末液压机一天要来回压几千次,年年月月这么折腾,不少小厂家的机子三五年活塞杆就出裂纹,机架就松了。
用户买的时候只看吨位和价格,根本不知道还有这回事,出了问题只能自己扛,标准没要求,厂家也不会主动说。
不过话说回来,现在不少靠谱的厂家已经自己做动态疲劳测试了,只是愿意加成本做的,不多。
我干了20年装配维修,蹲过不下百台粉末液压机的机身底下,总结了一句土话:
选机子,别光看价签,得蹲下来摸机架。
消完应力加工平整的机架,摸上去是顺的,小厂没做应力处理,焊痕鼓包,手都能摸出来。
你们这些干生产的,碰见过哪些粉末液压机厂家的坑?不妨出来唠唠。
