炼胶机厂家:20年车间老工程师掏心窝的选型经验

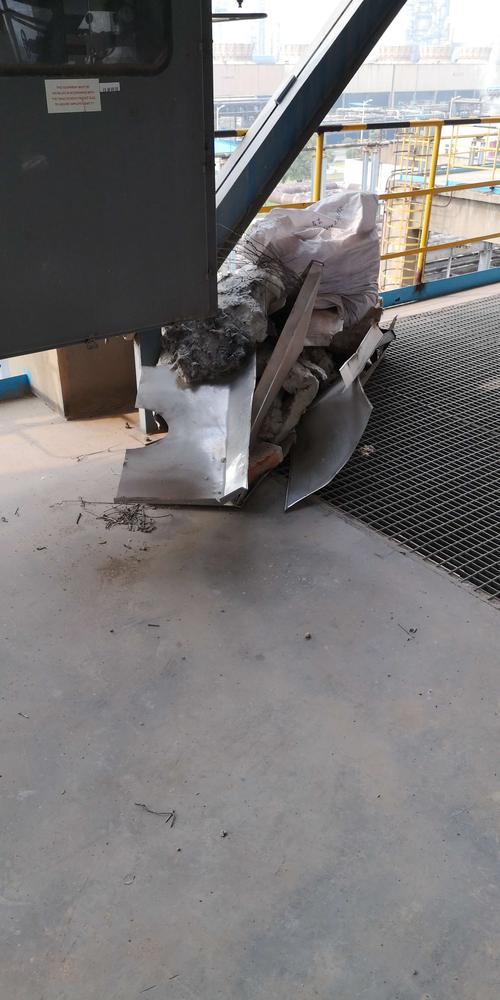
上个月后半夜三点,手机炸响。是广东佛山开硅胶厂的老陈,声音打颤。 “李工,快过来看看,新炼胶机架裂了!” 我套上衣服往高速口赶,心说哪来的新机器,不至于啊。 到车间一看,吓一跳。18寸密炼机的机架连接座,直接劈了个两指宽的口子,地上还撒着半筐没炼的生胶,夜班工人蹲在门口抽烟,脸都白了。 查了半天,啥原因?焊接的时候偷工,焊道只走了一遍,应力没消,连抛丸都没做,就喷个漆出厂了。 这就是找小作坊炼胶机厂家的下场。
炼胶车间机架开裂故障现场
炼胶车间机架开裂故障现场

真正的差距,从来不在宣传册上

真正的差距,从来不在宣传册上
真正的差距,从来不在宣传册上
好多人买炼胶机,只会问“多少钱一吨?”“多大吨位?” 说实话,核心的东西,从来没人跟你说透。 炼胶机最金贵的就是辊筒。 正规炼胶机厂家做辊筒,冷硬铸铁层厚度要控制在32~38毫米,这个厚度耐磨,又不容易裂。 小厂家呢?为了省成本,浇铸的时候偷减料,做到16~20毫米就敢出厂,你从外面看不出来,用个一年半载,辊面就磨穿出坑。 再说精度,开炼机的辊距精度,正规厂家卡死在±0.02毫米,炼出来的胶料均匀度差不了5个点。 小厂能做到±0.1毫米就烧香了,炼薄料的时候,一边薄一边厚,次品率直接翻三倍。 现在主流的辊筒有两种工艺,一种是整体浇铸,一种是离心复合浇铸。 整体浇铸成本低,比复合的便宜12%左右,但内部应力不均匀,温差大了容易断轴,最多用五六年就得换。 离心复合的外层硬内层韧,耐磨抗裂,寿命能到十五年以上。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 绝大多数厂家给你报价的时候,默认给你用整体浇铸的辊,不会主动提两种工艺的区别。 你只比总价,肯定选便宜的,最后吃亏的还是自己。 密炼机的转子还有个讲究,冷却通道的内径公差不能超过0.5毫米,超了之后水流量不均匀,炼出来的胶有的地方焦了有的地方还没熟,这个有几个厂家跟你说?

不同行业,要的根本不是同一种机器

我干了20年,见过太多客户拿牛头不对马嘴的机器凑合用,最后累死工人亏了钱。 做再生橡胶轮胎翻新的,对温度控制要求死高。 去年山东临沂一个客户,找小厂买了台16寸开炼机,比市场价便宜了四万多,高兴得不行。 结果炼再生胶的时候,辊筒温度一直降不下来,夏天车间三十七八度,炼出来的胶直接发粘,压出来的胎面气泡多,次品率稳在12%,一个月亏小两万。 后来换了正规厂家的新机器,优化了冷却水路,用的复合辊筒,温度直接降了8度,次品率掉到2%不到,三个月就把换机器的钱赚回来了。 另一个,东莞做硅胶母婴用品的,要求胶料不能有一点杂质。 之前用的小厂炼胶机,辊筒抛光只做到Ra1.6,炼炼就积碳,三天就得拆下来清一次,一次清大半天,耽误生产不说,刮下来的碳还容易混进胶里,做出来的奶嘴有黑点,客户退了好几个柜。 换了正规炼胶机,重新做了镜面抛光,做到Ra0.2,还加了防尘密封挡圈,现在半个月清一次都没问题,杂质率直接降到万分之一以下。
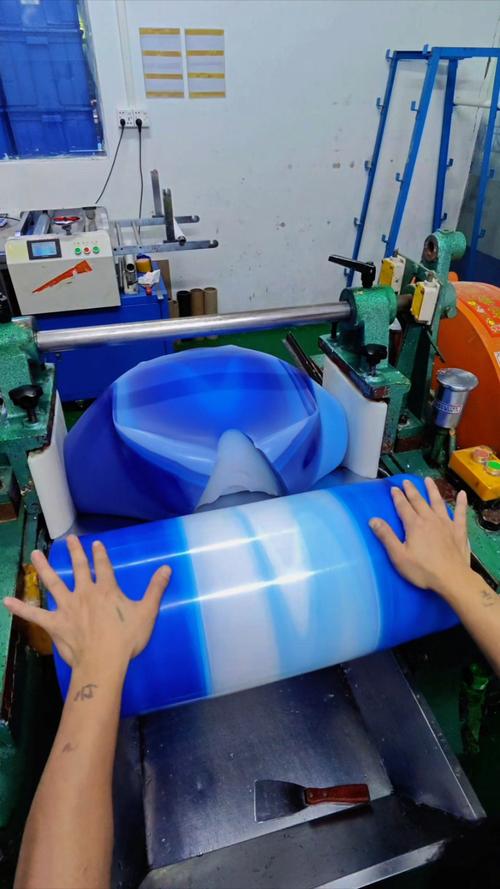
硅胶炼胶生产镜面抛光辊筒实拍
硅胶炼胶生产镜面抛光辊筒实拍

风口下藏着看不见的暗礁

风口下藏着看不见的暗礁
风口下藏着看不见的暗礁
现在都喊进口替代,都搞绿色智能制造,好多炼胶机厂家都推伺服驱动、余热回收,确实是好东西,我算过,伺服的比普通的省电15%左右,大工厂一年下来能省出半台机器钱。 不过有个行业内不愿公开的难题,我今天说出来,得罪人我也说。 现在咱们国家的炼胶机行业标准,还是好多年前定的,只测新机器出厂的静态精度,不测跑合3个月后的动态精度变化。 什么意思? 新机器给你验的时候,精度都对得上,拉回去跑三个月,间隙磨大了,精度掉一半,你找厂家,人家说标准只要求出厂合格,用了之后不算,你说理都没地方说。 好多小厂家就是靠这个漏洞,偷工减料,反正卖出去能交差,出问题了就是你使用不当。 还有现在搞绿色制造,要求降能耗,好多厂家把电机功率往小了标,实际生产满负荷的时候带不动,容易烧电机,这个坑也不少人踩。 我这一辈子,摸过的炼胶机没有一千也有八百。 总结出来的土话就是:买炼胶机,别光看报价,掂掂份量,摸摸辊面,一分重量一分货。 你贪那点便宜,最后都从废品里亏出去了。 你们有没有遇到过炼胶机厂家偷换配置的糟心事?欢迎同行聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:炼胶机厂家:20年车间老工程师掏心窝的选型经验
文章链接:https://yxqcspc.com/16558/