车间摸爬20年聊圆度测量:那些标准没写的实操门道

出事才想起的冷门测量

上个月刚处理完一个客诉。 三车份,一百二十套轴承座,整批退回来了。 客户说装机不到一千小时就抱轴,磨得轴面都翻了花。 我们一开始猜是材质问题,金相打了三遍,成分硬度全合格。又查圆柱度,也卡在公差范围内。 最后老质检搬来落了点灰的圆度仪,卡了三个不同截面,一下就找出问题。 进料的内孔圆度差了0.7μm,刚好超了客户要求的0.5μm公差。 就差这么一点点。这不就出事了。对吧? 我在车间摸爬二十年,见过太多这种事。 很多人搞加工做装配,张嘴就是跳动圆柱度,偏就把圆度忘在脑后。 还说不就是一个圆够不够圆吗?千分尺转两圈不就出来了? 圆度不是圆柱度,这俩根本不是一回事。圆度测的是单个截面的轮廓变形,圆柱度测的是整个圆柱的形状误差,差着事呢。
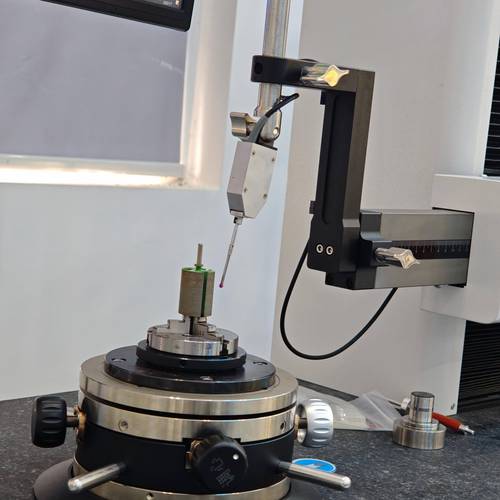
机械车间接触式圆度仪测量现场
机械车间接触式圆度仪测量现场

两种路线的不说破的妥协

两种路线的不说破的妥协
两种路线的不说破的妥协
现在市面上圆度测量就两大主流路线,接触式电容传感器,和非接触影像法。 说起来各有优劣。 接触式精度高,普通能做到0.1μm以内,顶尖的能到0.02μm,什么变形都测的出来。 缺点就是慢,测一个零件全截面要快两分钟,还容易划伤软材料,铜铝塑料一碰一个印,不适合批量全检。 非接触影像法就快多了,同样测一个零件,速度比接触式快12倍,十来秒就出结果,还不碰零件,不会划伤表面。 缺点呢,精度差点,一般最低只能到0.5μm,深孔超过10mm就测不准,轮廓上的小变形根本抓不住。 说实话,行业内有个不说但大家都在做的妥协。 批量量产的工厂,只要客户没咬死要全检,大多用非影像法抽测,拿非接触的结果卡接触式的公差,哪怕有个零点几微米的误差,只要不超太多就放行了。 更小的厂呢,几十万的圆度仪买不起,干脆就拿千分尺转着打四个点,最大读数减最小除以二,直接当圆度误差用。 这种方法根本测不出来三棱变形、椭圆变形这些轮廓误差,但是架不住省钱快啊,凑活用就完了。 多少出事的,都是凑活出来的。 不过话说回来,也不能全怪工厂,成本摆在这里,你说对吧?

不同行当的不同规矩

我接触过两个差别特别大的行业,对圆度的要求完全不是一回事。 第一个是汽车发动机的曲轴主轴颈。 之前我们给国内某自主车企做配套加工,原来设计要求主轴颈圆度不能超过0.5μm,后来车企降本,要求我们把公差放宽到0.8μm,说大家都是这么干的。 我们算了一下,放宽之后轴承的坏损率会涨0.3个百分点,说出去没人信,就差0.3μm,影响能有多大? 结果五年过去,车企那边反馈,发动机十万公里保修的轴承故障,比原来涨了快一倍,追根溯源就是这不到一微米的圆度差。 间隙大了,润滑油留不住,跑合不了几千小时就磨坏了。 另一个是医疗器械的人工关节球头,用钴铬钼做的,要植入人体的。 这个对圆度要求苛刻到变态,必须控制在0.1μm以内,差一点都不行。 不然球头和臼窝摩擦,掉下来的微粒会引起组织炎症,还要二次手术。 我有个朋友在那个厂做质检,说之前图便宜换了国产非接触圆度仪,测出来全都是合格的,结果临床一批出了三个问题,后来换了接触式复测,才发现球头有个微小的三棱变形,差了0.08μm,刚好超差。 就这不到十分之一微米的差,差点把整个厂的证搞没了。
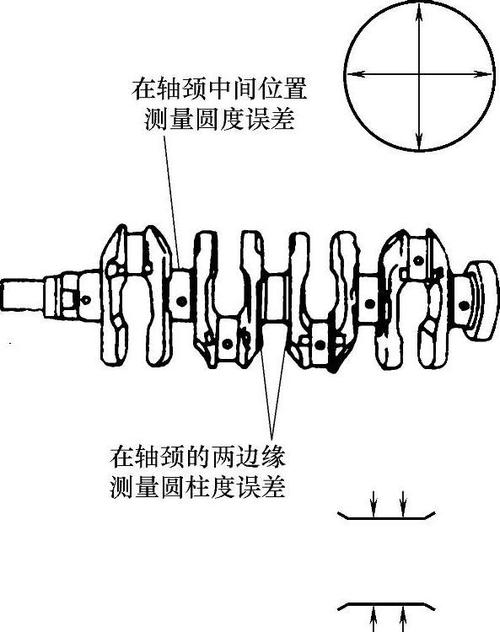
汽车发动机曲轴主轴颈圆度检测示意图
汽车发动机曲轴主轴颈圆度检测示意图

新机子背后的老问题

新机子背后的老问题
新机子背后的老问题
这两年进口替代搞的火,原来高精度圆度仪都是泰勒、蔡司这些洋牌子,一台五六十万,现在国内厂家做的已经很不错了,同样精度只要二十多万,误差差不到0.05μm,性价比高太多。 好多厂都换了国产,也能用,没什么大问题。 绿色制造这边,新的圆度仪都带局部恒温,原来整个车间控温,一天不少电费,现在只控测量腔,能省快七成电,确实好。 但是有个行业内没人愿意公开说的难题,就是标准滞后的风险。 现在我们用的圆度测量标准还是十几年前出的,根本没跟上现在的新材料新工艺。 就说温度,现在很多复合材料、精密陶瓷的回转件,温度变一度,圆度就变0.1μm,差一点就超差。 但是标准里根本没强制要求测量的时候必须把环境温度控制在±1度以内,大多数工厂也不会花几十万弄个恒温测量棚,夏天车间三十六七度,冬天十几度,测出来的数据根本不准。 出了问题就甩锅给加工,其实是测量的环境不对,这个坑不知道多少人掉进去过。 回到车间门口抽烟,我常跟徒弟说一句话。 “圆度圆度,差一缪都转不住。” 别看着只是个不起眼的测量,差个头发丝万分之一的距离,就能毁了上百万的订单,甚至害了人。 你们车间现在测圆度,是真按标准全截面测,还是拿千分尺打四个点凑数?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年聊圆度测量:那些标准没写的实操门道
文章链接:https://yxqcspc.com/16628/