2026-09-28 13:21:52 分类:商机
上周三刚下班,手机响了。
浙江嘉兴一个汽配厂老板打电话,声音都抖了。
一百万件差速器齿轮,整批被主机厂退回来了。说齿距累计误差超了0.03mm,装进去减速机噪音打不住。
我第二天开车过去,开机切了三个件,一测,果不其然。问题出在哪?那台买了不到两年的数控滚齿机,丝杠间隙半年没调过。操作工是刚招的95后,只会按启动键,哪懂这个。
你看,数控滚齿机这东西就是这样。不出问题没人在意,一出问题就是几百万的损失。
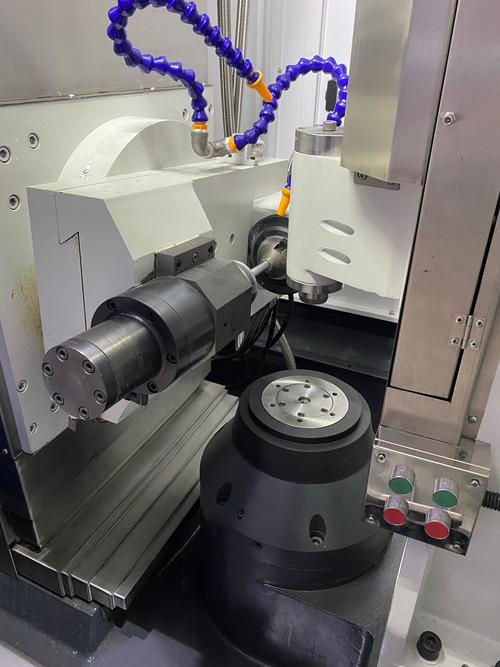 车间正在加工齿轮的数控滚齿机
藏在参数里的台面下规矩
 藏在参数里的台面下规矩
很多人选设备,眼睛只盯着系统是发那科还是西门子。
说实话,核心根本不在那。
三个硬指标卡死,才谈得上其他:主轴跳动不能超过0.002mm,分度蜗杆精度必须到GB 4级,床身导轨直线度每米不能超过0.01mm。缺一个,都是白搭。
现在主流就两种技术路线,全直驱主轴和皮带传动主轴。
直驱好啊,没背隙,转速上得快,切小模数齿轮效率能提三成。但缺点也藏着不说,直驱电机包在主轴腔里,散热差,连续干12小时,主轴温度能升10度,热伸长就能顶出来0.02mm的误差,刚好卡着合格线飘,你说坑不坑?
皮带传动呢,看起来落后,噪音大点,传动效率低点,但是发热少,稳定性好,干大模数齿轮,批量干一整天,误差波动都不超0.005mm。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多厂家打价格战,报价比同行低二三十万,参数表写着全直驱,拆开看,只有主轴是直驱,分度系统还是皮带,床身铸铁厚度从行业默认的300mm砍到210mm。你静态测精度啥问题没有,用一年床身变形,精度掉得一塌糊涂,找过去人家说你使用不当,你找谁哭去?
不同行业的不一样玩法
我干了20年,见过数控滚齿机用在不下十个行业,要求差得不是一点半点。
就说新能源汽车减速器这行。现在电动车对NVH要求疯了,原来齿轮精度GB 7级就够用,现在很多主机厂要求到GB 6级,齿面粗糙度必须低于Ra1.6。
之前江苏有个给新势力做配套的厂找我,原来用的老款数控滚齿机,干出来的齿粗糙度总在Ra2.2晃,合格率一直卡在81%,赚的钱都不够赔报废的。后来换了带滚挤复合功能的数控滚齿机,一次成型,成品率直接干到98%,去年老板赚了钱,直接换了奔驰S。
换风电行业就完全不一样。风电用的都是大模数齿轮,大多在12到28模数之间,要求用二十年不失效,滚齿留磨量的误差必须卡得特别死。
前两年山东一个风电配件厂找我擦屁股,他们贪便宜买了一台小厂的数控滚齿机,价格比大品牌便宜了八十万,干了一批十五个兆瓦级齿轮,滚完留的磨量差了快0.3mm,磨完之后齿距累计误差直接超差,十五个齿轮光是材料费就一百八十万,全砸了。老板蹲在车间门口抽了三天烟,一句话不说。
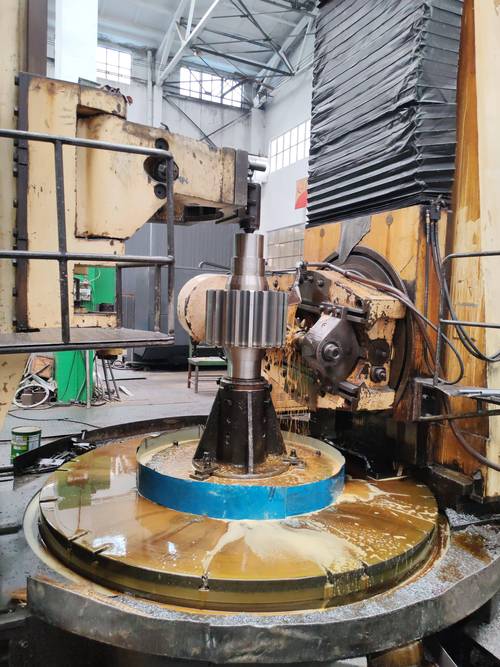 数控滚齿机加工完成的兆瓦级风电齿轮
进口替代背后没说的暗礁
现在都喊进口替代,原来高端数控滚齿机都买德国莱斯特瑞兹、美国格里森的,贵不说,售后等半个月。
这几年国产厂家做的确实不错,核心参数赶上来了,价格只有进口的一半,出问题二十四小时就能上门,确实给国内制造厂省了不少钱。
但是有个行业内不愿公开的难题,没人愿意提。
现在国内的数控滚齿机精度标准,还是二十多年前定的。只要求检测静态精度,就是停机状态下测各个部件的误差,从来没要求测连续加工8小时后的动态热变形精度。
很多新设备,出厂检测全合格,拉回去连续批量生产,干大半天之后,主轴、床身温度上来了,变形出来了,误差就超了。但是你拿现行标准去卡,人家还说合格,因为标准没要求测热态精度。
这个风险真的不小,尤其是做高端批量件的厂家,稍不注意就是整批报废,找谁都没地方说理。
我昨天在车间巡检,蹲在我们那台用了15年的老数控滚齿机旁边摸了摸床身,新来的操作工小年轻问我摸啥。
我告诉他,我干了20年滚齿,总结出来一句土话:滚齿准不准,先摸床身冷不冷。
不管设备多贵,系统多先进,连续干活不发热,稳得住,才是真的好设备。
那些花里胡哨的参数,看看就行,别当真。
你们干车间这么多年,遇见过最离谱的数控滚齿机坑是什么?不妨说出来大伙聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控滚齿机:车间摸20年攒的干货与隐情
文章链接:https://yxqcspc.com/16711/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
