2026-09-28 14:48:53 分类:商机
那天一早,客户就堵在车间门口了。
拉出来那批十几台户外机柜的侧板,拼起来缝能塞进去一张A4纸,差了整整0.3毫米,整批货全废。
你说气人不气人?原来那台老普通液压折弯机,滑块用了十年,间隙跑出来一个毫米,调完这刀下刀又飘,怎么都稳不住。
后来换了厂门口那台刚调试完的数控伺服液压板料折弯机,重新剪料折了五件,拿千分尺卡一遍,最大误差才0.02毫米。
客户当场就笑了,拉着货就走,还顺带走了我们的设备报价单。
这就是数控伺服液压板料折弯机的存在感,平时不起眼,掉链子的时候才知道,差一点都不行。
不是所有带数控的,都能叫好用的折弯机
说实话,很多刚入行的小孩,分不清普通电液数控折弯和数控伺服液压折弯的区别。
本质上,普通的是用阀门控压力控位置,伺服是直接用伺服电机控油泵,说白了就是指哪打哪,不飘。
现在靠谱的机型,重复定位精度可以做到±0.003mm,100吨规格的设备待机功率只有0.5kW,批量折弯角度误差能稳定控制在0.05°以内,这三个数字,普通液压折弯机卖破头也达不到。
现在业内两条主流路线,一个是全电伺服折弯,一个就是数控伺服液压折弯。
全电的好处说出来好听,没有漏油,噪音小,小吨位精度也不差。
但是价格呢?100吨的全电,比同吨位伺服液压贵快35%,超过200吨,价格直接翻倍都不止,而且大吨位的扭矩根本顶不住,容易坏。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
所有厂家都在营销全电是未来趋势,各种吹全电比液压好,可只要你订160吨以上的设备,销售都会拐弯抹角劝你选伺服液压。
不是全电不好,是全电大吨位的稳定性,真比不过伺服液压,厂家也不想砸自己的招牌,赚你一笔快钱然后天天跑售后。
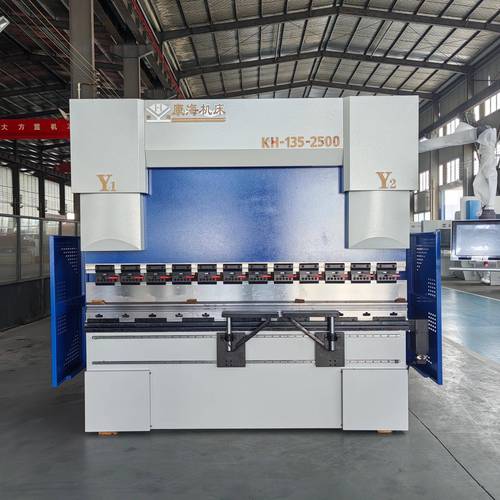 车间正在加工的数控伺服液压板料折弯机
不同行业用机,要求差得能隔一条生产线
你拿通用钣金机箱行业来说。
上个月我给苏州一家做户外配电柜的工厂调机,他们一天要出2000多件1.5mm冷轧板折弯件,要求每件角度误差不超0.5度,不然拼装的时候螺丝孔对不上,整台柜子废了。
之前他们用三台普通数控折弯机,一天挑出来一百多件废件,成本堆得吓人。
换了两台100吨数控伺服液压折弯机之后,现在废件率降到千分之二,师傅不用蹲在机器旁边不停调刀,一天能多出三百多件活。
换新能源汽车结构件行业,要求又完全不一样。
去年我给上海一家做电池包外壳的汽配厂调过一台300吨的,他们加工的是5mm厚的高强度铝合金,要求折弯R角必须一致,差0.1mm,后续焊接完就会有缝隙,漏液就是报废。
普通液压折弯机的压力会随油温飘,上午折的和下午折的R角能差出0.2mm,废了好多料。
换了伺服液压的之后,压力控制精度比原来高四倍,一批活折下来,R角误差都在0.08mm以内,完全满足密封要求。
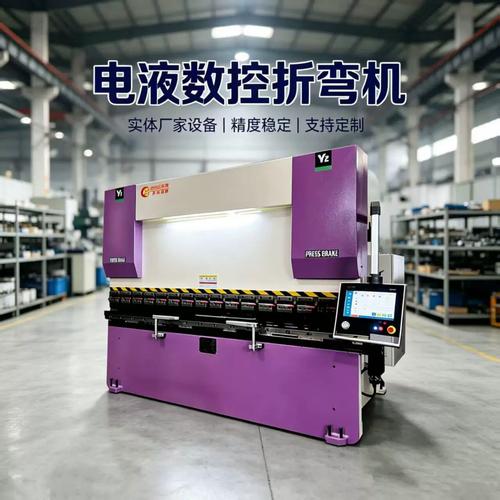 数控伺服液压板料折弯机加工配电柜钣金现场
进口替代大热下,藏着行内不愿说的暗坑
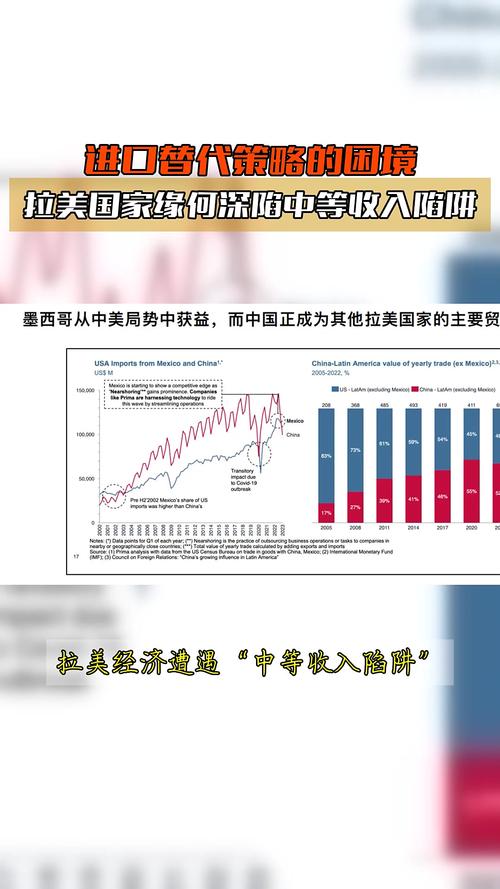 进口替代大热下,藏着行内不愿说的暗坑
这几年国产品牌起来了,原来大家都抢着买日本阿玛达的,现在国内一线品牌的数控伺服液压板料折弯机,精度已经追上来了,价格才是进口的三分之一,很多老厂都换国产了。
赶上绿色制造的风,伺服液压本身就比普通液压省电,我算过一台100吨的设备,一天开8小时,一年能省两万多块电费,三四年就省出一台设备钱,确实香。
但是有个行业内不愿公开的难题,很少有人往外说。
现在的设备精度标准,还是十几年前定的,只测静态定位精度,不测动态加工精度。
很多小厂家钻这个空子,出厂检测的时候,静态精度达标,就能拿合格证,实际干活的时候,滑块跑起来动态精度差一倍都不止,你买回去折出来的活不合格,找过去人家说我符合国家标准,你没地方说理去。
这种坑,只有买过的人才知道,亏不亏?
我天天泡在车间,跟这些折弯机打了二十年交道。
我常跟我徒弟说,「买折弯机,别光看参数本上的数字,拉块料折三刀,量完尺寸才算数」。
现在市面上吹得天花乱坠的概念太多,实操里,能稳定出合格活的,才是好设备。
你们有没有遇过参数好看实际不好用的数控伺服液压板料折弯机?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:二十年车间老工程师聊数控伺服液压板料折弯机:行内不说的真话
文章链接:https://yxqcspc.com/16715/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
