2026-09-28 15:49:54 分类:商机
上周跟开钣金厂的老陈喝酒,他一口闷了三杯白酒,脸涨得通红。说去年贪便宜买了条小厂的数控冲剪复合加工线,开机第三天冲床定位偏了0.2毫米,十万张配电柜侧板全部报废,加上赔客户的违约金,前前后后亏了32万。找厂家,人家销售换了,售后电话关机,厂房都换了地方。喊天天不应。
挑厂家先摸这三个硬指标,别光盯着报价比大小
很多人采购第一反应就是比价格,谁低选谁。说实话,这就是踩坑的开始。
第一个要摸的,是床身的时效退火工艺。数控冲剪的冲击力多大啊,整张床身要是没做充分的时效退火,用不了一年就会变形,精度直接崩。怎么判断?别听销售嘴说,直接要求看退火工艺记录,问能不能预约去车间看退火窑。小厂为了省十几万成本,根本不会做完整退火,能省则省,最后买单的是你。
第二个,摸核心电控系统的来源。很多小厂宣传自己用的是西门子、发那科,其实都是从旧设备上拆下来的翻新件,价格差好几倍,用半年就开始频繁死机、定位不准。落地方法很简单,要求厂家提供核心配件的原厂供货单,每个配件都有唯一的出厂码,自己扫码查真伪,别嫌麻烦。
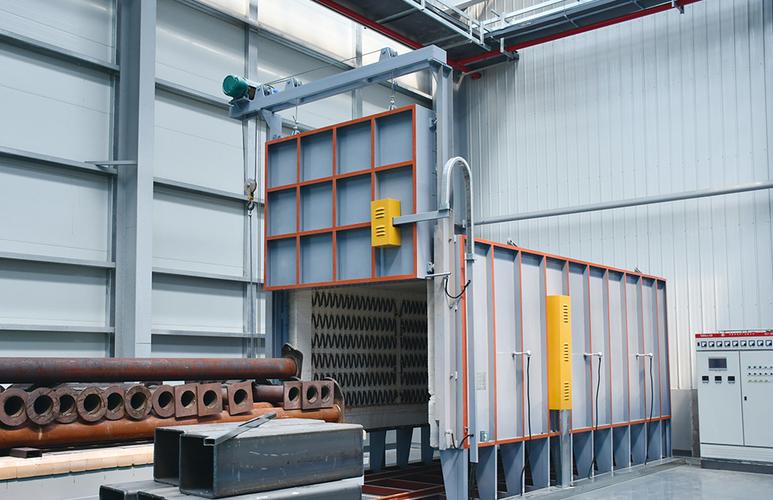 数控冲剪复合加工线车间退火窑实拍
第三个,摸售后响应的实际能力。别信什么“全国联保”的空话,直接问厂家,你工厂所在地有没有常驻售后点,出了问题几个小时能上门。我见过太多厂家,售后团队全在总部,你在广东,他在东北,出问题三天到不了,停线一天亏几万,谁扛得住?可以去行业论坛搜搜这个厂家的投诉,有没有售后一拖再拖的黑历史,一搜就知道。
靠谱的数控冲剪复合加工线厂家,都符合这些特征
说实话,跑了这么多厂,靠谱的厂家就两类,特征特别明显。
第一类是深耕钣金设备十年以上的老牌厂家,比如江苏的亚威、济南二机床这些,共性就是不打低价战,报价一般比小厂高15%-20%,但是所有配置明明白白写在合同上,不会偷换材料,不会模糊概念。人家做了几十年,靠的是老客户转介绍,不可能砸自己的招牌。
第二类是给头部钣金企业做过配套的中小型厂家,这类厂家名气可能不大,但是能进头部大厂的供应链,品控门槛已经帮你把过关了,只要报价合理,其实性价比很高。
我特别不推荐那种天天在短视频平台吹“100万买整条线”“低价高配”的厂家,报价比原材料成本还低,不靠偷换配置靠什么赚钱?赚的就是你后续换配件、修设备的钱,算下来比买贵的还亏。
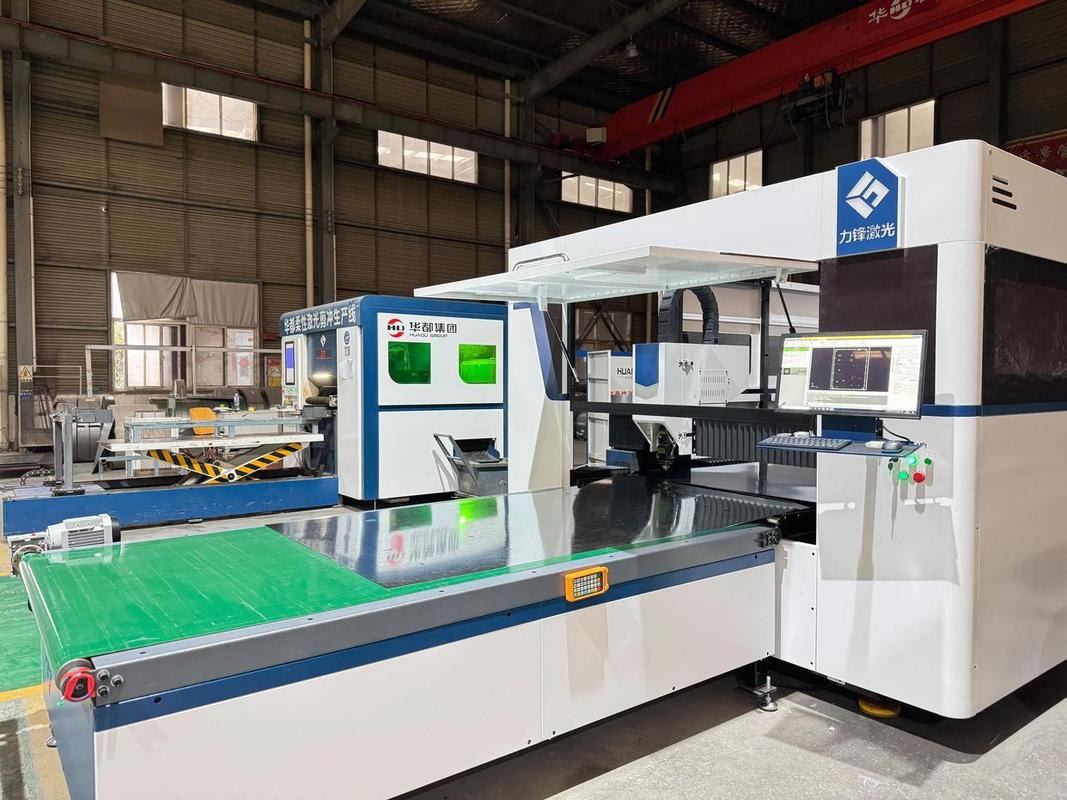 厂家交付给上市钣金企业的数控冲剪复合加工线现场
不过话说回来,要是你只做低精度的粗活,比如普通防盗网、脚手架加工,那找个便宜的小厂也没问题,但你要是做电气、通讯这类对精度要求高的订单,真的别省那十几万。
不同采购规模,给你现成的签约避坑清单
 不同采购规模,给你现成的签约避坑清单
你要是中小型钣金厂,只采购一条线,预算在七八十万到一百万左右,记住两个策略:第一,一定要留至少10%的尾款,三个月设备运行稳定了再付。老陈就是当初听信销售“全款优惠五万”的说法,一分钱尾款没留,最后出问题人家根本不理他。第二,所有口头承诺都要写进合同,精度保多久,床身变形怎么赔,免费安装包不包售后人员的食宿路费,别嫌麻烦,写不清楚最后坑的是你。
避坑点:不要签“最终解释权归厂家所有”这种模糊条款,所有责任都要写清楚。
你要是大型集团企业,批量采购三条以上,那一定要做这两件事:第一,拉上你厂里干了十年以上的老钳工一起去验厂,别只跟着销售逛装修漂亮的展厅,直接去生产车间看加工过程,看他们的导轨磨床是什么品牌,加工精度够不够,摸一摸床身焊缝的新旧,防止厂家拿旧床身翻新当新货卖。第二,要求核心配件直接享受原厂保修,别把保修权全放厂家手里,万一厂家经营出问题,你设备坏了都找不到地方修。
我见过太多老板,买设备的时候图省事,合同翻两页就签,最后出问题哭都来不及。买设备不是买快消品,是要跟着你赚三五年钱的,多花一个星期跑厂、查资料,总比亏几十万强,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选数控冲剪复合加工线踩过30万坑后,我整理了这份选厂保命指南
文章链接:https://yxqcspc.com/16720/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
