上周三更半夜接到珠三角一个老客户的电话。 电话那头班长嗓门都劈了:”张工,救命啊,换了新的玻纤改性料之后,每10锅就有3锅断条满天飞,颗粒长短差能到1毫米,客户要退单了!”
我第二天赶过去,拆开机头一看。 螺杆啮合间隙磨偏了快0.3毫米,原来买的小厂货,偷换了芯轴材料。 这就是同向双螺杆挤出造粒机组最坑人的地方——看起来长得都一样,内里差一点,出料差十万八千里。
核心不在螺杆,在那一丝间隙
说实话,很多人说同向双螺杆不就是两个螺杆对着转,把料混了挤出来? 哪有这么简单。
同向双螺杆的啮合,是这个设备的命根子。行业内默认的规矩,中心距一般是螺杆直径的0.82到0.85倍,啮合侧间隙要控制在0.2mm到0.4mm之间,差一丝都不行。间隙大了,漏流多,混炼不均匀;间隙小了,分分钟抱轴烧马达。
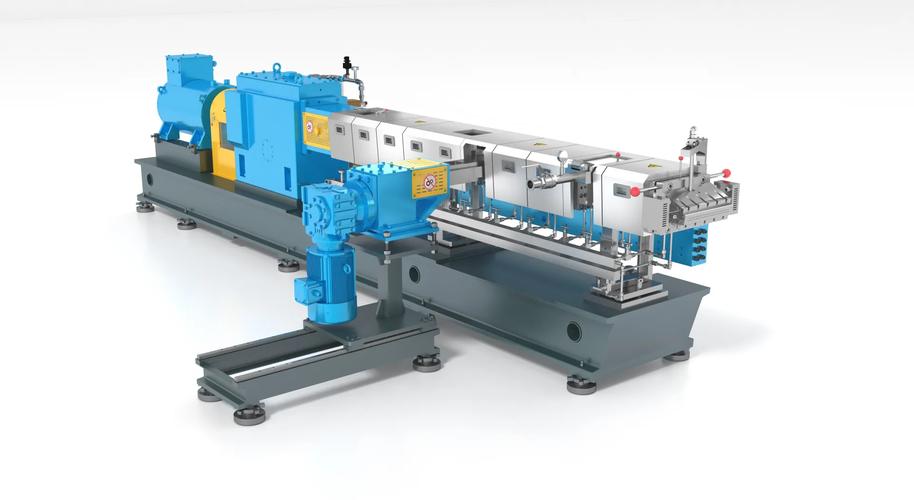
现在主流分两种,平行同向,锥形同向。 平行的精度高,混炼好,适合做高填充改性,成本也要高15%左右。锥形的扭矩大,适合做高粘度的热固性材料,但是出料稳定性差一截。
行业内通常不说但实际在做的妥协是什么? 很多小厂为了抢单,把螺杆芯轴的38CrMoAl合金钢换成40Cr,硬度差不了多少,但是耐磨度差一倍,看起来能省两万块,一般用不到18个月,间隙就会磨偏,出料的稳定性直接掉20个百分点,你找他,他说你操作不当,谁也说不清楚。
不同行当的活,要下不同的料
我干了二十年,见过同一个型号的机子,做改性塑料顺得不得了,做可降解材料直接停线。 要求真不一样。
第一个场景,新能源汽车改性塑料。去年江苏一个客户做电池包外壳的玻纤增强PP,要求拉伸强度不低于35MPa,他们原来买的32:1长径比的机子,混炼完测强度只有24MPa,玻纤团到处都是。我们过去把螺杆元件重新排布,换成40:1长径比,加了两组齿形混炼盘,再把啮合间隙调到0.25mm,出来的料直接到37MPa,合格了。
第二个场景,PBAT可降解造粒。浙江那个客户做可降解购物袋的原料,原来的机子控温精度差,机筒后半段温度经常超145度,PBAT提前降解,粘度掉的厉害,成品率只有85%。我们给他们改了冷却水道,从原来的轴向直通改成螺旋式,控温精度稳定在±1度,再也不超温,成品率直接升到96%,每个月多赚十几万。
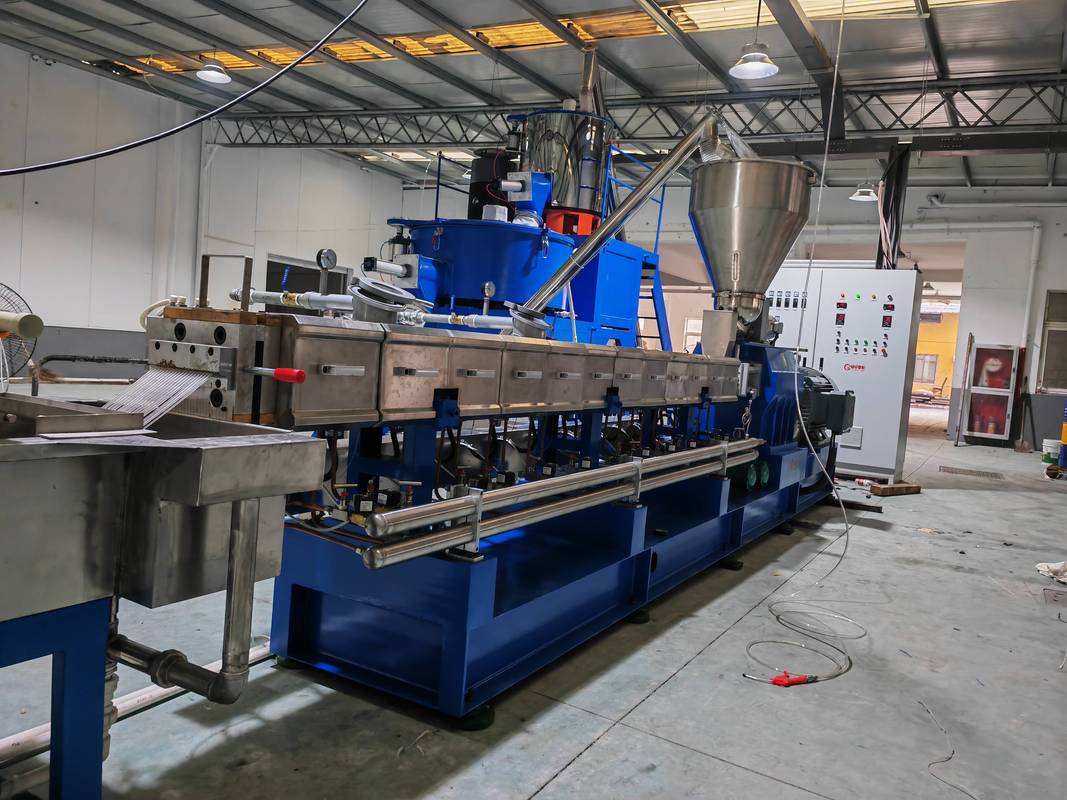
很多人选设备只会问多少钱,多大螺杆,从来不会问你给我配的什么螺杆元件,冷却系统是啥结构。 不吃亏才怪。
风口下的暗礁,没人愿意说破
这两年进口替代火,国内做同向双螺杆的厂一抓一大把,性能不比进口大牌差,价格差不多只有一半,确实香。 但是有个难题,行业内没人愿意公开说。
就是螺杆元件没有统一的精度标准。 同样是φ65的同向双螺杆,不同厂家做出来的中心距能差1毫米,啮合槽的尺寸也不一样,你原来买的A厂的机子,螺杆磨坏了想换B厂的元件,根本装不上,只能找原厂买,原厂给你报价翻三倍,你换也得换,不换也得换,等于被掐住脖子。
还有标准滞后的问题,现在生物降解材料、食品接触材料对VOC残留要求极高,现行的造粒机组挥发物排放标准还是2012版的,限值比现在新国标要求宽三倍,很多新机出厂达标,实际生产VOC排出来直接超标,客户自己还要加一套废气处理装置,多花几十万,这个成本谁也不会提前告诉你。
说实话,现在都讲智能制造,好多机子加了自动控温,自动换网,其实核心的啮合精度,还是靠老师傅磨出来的,自动化省不了这个功夫。
我干了二十年,总结出来一句土话:螺杆留一分间隙,出料松十分省心。很多工厂追求零间隙,觉得这样混炼好,结果开机不到三个月,螺杆就磨废了,何苦呢。
你们有没有遇到过买了便宜机子,换配件找不到适配的糟心事?评论区聊聊。
