上周刚处理完一桩糟心事。
广东做高端油墨的老板,拉着两桶不合格色浆堵在我办公室门口。
说我们卖的机子出不了活,要求退钱。
测了下细度,15微米,人家要的是5微米,差了整整两倍。
跟着回车间拆开机子一看,我真能气笑。新来的调机学徒,把三个辊的间隙顺序搞反了,慢辊和中辊的间隙比出料口还小,料根本没走完研磨流程,等于白磨。
很多人觉得三辊研磨分散机就是个傻大粗的老设备,没什么技术含量。真出了问题才知道,它是真能卡你生产的脖子。
藏在三个辊子里的硬规矩
说白了,三辊就是靠三个辊子不同的转速差,把料剪碎磨细。
很多新手不知道,三个辊的转速差是死规矩,不能乱改。
快辊一般就是300转/分钟,中辊大概90转/分钟,慢辊只有25转/分钟,差了十倍还多。没有这个转速差,根本出不来足够的剪切力,磨再久也白搭。
现在选辊子主要就两个路线:全氧化铝陶瓷辊,和冷硬铸铁辊。
陶瓷辊硬度高,不粘料,耐磨,几乎不会污染物料。但脆得很,掉个螺丝碰一下就裂,换一根小一万,成本是铸铁辊的两倍还多。
冷硬铸铁辊便宜,抗造,砸一下最多出个坑,不影响用。但碰到极性强的色浆、胶水,就容易粘辊,用久了还会掉铁屑,污染物料。
说实话,行业内通常不说但实际在做的妥协,我今天说破。很多小厂报价的时候跟你说给你配全陶瓷辊,实际就是工作面粘一层瓷,两端的轴颈还是铸铁,能省快一半成本。外行根本看不出来,用个一两年轴颈磨损了间隙调不准,才知道上当。
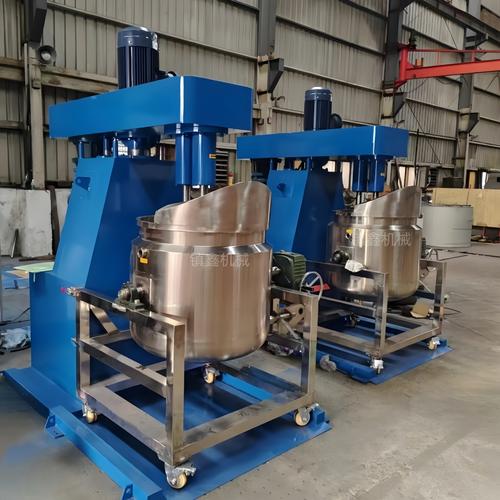
不过话说回来,要是做普通民用涂料,半陶瓷足够用,也不算坑,就是不能当全陶瓷卖高价坑人对吧。
不同行当完全不一样的玩法
我干了20年,三辊机见过的用法,比我吃过的饭还多。不同行业要求差得能算两种设备。
就说高端汽车补漆色浆这行。之前给浙江一家做原厂漆色浆的客户做设备,他们要求最终细度必须稳定在5微米以下,差0.5微米,喷在车上色差就能看出来。
他们之前用篮式研磨机,磨三遍都达不到要求,换了我们的三辊,出料辊间隙调到0.002毫米,也就头发丝的四十分之一,一遍就磨到3微米,稳定得很。这个活,别的设备真替代不了。
再说说现在火得不得了的锂电池正极浆料。去年给江苏一家动力电池厂改了三台旧三辊。他们原来用的铸铁辊,磨浆料的时候掉极细的铁屑,哪怕只有几个ppm,装到电池里就是短路炸机,风险太大。
我们给换了半陶瓷辊,解决了金属污染的问题,但是浆料粘度太大,比普通油墨粘三倍,我们把转速降了15%,不然辊子转起来带不动料,分分钟抱轴烧电机。
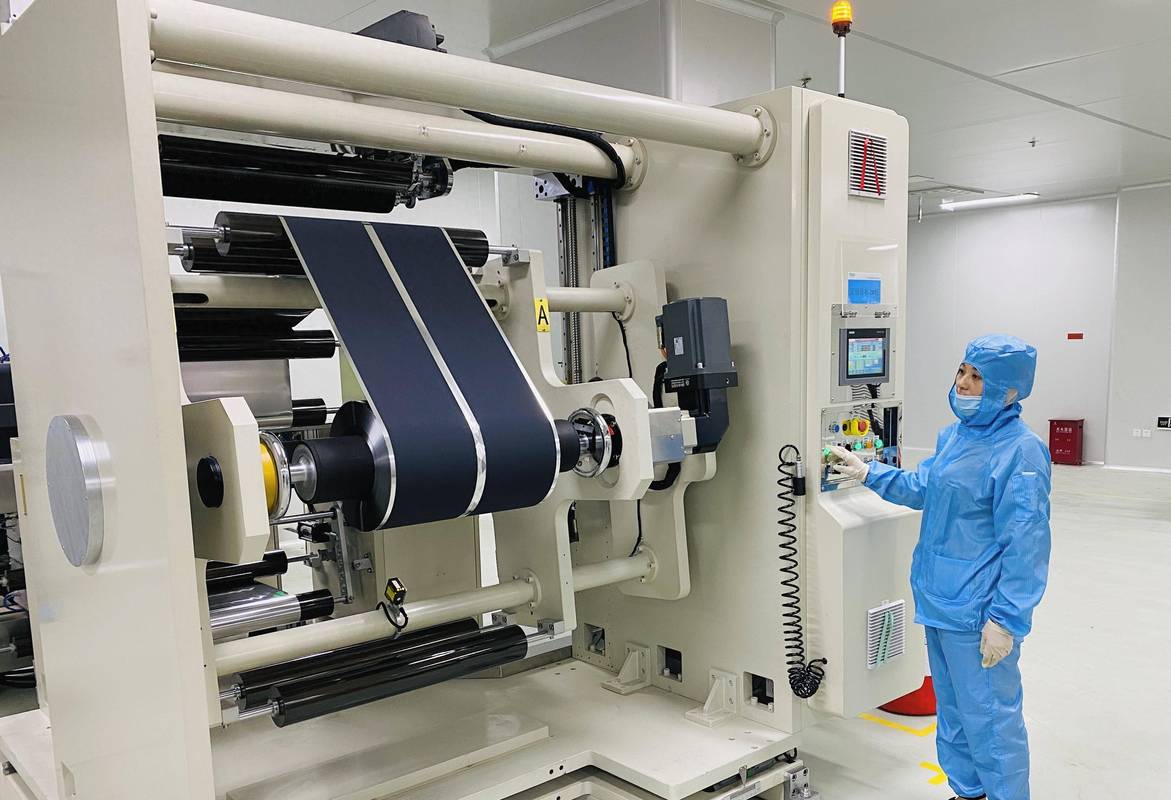
你看,同样是三辊,换个行当,参数全得换,哪有什么通吃的标准机。
新风口下藏着没说破的暗礁
现在都喊进口替代,我摸着良心说,国产三辊现在做得真不差,核心精度不比德国进口的差,价格只有人家的三分之一,很多原来用进口的都转买国产了。
绿色制造要求也上来了,原来的开式三辊,溶剂挥发,工人吸了伤身体,现在都改密闭式的,带溶剂回收,既合规又省料,这都是好事。
但有个行业内不愿公开的难题,今天我也说两句。
现在咱们国家三辊机的细度标准,还是十多年前定的,只标设备的公称细度,根本不考虑物料的影响。
说白了,我磨低粘度的色浆能到2微米,磨高粘度的硅胶可能只能到10微米,但是标准不管这个,厂家就可以标称公称细度2微米,客户买回去做高粘度物料出不来,最后只能怪自己物料不对,吃哑巴亏。
尤其是现在新材料出来这么多,什么导电银浆、碳纤维浆料,原来的标准根本覆盖不了,坑了不少新手老板。
回到车间说实在的,我干了一辈子,最信奉一句话。
叫三辊磨得好,三分设备七分调。
什么进口高端机,你调不对间隙,搞不对转速,一样出不了好活。什么便宜国产机,只要摸透了它的脾气,该出活照样出活。
你们有没有遇到过三辊调好了没半天,细度又飘的情况?咱们唠唠。
