碰到就头大的淬火质量坑
上周三刚换完工作服,调度老李就撞开了工具室的门。
脸上的汗把口罩都泡透了。
“老周,出事了!这批给重汽的45钢半轴,九成不合格!”
拉去探伤一看,淬硬层软带歪得离谱,硬度差超过了HRC8,装车试车不出三千公里铁定断轴。
出问题那台临时顶班的设备,是老板贪便宜从某个小厂收的二手固态高频。原来那台用了12年的老电子管高频炸了管,赶工期就先顶上了。谁想到出这档子事。
赔违约金不说,排了半个月的产能全耽误了。
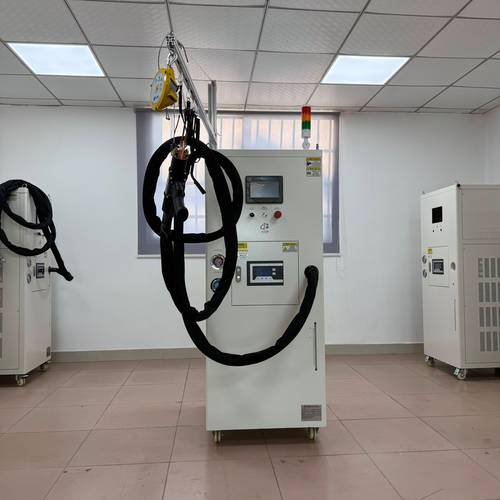
这就是固态高频感应加热淬火设备,没出事的时候没人当回事,出了事全车间都跟着停摆。
掏心窝子说点技术实话
其实说复杂也不复杂,就是利用交变电流在工件表面产生涡流,靠电阻发热快速把要淬火的部位烧到奥氏体温度,喷水一冷,硬化层就出来了。
固态和传统电子管的核心差别,就是把原来的真空振荡管换成了IGBT半导体模块。
很多人买设备只看报价,这里我给你说三个实打实的数,错不了。做普通商用车半轴,要想稳定达到1.5-2.5mm的淬硬层要求,输出功率得120kW打底,工作频率得控制在40kHz左右,淬火进给速度得稳定在2.2mm/s,差一点,出来的活就是废的。
对比电子管,固态好在哪?能耗比电子管低35%左右,启动不用预热十分钟等升温,占地方小一半,没有电子管老化半年换一次管的麻烦。
不过话说回来,行业内通常不说但实际在做的妥协,我今天给你摊开说。
100kW以下的小功率设备,全新IGBT固态的制造成本比电子管高30%还多。很多小厂为了抢单,要么用拆机箱的二手IGBT模块,要么用淘汰的次品硅电容,外壳喷个漆做的漂漂亮亮,实际用不到一年就开始炸管,淬硬层稳定性差的离谱。你还不好维权,模块坏了换一个大几千,算下来比一直用电子管还贵。
实话讲,100kW以上大功率长期连续生产,换固态肯定是赚的,电费省下来一年就能把差价补回来。小批量小工件,真不如找个靠谱的二手电子管设备划算。
说两个实际应用你就懂了。
第一个是汽配行业,去年我给山东聊城一家做商用车半轴的厂子改设备,原来两台200kW的电子管高频,一个月电费快十五万。换成全新合格的固态高频之后,每件半轴节电1.3度,一个月下来电费直接降到九万,去掉设备折旧,一年净省四十多万,人家要求就是产量大,节拍不能掉,固态完全能满足。
第二个是工程机械的重载销轴加工,给徐工做配套的一家厂子,原来做直径180mm的大销轴,用中频淬火,变形量动不动就超过0.5mm,后续磨床吃刀量太大,废活率超过5%。后来换了大功率固态高频,分段行走淬火,把变形量控制在0.12mm以内,淬硬层均匀度完全达标,废活率直接降到0.3%以下,省了不知道多少二次加工的钱。
风口下藏着的暗礁
现在到处喊进口替代,喊绿色制造,很多国内厂商做的固态高频,其实已经不比进口的差了,核心的IGBT模块现在国产也能用,成本比进口原装降了快一半,很多原来死磕德国设备的厂子现在都转国产了,这是好事。
但有个行业内不愿公开的难题,我不说很多新手根本想不到。
现在咱们国内的行业标准,还是二十多年前针对电子管高频制定的,只考核标称输出功率和频率范围,根本没提IGBT模块的温度稳定性、长期工作的频率波动公差这些固态设备的核心指标。
很多小厂就是钻这个空子,虚标功率,把100kW标成160kW卖,你拿去按老标准检测,居然还能合格,实际生产就是出废活。我前年见过一家做出口的厂子,明明产品硬度淬硬层都符合客户要求,就因为设备实际频率和标称差了快10kHz,愣是被客户退了整柜货,亏得底掉。标准滞后带来的风险,谁碰到谁倒霉。
我干了二十三年淬火,天天跟这些设备打交道,最信的一句土话就是:淬火看火不看表,选机看料不看牌。
你仪表参数调的再好看,扫火的时候火色不对,出来的活就是不行。选设备也一样,别光盯着大牌或者低价,得先摸清楚自己产的工件是什么材质,要多深的硬层,再对应选功率选频率,错不了。
你们碰到过小厂固态设备炸IGBT的坑吗?有什么压箱底的解决法子,欢迎来唠。
