2026-09-30 03:31:00 分类:商机
上个月早会刚开完,调度就扯着嗓子喊我去北车间。
进门就看见地上摊着半块铝合金坯料,主任蹲在边上抽烟,脸黑得像锅底。
这坯料是给航空客户做的,光料钱就六十万。
就因为刚买半年的那台龙门,主轴滑枕加工到一半飘了0.03mm,整活废了。
当初买的时候,这家龙门加工中心厂家比大厂便宜二十万,老板拍板说能省就省。
现在好了,六十万打了水漂,客户还要赔违约金。
你说,厂家选不对,裤衩都能亏没了,对吧?
选龙门,别光看参数,得抠厂家的底
很多人买龙门,上来就问多大行程,多少钱,转头就签合同。
其实核心的东西,都在厂家做的看不见的地方。
我干了二十年,选龙门就看三个硬数字。
第一个,床身铸件必须做两次人工时效,中间间隔不少于21天。
少一天都不行,偷这道工序,用三年床身必然变形,精度跑的比兔子还快。
第二个,导轨接触面手工刮研,要求每平方厘米不少于12个接触点。
很多厂家现在用机械刮,出来8个点就敢卖,用不了半年就磨损,间隙大了晃得你头晕。
第三个,成品主轴装配完,端面跳动不得超过0.002mm。
超过这个数,干精密活就是开玩笑。
现在龙门分两大路线,线轨和硬轨。
线轨跑的快,适合轻切快干,干铝件铜件合适。
硬轨刚性足,扛得住重切削,干模具干钢件爽。
说实话,行业内通常不说但实际在做的妥协,你知道是什么吗?
做线轨的小厂家,把额定动载荷差30%的杂牌线轨,贴大牌标就敢卖,你拆开防护罩才看得出来,买的时候谁给你拆啊?
做硬轨的,导轨淬火层要求1.5mm以上,很多厂家只做0.8mm,两三年磨下来,导轨面凹进去,修都没法修,只能换床身。
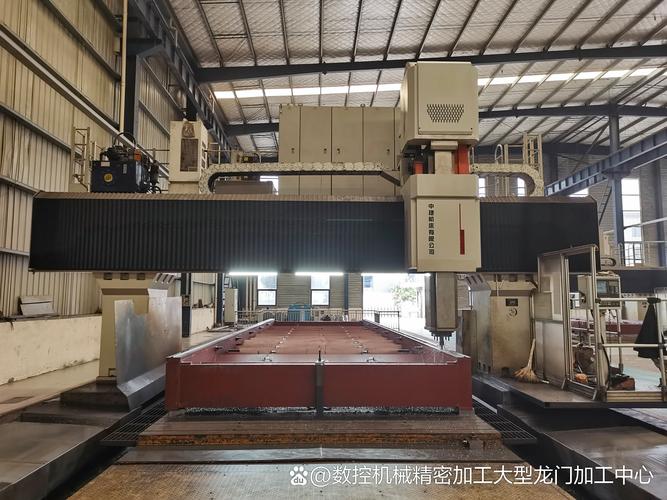 龙门加工中心床身铸件时效处理车间实拍
不同行当,龙门厂家的玩法完全不一样
去年浙江一个做新能源电池托盘模具的老板找我,说新上的16米龙门干出来的模具总有振纹,抛完光都能看出来,客户拒收。
我过去一看,横梁装配的时候预紧力不够,厂家为了省劲,预紧力少打了20%,大行程走刀的时候横梁抖。
这个行当要求什么?模具表面粗糙度要Ra0.8,定位精度不能超过0.01mm,差一丝都不行。
靠谱的龙门加工中心厂家,给这个行业做机器,横梁都会加重20%,预紧力做二次跑合,小厂家才不管你这个,能卖出去就行。
后来花了八万换横梁才解决,够当初加钱上好厂家的配置了。
另一个案例,内蒙做风电塔筒法兰的老板,三年前上了一台12米龙门,去年找我说,加工出来的法兰平面度差0.3mm,越来越歪。
我去测了地基,发现床身一头下沉了两毫米。
为啥?他买的那家厂家,为了压价格,床身铸铁少放了三吨,长期每天20小时拉荒,吃刀量开到10mm,刚性不够,把地基压变形了。
这个行当就要求耐造,每天满负荷干重活,你偷一吨铸铁,省几万块,后面几百万的活都给你耽误了。
靠谱厂家做风电用的龙门,光床身就比普通的重五吨,就是为了扛这个劲。
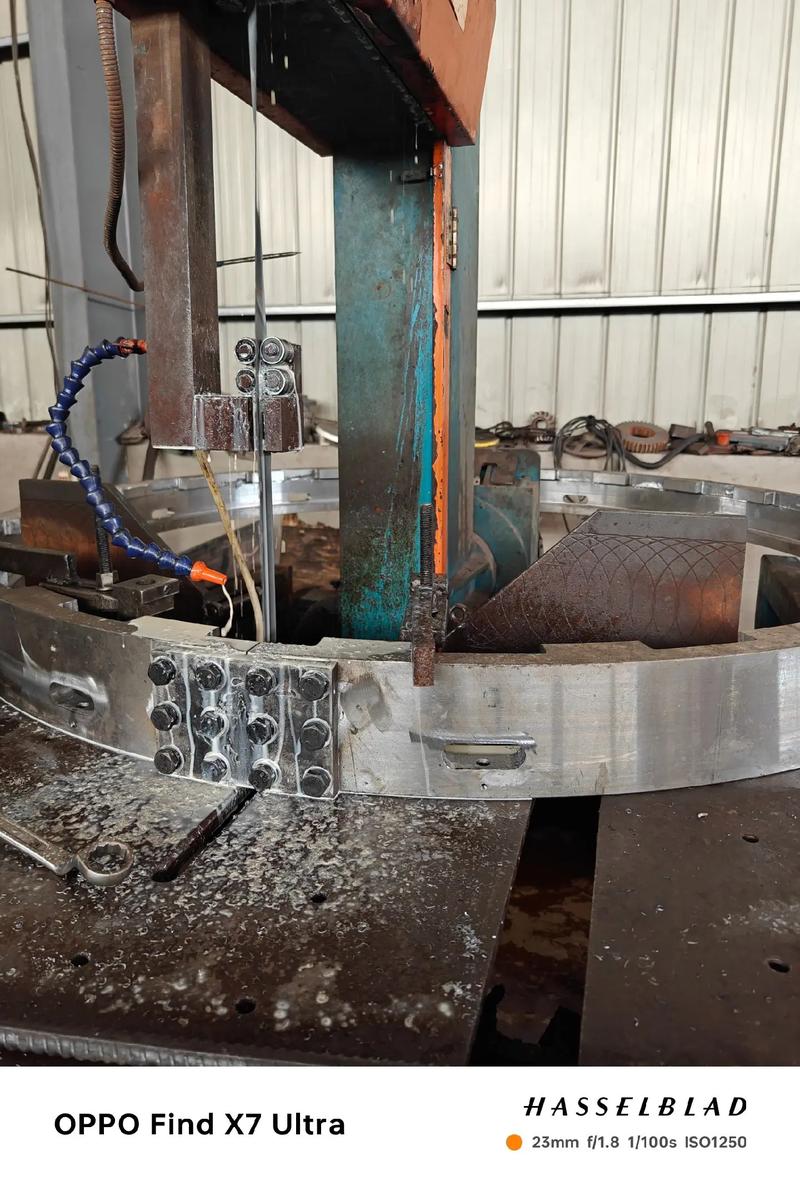 龙门加工中心加工风电大型法兰现场
风口上的坑,别瞎踩
 风口上的坑,别瞎踩
现在都喊进口替代,很多厂家吹自己百分百替代进口,什么都能做。
进步确实快,但行业内不愿公开说的难题是什么?
高精度的主轴编码器、批量的超长丝杠,国内量产的一致性还是差一口气。
十根里面有三根精度合格,四根不稳定,人家大厂给你挑合格的,小厂直接随便装就给你发过来了,用半年精度就跑了。
还有标准滞后的坑,现在国家的精度标准还是十几年前定的,很多高端活要求的精度比国标高两倍,厂家拿“符合国标”忽悠你,你买回去干不了高端活,找谁都没用。
现在又吹绿色制造,说自己能耗达标一级,实际待机能耗比标注高15%,一年多烧好几万电费,你找过去,人家说标注是空载能耗,你加工的时候本来就高,玩文字游戏。
我昨天还在北车间帮他们调那台出事的龙门。
调完坐在台阶上抽烟,主任说以后再也不贪便宜了。
干了二十年,我总结的土话就是:买龙门,别光看报价单上的数字,得蹲在人家装配车间看三天。
看他们做不做时效,刮研够不够点数,装配的时候用的什么部件,比什么宣传参数都管用。
你们有没有遇到过选龙门加工中心厂家踩坑的事?评论区唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对龙门加工中心厂家,车间少修十年机器——老工程师20年掏心窝经验
文章链接:https://yxqcspc.com/16842/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
