别光看参数,猫腻在看不见的地方
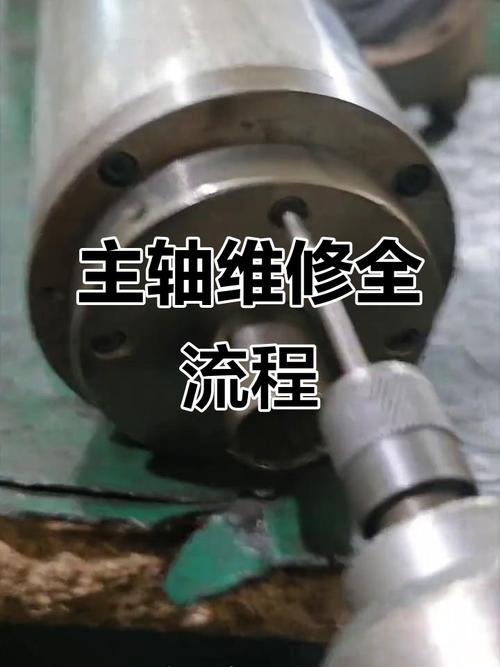
很多人买雕刻机,就比谁的台面大、谁的转速高,转头就被坑。 我干了20年,见过太多了。 现在主流床身就两种,整体铸铁床身和钢板焊接床身。 铸铁吸震好,精度稳定,但是成本高。焊接的轻,好搬运,便宜一半。 说实话,各有优劣。做广告切割,焊接床身完全够用。 要是干红木浮雕、模具雕刻,那还得是铸铁。 行业内通常不说但实际在做的妥协是什么? 小厂家做铸铁床身,用回收废铁回炉浇铸,浇完了不做72小时自然时效处理,直接上机床加工装配件。 出厂的时候误差测着是0.02mm,用满12个月,床身变形就能到1丝,你说坑不坑? 我见过最离谱的,一家小厂给客户标主轴寿命10000小时,实际用的是翻新主轴,额定寿命才1500小时,不到一年就坏。 找过去,人家说你使用不当,概不负责。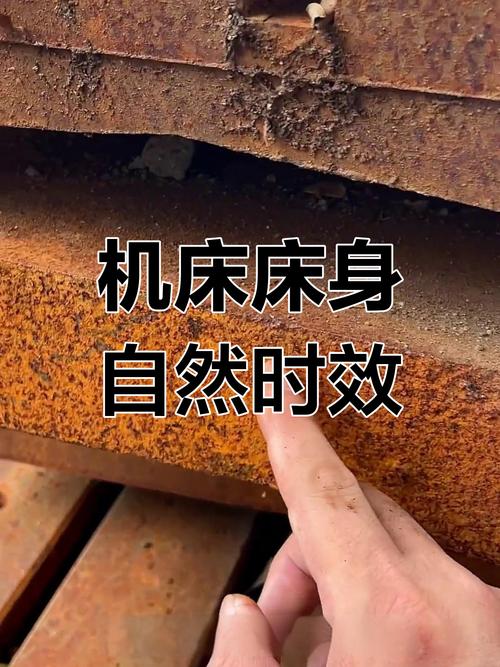
不同行业,要求差得能绕车间三圈
新趋势底下,藏着不少暗礁