油式模温机厂家:老车间工程师掏20年经验说真话

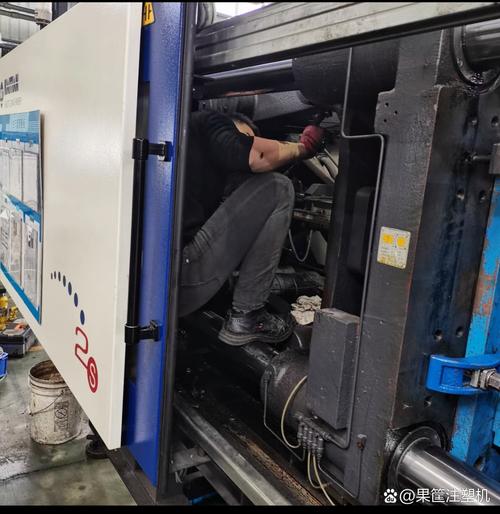
昨天整理旧笔记本,翻出去年广东汽配厂的报修记录。 老李头当时在电话里吼得我听筒震得慌:“陈工!赶紧过来看看!停线三个小时了!一箱保险杠全废了!” 我赶过去一看,那台刚换了半年的油式模温机,压力表晃得像筛子,设定温度180度,模腔实际才152度。 拆开侧面检修盖,加热管断了两根,保温层一摸掉渣,薄得离谱。 厂家是哪里找的?老板说拼多多大搜的,比市场价便宜一半,想着不就是个控温的玩意,凑合用就行。 凑合用?真出事了,一天停线损失十万八万,省那几万块钱,不够塞牙缝的。
注塑车间故障油式模温机拆机实拍
注塑车间故障油式模温机拆机实拍

别光看报价,坑都在看不见的地方

别光看报价,坑都在看不见的地方
别光看报价,坑都在看不见的地方
说实话,很多老板选油式模温机,就看功率够不够,价格低不低。 核心参数半毛钱都不看。 我干了20年,说三个死数字,记不住别嫌我没提醒你。 第一,正规油式模温机厂家做加热管,功率密度一定控制在2.5W/cm²以内,超过这个数,短期没事,一年半载准烧穿,还容易烤碳化导热油。 第二,长期运行的最高温度,一定要给你留至少30℃的安全余量,你要280℃,厂家给你标最高300℃其实刚好,敢标320℃的,那就是吹牛皮,榨干了导热油的寿命换参数好看。 第三,机身保温层,正经厂家用的是至少50mm厚的硅酸铝保温棉,小厂用20mm的回收废料,夏天机壳能到70℃,热量全跑车间里,一年多耗的电费都够补差价了。 现在行业里主流两种泵体方案,一种铸铁泵,一种不锈钢泵。 铸铁泵便宜,拿货价差不多是不锈钢的一半,但是导热油里难免带点水汽,用个三五年就锈得掉渣,渣子堵管路,模温波动能窜出去十好几度。 不锈钢泵不生锈,寿命能翻三倍,就是贵。 说实话,行业内通常不说但实际在做的妥协是什么? 你上来就砍价,要比市场价低十个点,厂家心里门清,偷偷给你换成铸铁泵,嘴上只跟你说“流量功率都达标”,等你用坏了换泵,人家还能再赚一笔维修费。 这不叫偷工减料,这叫“适配客户预算的柔性方案”,说穿了就是挖小坑等你。

不同行业用,要求差出十万八千里

我见过最多的错误,就是不管什么行业,都拿同一个参数的模温机凑活用。 油式模温机厂家要是不懂你这个行业的要求,做出来的东西肯定不好使。 就说注塑行业,做汽车内外饰的,要求最刁的是控温精度。 去年浙江一个给主机厂供SUV保险杠的厂子,原来找的小厂做的机器,控温误差能到±5℃,喷完漆之后一整批都有色差,三个柜的货直接退回来,赔了上百万。 后来换了正规厂家的机器,控温精度锁死在±1℃,从此再也没出过批量色差的问题。 另一个场景,现在火得不行的碳纤维热压,做风电叶片或者无人机壳体的,要求根本不是单点精度,是整个模腔的温度均匀度。 我前年帮山东一个做风电腹板的厂子改方案,原来的模温机进出油温差快10℃,做出来的腹板强度抽测合格率才60%,根本过不了业主的验厂。 油式模温机厂家给改成双回路独立控温,把进出温差控制在1.5℃以内,合格率直接拉到98%,顺利拿了年度订单。
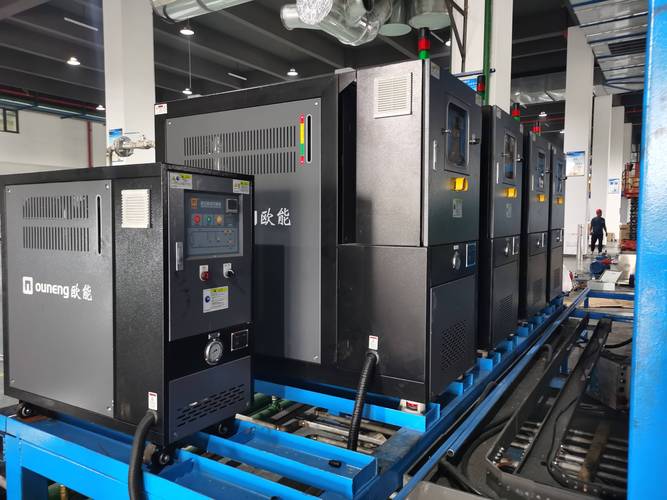
风电碳纤维生产线配套油式模温机组实拍
风电碳纤维生产线配套油式模温机组实拍

新趋势里,藏着行业不愿说的暗礁

新趋势里,藏着行业不愿说的暗礁
新趋势里,藏着行业不愿说的暗礁
这两年进口替代火,原来很多大厂只买欧洲日本的模温机,现在都转找国内靠谱的油式模温机厂家了。 价格只有进口的三分之一,性能差不了5%,售后还随叫随到,这绝对是好事。 还有绿色制造,现在好多厂家都做变频节能泵,还有余热回收,一顿生产下来能省15%到20%的电,一年下来能省出小半台机器钱,这个也是实打实的好处。 不过话说回来,有个行业内不愿公开的难题,我今天说出来。 就是导热油碳化结碳的问题,现在国内没有统一的强制寿命标准,抽检也只查电气安全,没人查你用三年之后的加热效率。 好多厂家卖机器的时候不说,等你用个三四年,发现耗电越来越高,模温越来越难上去,拆开管路一看,内壁全是黑碳,堵得连油管都通不开。 这个时候厂家就会推锅,说你用的导热油不好,保养不到位。 其实十有八九,是设计的时候就把加热管功率密度做超标了,本来就容易结碳,你买的时候便宜,后续花钱换管清理,人家赚的更多。 这个就是标准滞后带来的风险,没人管,全靠厂家自觉。 我干了20年车间,总结过一句土话:模温稳不稳,全看厂家肯不肯下笨功夫。 别光看参数表上的花里胡哨,多摸摸机壳烫不烫手,多问问老用户用了三五年啥情况,比什么都强。 你们车间遇见过什么油式模温机的糟心事?有空来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:油式模温机厂家:老车间工程师掏20年经验说真话
文章链接:https://yxqcspc.com/16899/