2026-09-30 18:09:56 分类:商机
上周三刚打开车间大门,就听见门口吵得慌。
一个做废塑料回收的老板,攥着皱巴巴的购机合同骂娘。
三个月前从某小厂提的塑料造粒机,开机不到200小时就抱轴,螺杆弯了快两公分,做出来的熔喷颗粒偏析超标,根本卖不出去。
拉过来修的时候,我们钳工敲开机筒,都能闻见里面烧焦的塑料味。
选机器本质是选厂家,这里藏着三个没人明说的数字
很多新手买机器只看价格,不知道核心参数全在厂家做工里。
第一个数字,螺杆长径比。做普通回收料的一般是22:1,做改性工程塑料的必须到32:1,差一个比例,塑化效果天差地别。
第二个数字,机筒调质硬度。合格厂家做出来必须卡在HRC28到32之间,太硬容易裂,太软用一年就磨花。
第三个数字,切粒刀动平衡公差,好厂家能控制在0.02毫米以内,超过这个数,切出来的颗粒大小差能到0.3毫米,下游客户根本不收。
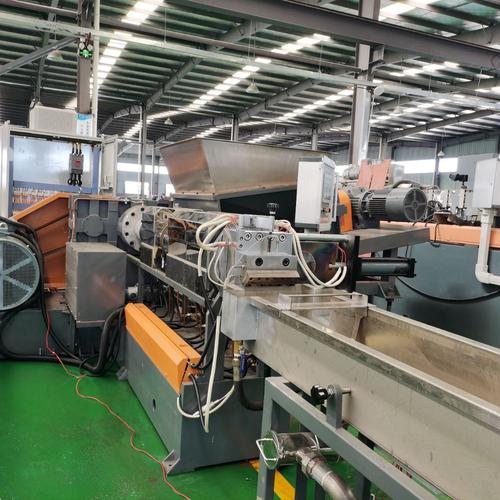 塑料造粒机螺杆抱轴故障车间现场图
现在主流机筒分两种,整体铸钢和离心浇铸复合。
整体铸钢便宜,比复合机筒便宜差不多15%,但耐磨度只有复合机筒的三分之一。
行业内通常不说但实际在做的妥协是什么?
很多中小厂家把整体铸钢机筒喷一层不到1毫米的耐磨涂层,就敢当复合机筒卖,你拿卡尺量外径根本看不出来,磨穿衬层的时候,黄花菜都凉了。
说实话,我见过太多客户贪便宜,省了两万块购机款,不到一年就换螺杆机筒,花出去的钱比当初买好机器还多。
不同行业需求天差地别,厂家能不能做差异化才是硬实力
我干了这么多年,见过太多客户拿做矿泉水瓶的机器做改性料,最后不出活怪机器不好,其实是厂家没给你做适配。
第一个场景,废外卖餐盒回收造粒。
去年东莞有个客户,收回来的餐盒沾了油污剩菜,原料水分普遍在12%左右,之前找的厂家给配了单段排气,做出来的颗粒满是气泡,拉膜天天断条,产能上不去。
我们给他改了双真空排气,把排气段加长到45公分,现在做出来的颗粒透明度达标,客户月产能直接涨了80多吨。
第二个场景,光伏EVA胶膜回收造粒。
江苏一个做光伏拆废的客户,旧胶膜里含交联剂,熔点低特别容易粘螺杆,之前买的机器,半个月就得拆机清一次料,停一次机损失小一万。
我们厂家给他在螺杆上加了开槽屏障段,表面做了镀铬陶瓷涂层,现在两个半月才清一次机,光停机损失一年省十几万。
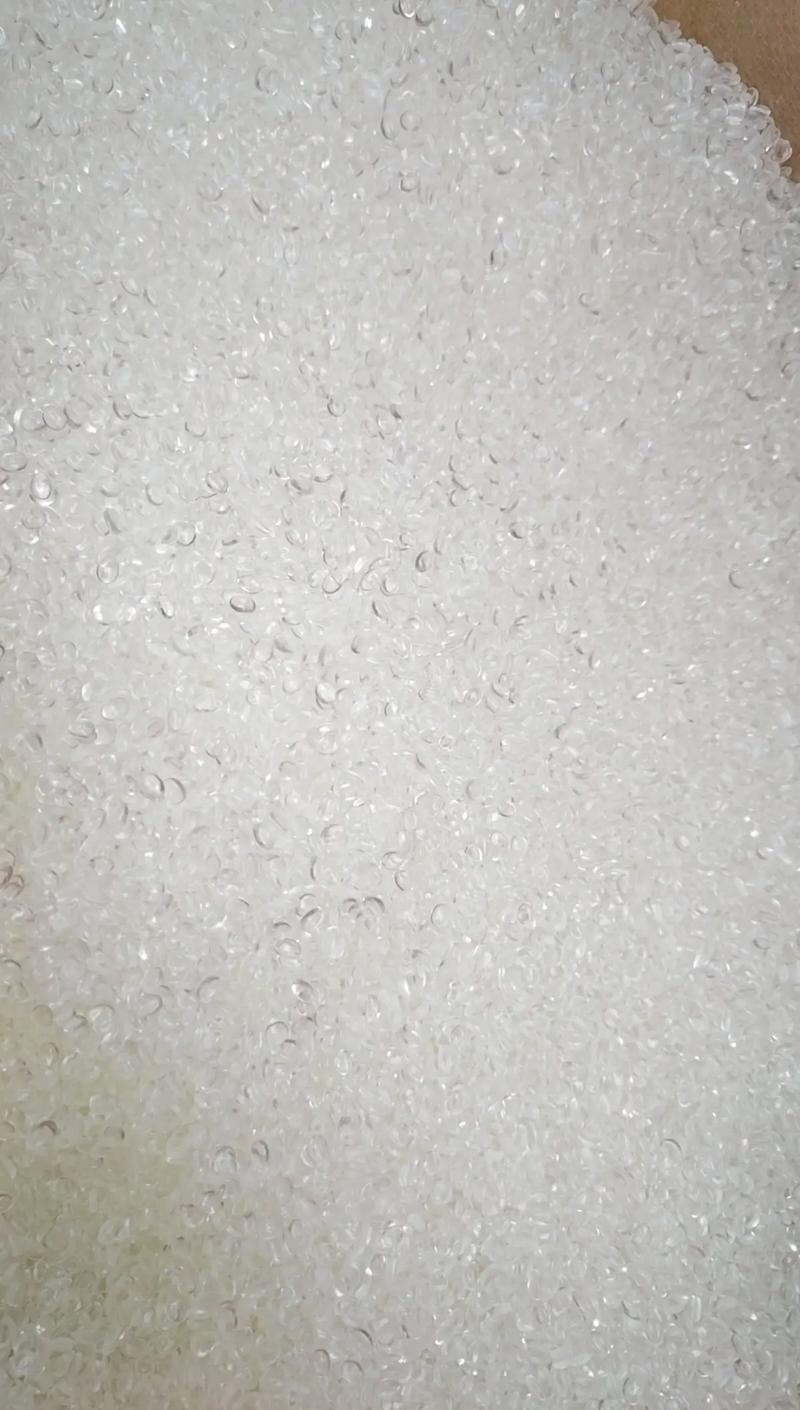 光伏EVA回收塑料造粒成品颗粒图
不过话说回来,能给你做这种定制化修改的厂家,真不多。
很多大厂家都是标准化走量,你提一点特殊要求,要么加钱加一半,要么直接说做不了。
对吧,走量赚快钱,比给你一个个改设计舒服多了。
进口替代风口下的暗礁,这个坑没人愿意公开说
 进口替代风口下的暗礁,这个坑没人愿意公开说
这两年全行业都喊智能制造、绿色制造、进口替代,很多厂家都把标语打在官网最显眼的地方。
我不否认国内这些年进步真的快,十年前高端造粒机全靠进口,现在百分之八十的品类都能国产替代了。
但有个行业内不愿说的难题,标准滞后带来的风险,真的坑了不少人。
现在降解塑料是风口,很多厂家都吹自己的机器能做PBAT/PLA全降解共混料,但是你知道吗?目前全降解造粒的料性公差还没有统一的国家标准。
不同批次的降解原料,流动性差最多能到15%,很多厂家吹的智能自动控制系统,其实都是固定参数逻辑,根本不会跟着原料变化自动调整转速和模头温度。
你买回去开机才发现,还是得老师傅24小时盯着,一分神就出一堆废粒。
还有能耗标准,现在用的还是十年前的旧标准,很多机器拿到了一级能耗认证,实际生产的时候能耗比标准值高20%都能过审,你交电费的时候才知道上当,说理都没地方说。
我天天泡在车间,摸过的造粒机没有一千也有八百。
干了二十年就总结出一句土话:买造粒机,别光看广告上的参数,要问厂家敢不敢带你看热处理车间。
好料好工,藏在炉膛里,藏在你看不到的地方,不是喷个漆印个名牌就是好机器。
最后问一句,各位干塑料的同行,你们买塑料造粒机的时候,遇过哪些厂家的坑?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:塑料造粒机厂家:干了20年车间老工程师才肯说的门道
文章链接:https://yxqcspc.com/16901/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
