上个月三号早班,刚换完模具冲第三百七十二件,质检小李”哐当”把件扔我工具箱上,说你自己看,左角起皱,整批1200件全废。
我凑过去摸,凉的,料纹顺着折痕爬,心往下沉——这是上个月刚从新合作的冲压模具厂家那订的凹模,说好了淬火硬度够,怎么才几百件就塌了?
别光看报价,坑都藏在材料和工艺里
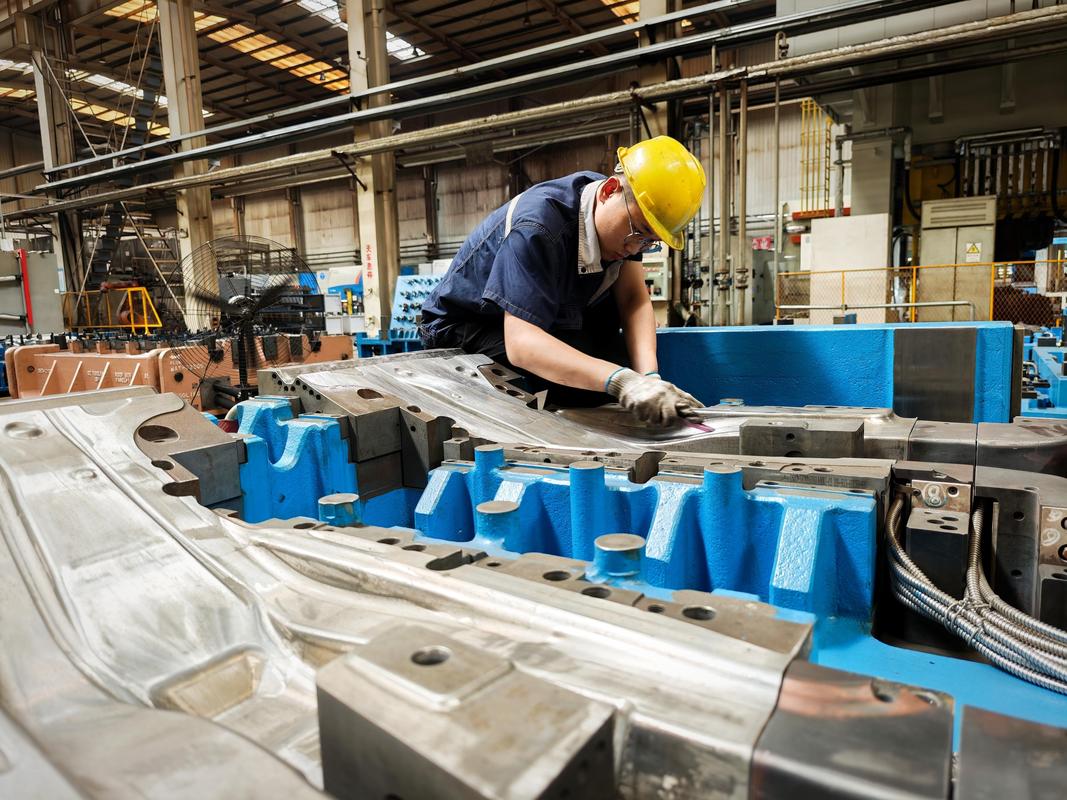
很多老板找冲压模具厂家,上来就问多少钱一付,没人问你用的什么料,淬火到多少度。
行里其实就两条主流路线,用Cr12MoV,还是DC53?我干20年,这俩的优劣摸得门清。Cr12MoV便宜,现在一吨也就不到一万二,淬硬到58HRC就到头,做大批量冲裁,冲个十几万次就得修刃口。DC53就不一样,一吨两万三,能淬到62HRC,抗崩性比Cr12MoV高30%都不止,做厚板冲压能用到三十万次以上。
那行业内通常不说但实际在做的妥协是什么?很多小厂家拿翻新的旧料改Cr12MoV,淬火的时候偷温,少保温两个小时,硬度差个三五度,你拿到手摸不出来,用半个月就出问题,对吧?
说实话,选型根本没有万能公式,你做汽车覆盖件,年产百万级,那肯定要咬咬牙上DC53,你做五金小配件,月产几千,Cr12MoV完全够用。硬要省那几千块模具钱,最后废的原料都比模具贵好几倍。
不同行业要的根本不是一个东西
新能源汽车电池壳是第一个,上个月我们给某新势力做配套,要求冲压出来的壳子平面度不超过0.05mm,差一丝都不行。为什么?电池pack要贴散热片,贴不严漏热就是安全事故,赔不起。
之前那个冲压模具厂家做的,四个角公差差0.12mm,整批两千件全退。后来换了合作十年的老厂家,人家设计的时候就在凹模那里多开了一道0.2mm的应力槽,就是为了释放冲压后的残余应力,放二十四小时再切刃,精度直接稳了,到现在没出过一个不合格件。
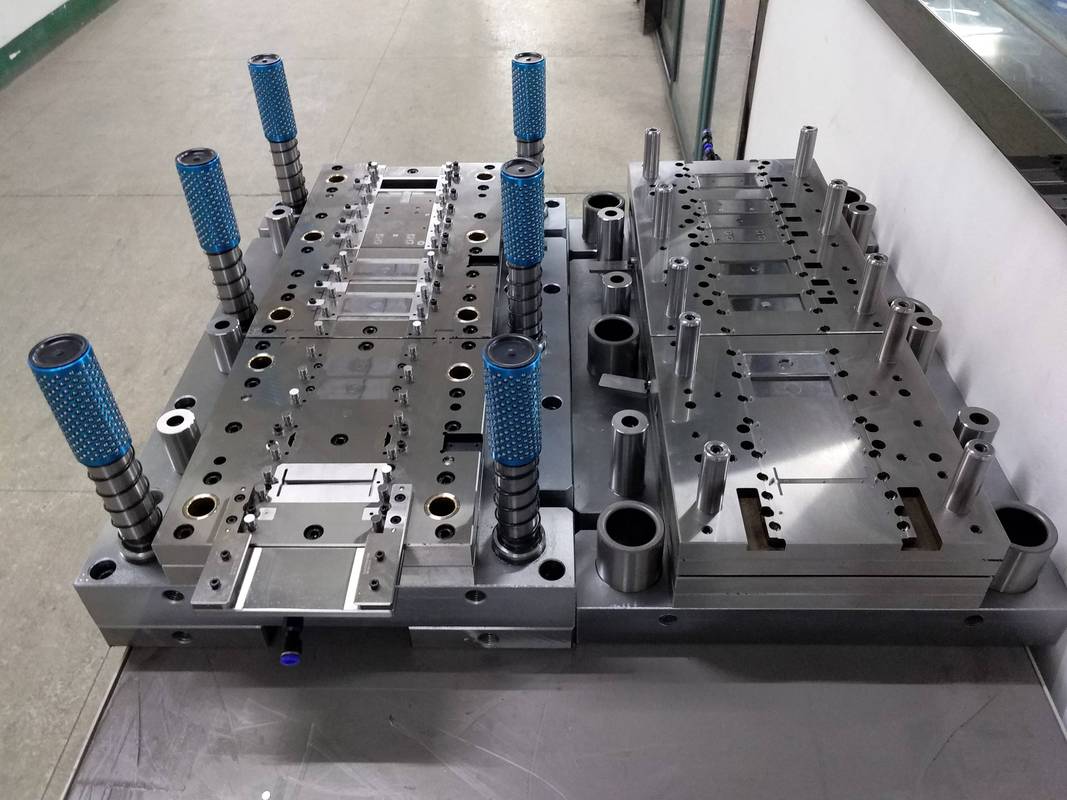
另一个完全不同的场景,是五金家电的抽油烟机外壳。这个要求跟电池壳完全反过来,要的是表面光滑不能有划痕,产量一个月几万件,成本压得特别低。
去年我们接了某头部厨电的单,一开始找的年轻厂家做的凸模,抛完光不到一万件就起麻点,整批外壳都有印,根本没法喷漆。后来还是老厂家出的方案,凸模做完最后镀一层硬铬,镀层厚度0.03mm,硬度直接提到65HRC,用到现在快五万件,表面还是亮得能照见人。
你看,一个要精度命都可以不要,一个要耐磨还要控成本,冲压模具厂家能不能摸准客户没说出口的痛点,比什么花里胡哨的宣传都管用。
风口下藏着不少没说破的暗礁
现在都喊进口替代,以前大家抢着买日本德国的进口模具,现在国内靠谱的冲压模具厂家技术上来了,精度能做到跟进口一模一样,价格只有三分之一,这真的是大好事,我们现在八成订单都用国产模具了。
不过话说回来,有个难题行里没人愿意公开说,就是模具精度的国家标准太老了,快十年没更新过了,现在新能源行业要求的公差比旧国标严两倍,很多小厂家拿旧国标的”合格件”给你,实际上根本达不到你的生产要求,出了问题他还拿国标跟你扯皮,你说气人不气人。
还有绿色制造那事,现在要求算废料回收率,很多冲压模具设计的时候根本没考虑料带利用率,一块板材切完剩三分之一废料,说出去不好看,可改模架优化排料就要加成本,客户又不肯加钱,这不就是卡在中间两头难?
说智能制造,很多厂家砸钱上了自动加工中心,可模具最后那道手工跑合,还是得干了十几年的老师傅上手调,机器测出来的精度再准,不跑合就是冲不出好活,这钱花得值不值,只有厂家自己心里清楚。
昨天我把那副出问题的凹模割开看,果然,芯子是回收旧料,外面包了层薄薄的新料,淬火的时候内芯根本没硬到要求的数。
干我们这行摸爬滚打二十年,有句土话:”选冲压模具厂家,就像挑给你开刀的大夫,不能只看挂号费”。
你以为省了几万块模具钱,最后废几十万的料,耽误两三个月交期,亏到姥姥家都没地方哭去。
对了,你们最近碰见过什么离谱的冲压模具厂家坑?评论区唠两句呗。
