2026-09-30 23:04:04 分类:商机
上周三后半夜,我刚泡了第三杯茶换完工作服。
中控室的警报就炸了。断丝。
跑过去一看,整盘1.2mm的不锈钢丝缠得跟乱麻一样,刮坏三个导向轮,直接停机八个小时。
算下来,人工加材料损失小两万。查来查去,最后发现新进的一批拉丝模,内孔公差偏了0.002mm。
就头发丝直径的五十分之一,出了天大的乱子。很多人说拉丝模不就是个小配件?你看,这不就给你颜色看了。
别光看报价,拉丝模的门道全在厂家手里藏着
拉丝模说白了就是给金属丝塑形的孔模,拉不同的丝用不同的材料。
现在主流就两种,聚晶金刚石和天然金刚石,好坏差很多。
聚晶便宜,适合拉普通低强度钢丝,一块8mm孔径的聚晶模出厂也就120到180块。天然金刚石硬度高耐磨,适合拉高强度不锈钢、合金丝,价格要翻四五倍,最少800块起。
说实话,三个参数卡死了模子的好坏,差一丝都不行。
压缩区的夹角必须控制在12°到15°,角度太大容易拉断,太小了拉拔力上去费电又伤机。
定径区的长度,必须是成品孔径的0.8到1.2倍,长了摩擦力大容易断,短了控不住公差出废品。
最后抛光完的粗糙度必须低于Ra0.025,高零点零几就会挂丝出划痕。
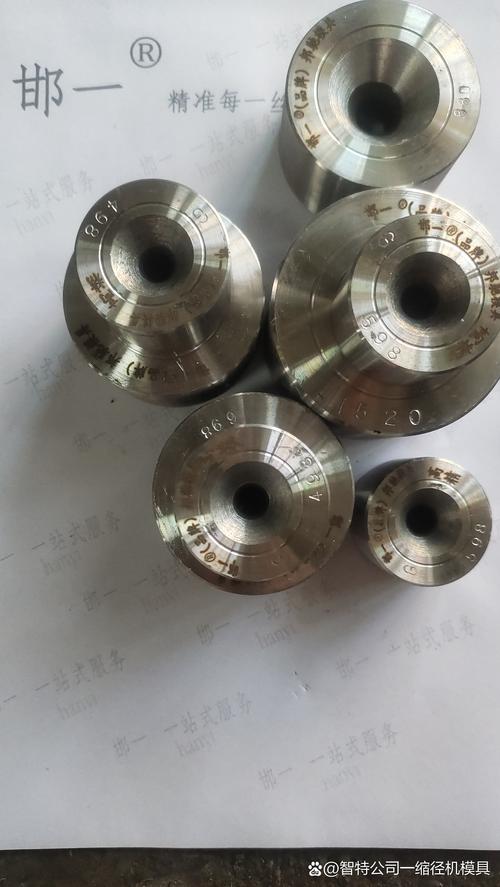 拉丝模内部结构剖面图
行业内通常不说但实际在做的妥协,我今天说给你听。
很多小厂家为了省金刚石原料,定径区故意做短,压缩区偷偷把角度放大个两三度,省料就是省钱啊。
你拿到手拉前几百吨丝看着光洁度没问题,用不到一半标称寿命就开始磨花出断丝,客户翻来覆去查自己拉丝机的张力、牵引速度,根本想不到是拉丝模厂家偷换了参数。
对吧?
不同行业要的模子,完全不是一回事
我干了二十年,接触过各行各业的拉丝需求,同一个孔径的模子,要求差得远。
先说说汽车轮胎的钢帘线行业,这行要求高到离谱。
钢帘线是轮胎的骨架,拉出来的钢丝强度要2800MPa以上,公差不能超过0.001mm,容不得半分差池。
去年江苏一个做钢帘线的朋友找我吐槽,说换了一家便宜15%的拉丝模厂家,结果每十吨丝就断个两三次,停机损失比省的模具钱多十倍。后来换了老牌厂家的模,人家把定径区抛光到Ra0.012,整整三个月没出一次大面积断丝。
再说说珠宝首饰的贵金属拉丝,要求完全不一样。
深圳那个做18K金首饰的老板,去年图便宜进了一批没做特殊处理的拉丝模,要拉0.08mm的金线做项链链身。
结果拉出来的金线全是细划痕,一公斤K金废了快三百克,损失小十万。后来找专门做贵金属拉丝模的厂家,做了一层类金刚石涂覆,不仅不粘模,合格率直接拉到98%以上。
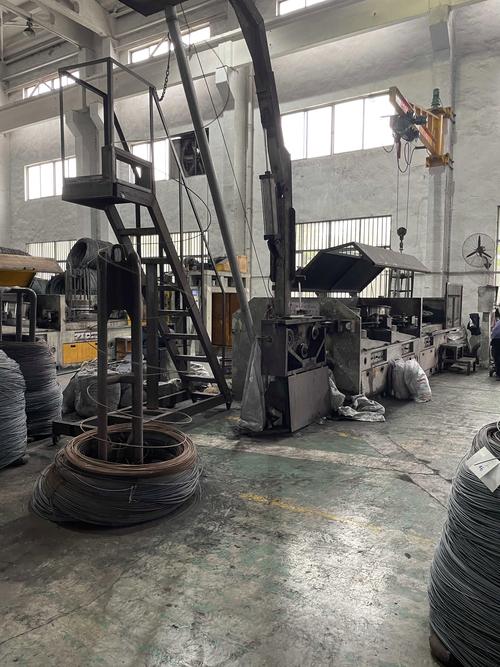 机械车间拉丝模安装作业图
说白了,靠谱的拉丝模厂家,会给你匹配对应行业的工艺,不是拿个通用模子就给你发货。
这点差很多。
现在的新趋势,藏着不少看不见的坑
 现在的新趋势,藏着不少看不见的坑
这两年进口替代喊得响,原来大家都认德国日本的进口模,现在国内大厂做的精度耐磨性,一点不比进口差,价格还便宜三分之一,这是好事。
不过话说回来,行业有个不愿公开的难题,我今天捅破这层窗户纸。
现在的拉丝模国家标准还是十多年前定的,只要求外形尺寸和模具整体硬度,根本不要求内孔的轮廓度和整批模具的公差一致性。
好多小厂家就卡着这个漏洞,外形尺寸完全符合标准,内孔做得马马虎虎,低价冲市场,下游客户拿到手验外观看不出来,一上机就出问题,说理都没地方说。
还有绿色制造这回事,现在要求回收金刚石粉末,无害化处理废磨料废液。
正规厂家做一套回收处理,一斤原料成本多二十块,报价自然上去,客户还嫌贵。小厂家偷偷乱排,成本直接降一成,反而好接单,劣币驱逐良币,真的挺无奈。
现在不少厂家上了CNC自动磨孔,一致性比原来手工磨好太多,这是进步。可还有不少厂家,自动磨完直接出货,少了人工跑合那一步,新模子刚上机特别容易断丝,这点也要留心。
今天早上那批换新模的拉丝机,开机四个小时,一根断丝都没有。
干了二十年拉丝,我总结的土话就是:买模不看厂,十回九上当。
别光盯着单价那几块十几块的差价,真出一次事,够你省十回的钱都赔进去。
你们这些干下游拉丝的,有没有碰到过看起来便宜实际坑死人的拉丝模厂家?不妨出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年拉丝才懂:选对拉丝模厂家,能省掉车间一半麻烦
文章链接:https://yxqcspc.com/16915/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
