从那天崩飞的工件说起
上周三早班,我刚泡上茶,就听加工区“哐当”一声。 老李的6150车床,刚卡的半轴毛坯飞出来,砸在了防护门上。 吓得一车间人都站起来了。 查原因,老李说卡盘拧到最紧了,怎么会滑? 拆下来一看,卡盘三个爪的楔槽磨得不成样,才用了三个月啊。 一问,原来是采购图便宜,换了个不知名小厂的三爪卡盘,比原来便宜了快一千二。 一千二换了三个报废毛坯,还差点伤人,你说值吗? 没人会把三爪卡盘当什么核心部件,对吧? 真出了事才知道,三爪卡盘厂家选不对,整个车间都给你埋雷。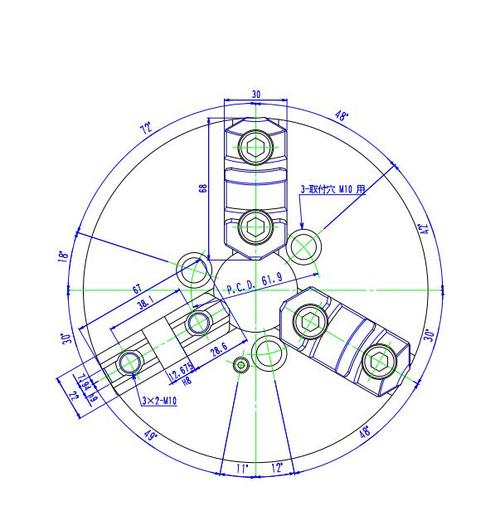
这里头的门道,外行看不懂
很多人觉得三爪卡盘不就是三个爪一起动?原理谁都懂。 真做起来,差一个头发丝的精度,就是天差地别。 我给你说三个硬数字,但凡三爪卡盘厂家给你报的参数达不到,直接pass。 第一,成品重复夹持精度不能低于0.02mm,低了批量活干出来全是废品。 第二,卡爪齿面淬火硬度要到HRC58-62,低了用不了俩月就磨秃。 第三,盘体本身的动平衡公差不能超过3g/mm,超过了你开到1500转以上机床抖得像筛子。 现在主流的两个技术路线,一个是卡爪整体淬火,一个是只做齿面高频淬火。 整体淬火的贵,韧性好,不容易断爪,变形也小。 高频淬火的便宜,只有表面一层硬,内层软,用一段时间齿面磨穿,直接废了。 说实话,行业里不说但实际在做的妥协是什么? 就是小厂家生产卡盘体,不会用全新的锻造铸铁,会掺30%以上的回炉料,甚至有拿废机床床身碎了回炉的。 硬度不够,强度也差,用一年多卡盘体就会裂,你还看不出来,直到出事。 不过话说回来,大厂家也不是没有妥协,就是为了抢中低端单子,会把整体淬火偷偷改成高频淬火,报价降两成,买家还觉得捡了大便宜。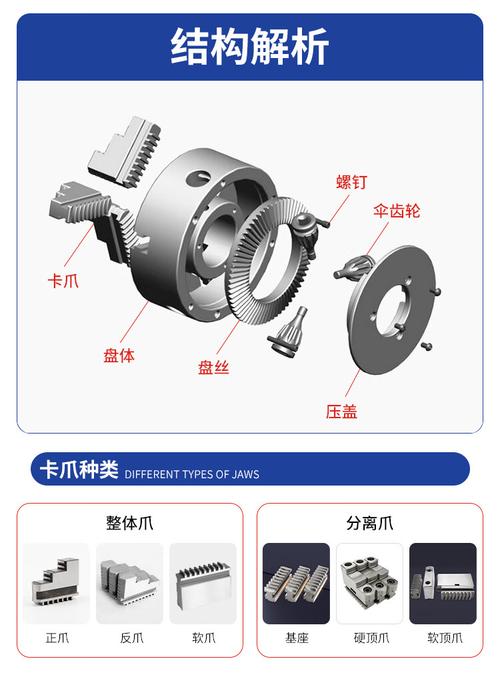
换了场景,要求完全不一样
进口替代风口下的暗礁