上周三早班,刚换完工作服就听见车间那头炸了锅。
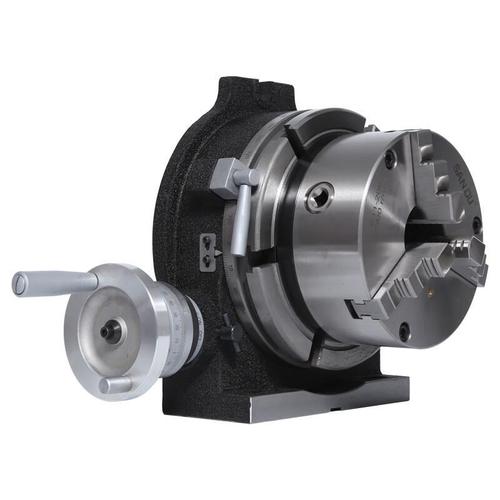
新来的徒弟小李蹲在X6132铣床旁边,脚边堆着三根亮闪闪的废铝棒。
废了。三根料。每根进货价小两千。
这批货是给航空做的转接接头,要求分度误差不超过1分,小李干出来的偏了快3分,整批报废。我拿塞尺塞了塞新换的分度头间隙,嚯,快0.1mm了。
这货是三个多月前老板图便宜,找南方一个小分度头厂家进的,比老牌厂便宜快一半。你看,省那几千块,一下亏出去小一万,还耽误了工期。
别光看报价,门道藏在看不见的地方
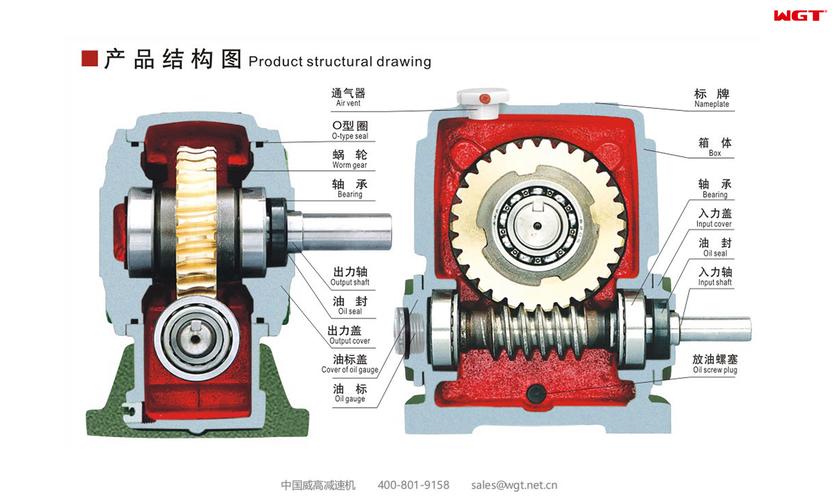
很多新手觉得分度头不就是个转台加蜗杆蜗轮吗?能转不就行了?差远了。
国标里对普通万能分度头的蜗轮回转间隙要求是不超过0.05mm,靠谱的分度头厂家会把这个数卡死在0.02mm以内,差的小厂能做到0.1mm还说符合国标,你找谁说理去?
现在主流就两条路线,一条是蜗杆蜗轮整体淬火磨齿,一条是中碳钢调质滚齿。整体淬火的硬度能到HRC50以上,精度保持性好,每天干8小时,用五六年间隙都不会超差,但是成本比调质的高40%。
调质滚齿的便宜,刚买回来用着也还行,干大吃刀量的活不到半年,间隙就涨一圈,紧完蜗杆最多再撑大半年,就得换新的,算下来其实更贵。
说实话,行业内通常不说但实际在做的妥协,就是不少厂家对外宣传全都是淬火磨齿,其实只淬蜗杆,蜗轮根本不碰,就是为了省那点淬火和磨齿的加工费,你不拆开用个一两年根本发现不了,等间隙大到没法用,人家早不管你了。
不同行业找分度头厂家,要求差得可不是一点半点
去年帮深圳一个做珠宝定制的朋友选分度头,他们干K金戒指的内圈刻字,走刀要每一度都准,稍微偏一点,整圈刻字就歪歪扭扭,客户直接退单。
原来他们找的小厂家做的普通分度头,间隙0.03mm就没法用,后来换了专门做精密分度的厂家,把蜗轮副间隙控制在0.01mm以内,再做出来的活,一点问题都没有。人家做珠宝的走刀轻,要的就是细精度,你拿重型分度头过去,根本不对路。
不过话说回来,干重型活的要求就完全不一样。前年山东一个做压力容器的朋友找我,说他们干一米二的法兰钻孔,36个均匀分布的孔,换了个新分度头,干第一个孔就晃,孔位偏了快3mm,一个法兰废了小十万,亏到吐血。
原来那个小厂家做的重型分度头,偷工减料把主轴基体壁厚从要求的20mm减到了12mm,底座还少浇了三百公斤铸铁,刚性不够,一吃刀就晃,后来换了正规厂家做的,壁厚和配重都够,再干误差控制在0.1mm以内,正好符合验收标准。
进口替代的风口下,藏着没说破的暗礁
这几年不少原来买德国日本进口分度头的厂子,都转找国内分度头厂家做了,价格只有进口的三分之一,精度一点不差,这是好事,进口替代做起来了,咱们自己能卡住自己的脖子。
还有现在做绿色制造,不少厂家都改用淬硬钢蜗轮代替原来的铜蜗轮,原来铜的耐磨,但是铜矿开采冶炼污染大,成本还高,现在的淬硬钢配对工艺做得好,精度保持性比铜的还好,成本降了三分之一,也是实打实的进步。
但是有个行业内不愿公开的难题,现在咱们国家的分度头精度标准还是二十年前定的旧标准,对于现在用得越来越多的数控分度头,重复定位精度、位置精度的要求定得特别低,小厂家专门卡着最低标准做,卖给不懂行的客户,出了问题人家拿国标出来说我符合要求,你打官司都赢不了。
还有不少厂家跟风做智能分度头,其实就是加了个数显屏就敢涨三成价,核心的误差补偿算法根本没做,换汤不换药,坑的就是不懂行的新厂子。
今天早上,小李换了从老牌分度头厂家进的新货,试切了三个件,全合格,又能接着干活了。
我蹲在车间门口抽烟,跟小李说,干机加工这么多年,我总结的土话就是:分度头这玩意儿,能转不叫行,转得准,一直准,才叫真的行。
别贪那点便宜,买回来三天两头出问题,赚的钱全赔到废料里了,划不来。
你们车间有没有碰到过不靠谱分度头厂家坑人的事儿?欢迎来唠唠。
