2026-10-01 01:50:57 分类:商机
上个月刚换完工作服,调度就扯着嗓子喊我去车间。
装配区堆了三十多件铣完的法兰,全废了。
找了俩钟头原因,最后摸到平口钳滑动缝里,心凉了。
新来的采购换了个便宜平口钳厂家,这台钳才用半个月,间隙已经大到1.5丝。夹紧拉荒的时候挪了,所有尺寸偏了两丝,整批回炉。
藏在钳口底下的门道,厂家不会主动说
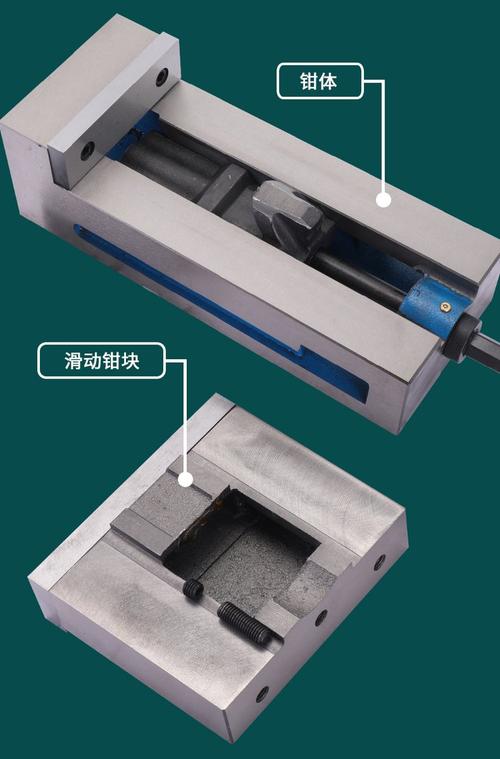 机用平口钳滑动面磨损实景图
平口钳这东西,结构说破大天也就那几样。
丝杠带螺母推滑动钳口,钳体浇出来铣个面就能用?
哪有这么简单。核心就三样:钳体应力、滑动面硬度、丝杠间隙。
说实话,现在市面上主流就两种路子,整铸钳体和拼焊钳体。
正规做整铸的,浇完坯子要自然时效放30天,粗加工完还要做12小时去应力回火,出来的钳体用上十年都不会变形。
滑动面淬火硬度要到HRC45-50,天天磨也能扛个三五年。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
对外都说全系列都是整块铸铁浇的,其实20寸以上的大平口钳,9成厂家都是拼焊底座。
整浇大尺寸钳体废品率超过20%,成本直接涨一半,拼焊只要焊后去应力做足,刚性差不了5%,价格能降15%,客户就爱买便宜的,慢慢正规厂也得跟着做。
你说这是偷工减料?其实也不算,就是供需两边凑出来的妥协罢了。
不同行业要的平口钳,根本不是一个东西
去年给一家做航天传感器壳体的厂调工艺,就碰见过奇葩事。
他们之前用的普通平口钳,干出来的合格率一直上不去,卡在82%死活不动。
壳体壁厚才1.2毫米,夹紧了变形超差,夹松了飞刀,全靠师傅手感拧丝杠,一天下来师傅胳膊都酸了还出废活。
最后找专门做精密平口钳的厂家,改了带扭矩刻度的丝杠,要求每次夹紧力误差不超5%,改完合格率直接蹦到99.5%。
这就是对口厂家的好处,人家专门吃精密这碗饭,细节给你卡到位。
另一个案例,上个月跟一个做预埋板的老板喝酒,他也吐槽踩了坑。
之前听人说高精度平口钳好,咬牙买了一批进口款,价格是普通的三倍,结果用了一个月全废了。
他们天天干几厘米厚的钢板,吃刀量大,铁渣乱飞,天天往滑动缝里灌。
高精度平口钳间隙本来就小,卡进铁渣磨两次就废了。
最后换了个专门做粗加工平口钳的厂家,钳口做了堆焊硬化,滑动面故意留了点间隙方便掉渣,价格才三分之一,用到现在大半年,啥毛病没有。
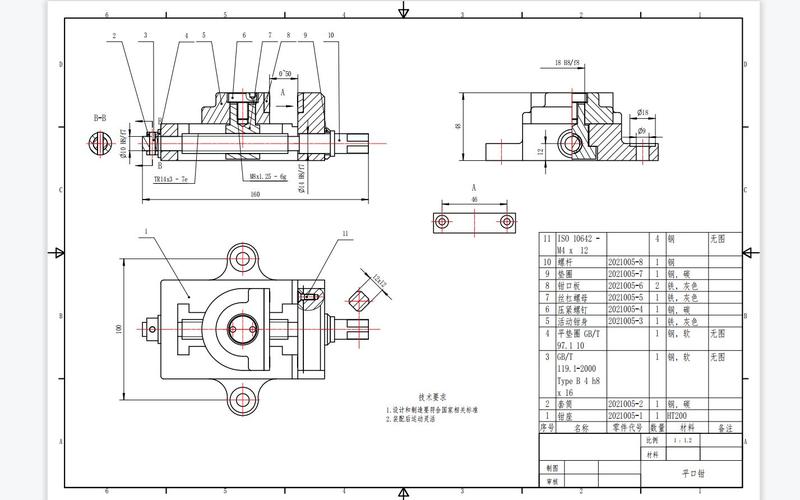 数控铣床精密平口钳装夹工件图
新风口下,平口钳厂家藏着不愿说的暗礁
 新风口下,平口钳厂家藏着不愿说的暗礁
这两年进口替代喊得响,原来高端平口钳都买德国日本的,现在国内做的好的厂家,精度已经能跟进口对标,价格才四分之一,很多工厂都换了。
还有绿色制造,不少厂家开始用再生铸铁做钳体,成分控制达标,性能跟原生铁没差,还能降成本减排放,双赢的事。
不过话说回来,有个行业内不愿公开的难题,很少有人提。
现行的平口钳精度标准还是二十多年前定的,只测出厂时候的静态精度,根本不测连续使用1000次后的精度保持性。
很多小厂家就是钻这个空子,出厂的时候精度全合格,卖出去用俩月,间隙磨出来变形了,客户找上门,人家说我出厂符合标准,你维权都没地方说理。
这就是标准滞后带来的风险,什么时候能改,谁也说不准。
回到我开篇说的那批废法兰,后来采购再也不敢随便找不知名的平口钳厂家换低价货了。
干了二十多年钳工,我总结一句土话:夹不紧的钳子,手艺再巧也白搭。
选平口钳从来不是越贵越好,也不是精度越高越好,适合自己的活,才是真的好。
你们车间这些年,踩过平口钳厂家什么坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老钳工聊平口钳厂家:不起眼的小工具,藏着厂家的真本事
文章链接:https://yxqcspc.com/16923/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
