2026-10-01 13:11:06 分类:商机
上个月山东做汽车连杆的老陈拽我袖子站在车间门口骂,脸都紫了。
新买的锻打机,干了不到三千小时,机架裂了一道两毫米宽的缝。
整条线停摆,一天订单损失八万多,找厂家说理,人家说你操作不当超负荷了。
我摸了摸裂面,心里门清。这哪里是操作的锅,就是选锻打机厂家的时候踩了坑。
别光看报价,内核全在看不见的地方
锻打机这东西,原理不复杂,就是靠滑块带锤头打击毛坯成型。
但好不好用,全看厂家下料和调校下了多少功夫。
机架用的铸钢,合格的含碳量要控制在0.25%到0.35%之间,这个区间强度和韧性刚好匹配频繁冲击。
很多小厂家为了省成本,直接把含碳量降到0.18%以下,钢软,便宜,就是扛不住反复撞。
滑块导轨的装配间隙,新机出厂必须控制在0.08mm到0.12mm,间隙大了,打个万把小时就晃得偏斜,出来的毛坯公差差一个毫米,废品率蹭蹭涨。
打击能量转化率,好的锻打机厂家能做到82%以上,电都用在打击上了,差的不到65%,剩下的全变成热耗散掉了,每月电费多掏好几万。
现在行业里主流两种机架方案,一种是整体铸钢,一种是焊接拼接。
整体铸钢抗应力冲击,能用二三十年没问题,就是浇铸成本高,周期长,一套好机架出来就要三个月。
焊接拼接成本只要三分之一,半个月就能拼好,缺点就是应力全集中在焊缝上,用五六年大概率开裂。
说实话,行业内通常不说但实际在做的妥协是什么?
就是不少号称卖整体铸钢机架的厂家,其实是浇两块大铸板,应力最大的转角位置,直接用钢板焊上去补。
打磨喷漆之后,你站在跟前都看不出接缝。只有裂开来才会发现,原来偷工在这儿。
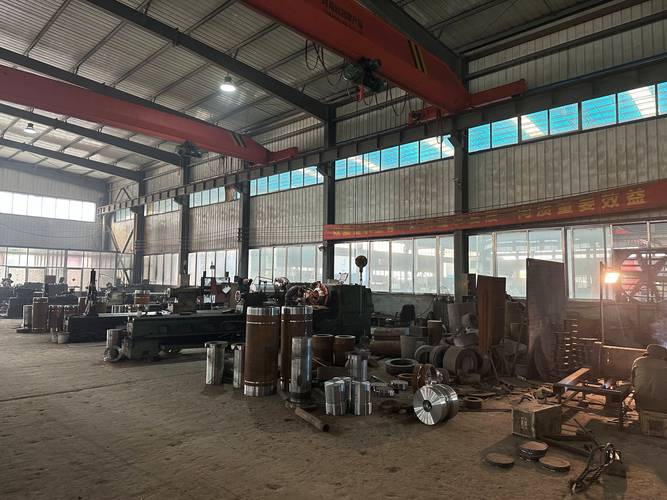 锻打机开裂机架车间实拍图
不同行业差很多,锻打机厂家不会主动说
你以为买个通用款就能通吃?错了。不同行业要求差得离谱。
就说汽车零部件行业,做转向节连杆这种安全件,要求的就是打击能量稳定,毛坯晶粒均匀。
去年江浙一个做汽配的老板找过来,说从某小厂买的1000吨锻打机,干出来的毛坯过不了百吨疲劳测试,十个断三个。
我去调了机,发现打击能量波动能到8%,人家要求是不能超过2%。
原来锻打机厂家给他用的还是老款开环控制,根本控不住精度,为了省成本砍了伺服模块。
最后换了控制模块,重新调了曲线,才搞定,前前后后花了十几万,比买新机省不了多少。
另一个场景是五金工具行业,做扳手螺丝刀那种批量货,要的就是快,不是超高精度。
河北沧州一个做扳手的客户,之前找厂家买了设备,说好每分钟打18件,结果实际只能打12件,产能上不去,急得掉头发。
我拆了传动箱一看,锻打机厂家根本没算对滑块回程的惯性矩,大锤子打下去,回程拉不回来,电机再大也没用。
人家要的是每分钟18次的节拍,你给堆大电机有啥用?根本没摸透行业的需求。对吧,不同场景,锻打机厂家有没有用心,一试就出来。
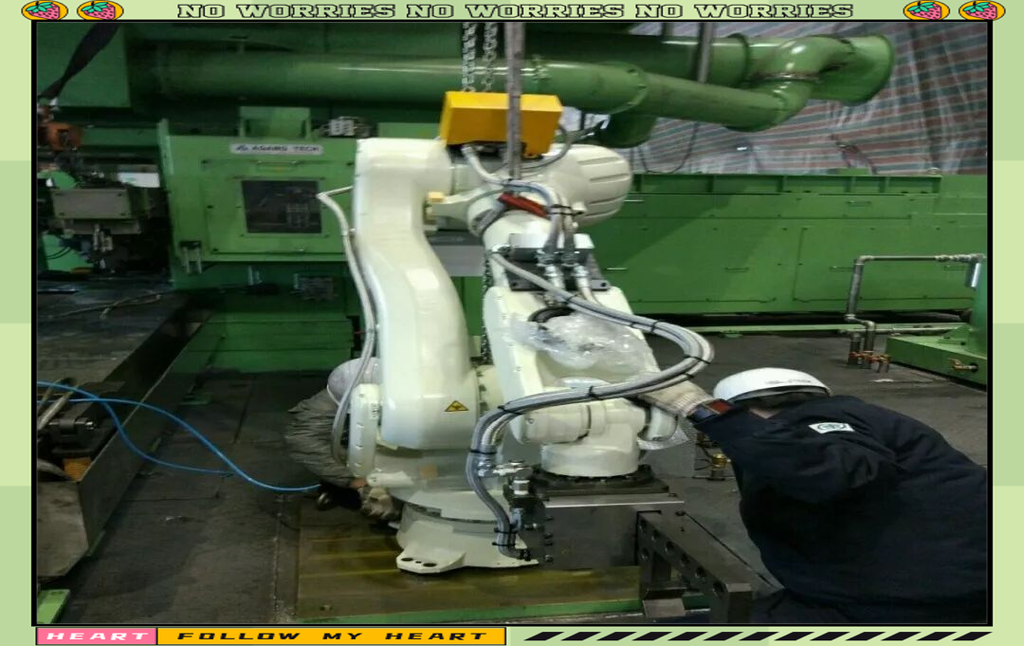 汽车连杆锻打加工车间实景图
进口替代是风口,底下藏着暗礁
 进口替代是风口,底下藏着暗礁
现在很多厂子都换国产锻打机了,没错,性价比确实高。
价格只有进口的三分之一,核心参数现在也追上来了,不少大汽配厂都换了国产线,用着没问题。
绿色制造要求节电,现在好的锻打机厂家都做了全伺服改造,比老式异步电机的省30%以上的电,一年下来电费能省出半台设备钱。
不过话说回来,有个行业内不愿公开的难题,很少有人提。
现在咱们国家锻打机的通用安全标准,还是十五年前出的。
只要求测静态强度,就是你放那儿压,压不碎就算合格。
根本没要求测动态冲击疲劳寿命,也就是天天打,连续打十几年,会不会裂。
很多厂家就卡着这个标准做,静态测出来全合格,卖到客户手里,五六年到了疲劳寿命,直接开裂,你找谁说理去?
标准里没要求,人家压根没违规,你只能自认倒霉,掏钱换机架。
这个风险,90%的采购都不知道。
我在车间摸了二十二年锻打机,总结出来一句土话:
买锻打机,别摸漆面,要摸焊痕。
什么意思?你别光看厂家展厅里那台亮闪闪的样品,一定要去车间看正在做的半成品,摸一摸你看不到的位置接缝。
有没有偷工,一摸就知道。
干机械这行,从来都是一分钱一分货,贪便宜吃大亏的,我见得太多了。
你们买锻打机的时候,都碰到过哪些离谱的坑?一块儿唠唠吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师掏心窝:选锻打机厂家,那些没人敢明说的门道
文章链接:https://yxqcspc.com/16966/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
