2026-10-01 13:52:10 分类:商机
上周三早班,我刚擦完手上的黄油。
换模具的小徒弟嗷一嗓子喊我。
“李师傅!快过来!机器卡死了!”
我跑过去一摸主轴壳。
烫得直缩手。
客户是江苏做汽配的,站在抽烟区,手都抖。这批货要赶出口船期,晚一天罚三万。拆开一看,主轴瓦裂了两半,轴颈拉出半毫米深的沟。
这机器买了才一年半,比大厂便宜二十万,找的什么网红厂家订的。说白了,就是小作坊攒的配件,贴个牌就敢出来卖。
选摩擦压力机,别光看吨位牌上的数字
说实话,很多采购选机器,只认多少吨,从来不问核心参数。
1000吨的摩擦压力机,正经厂家给你做的飞轮转动惯量,一般会做到1250 kg·m²,小厂为了省铸铁成本,往往只做980 kg·m²。新机器试机打个十件八件看不出问题,打个三五百件,飞轮存能不够,打击力直接掉15%,出来的活就是废的。
还有导轨间隙,新机器出厂合格的范围,必须控制在0.10~0.15mm,小厂装配图快,直接留到0.3mm,刚买回去机头就晃,用半年导轨磨得能塞进去一张身份证,再调都没用。
现在摩擦盘主要走两种路线,一种是传统铸铁镶铜丝石棉板,一种是新型酚醛复合摩擦块。
石棉款便宜,一套才两千多,但是磨损快,半年就得换,还掉有毒粉尘,对工人身体不好。复合块耐磨,能用三四年,没污染,但是一套要八千多。
行业内通常不说但实际在做的妥协是什么?很多厂家标称给你用全复合摩擦块,实际只在摩擦盘接触的三分之二面积铺料,外圈直接露着铸铁,省两千多成本,用户开箱根本看不出来,用一年磨穿了就得整个换,算下来比一开始买正八经的还贵。
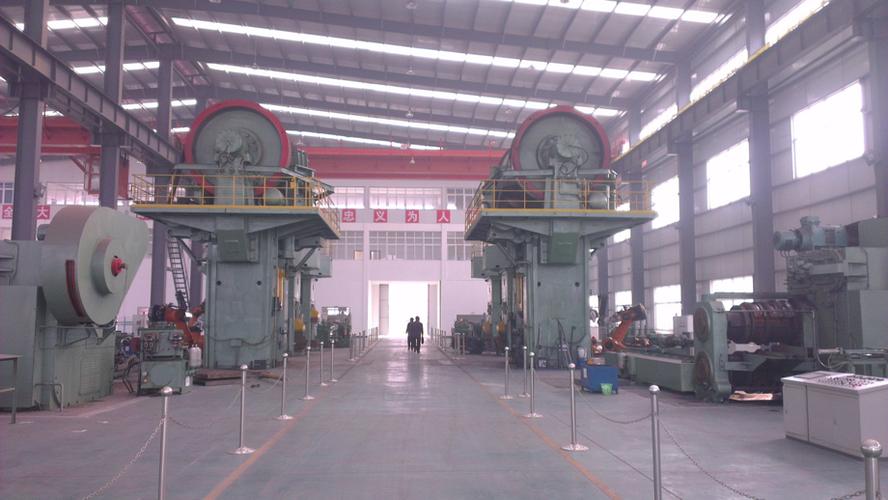 摩擦压力机飞轮主轴装配车间实拍
不同行业,对摩擦压力机厂家的要求差得离谱
你以为所有摩擦压力机都是一个样?差远了。
我去年碰过山东聊城的客户,做商用车转向节锻造的,找小厂做了台1600吨的,打出来的转向节根部总是充不满,合格率才82%,一天三百件,五十多件回炉,光烧煤每个月多花十几万。找我过去看,一测飞轮惯量,差了快三百kg·m²,打击能量根本不够,怎么调模具都没用。后来找老牌摩擦压力机厂家重新做了飞轮,调了导轨间隙,合格率直接干到98%,不到半年就把换件的钱赚回来了。
另一个案例是河南郑州做高铝耐火砖的,他们要的是成型压制,要求就是打得多、快,原来找了个做锻造出身的厂家做机器,说好了每分钟打12次,实际开起来最多8次,一天少出两千块砖,差小一万营收。为什么?锻造要求打击力稳,离合器行程留得长,每次结合慢,适合重载荷低频次。耐火砖要的是高频次批量生产,后来找专门做耐火线的摩擦压力机厂家,把离合器行程改短了一厘米,直接能打到13次,老板乐坏了,说早知道一开始就找对口的厂家,亏了大半年的产量。
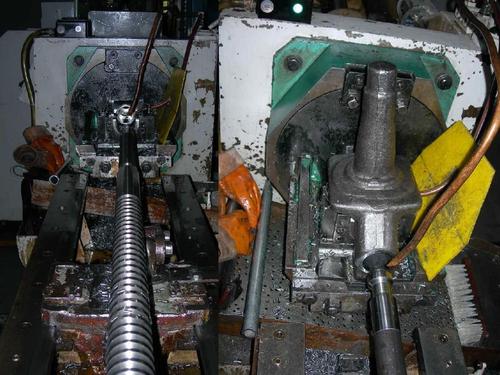 摩擦压力机锻造汽车转向节现场实拍
新趋势里藏着不少行业暗礁
 新趋势里藏着不少行业暗礁
现在都喊进口替代,原来很多大厂爱买德国的机器,现在国产正经厂家做的,性能差不了多少,价格才三分之一,确实是好事。很多厂家也跟着炒智能制造、绿色制造的概念,这里面坑可不少。
行业内不愿公开说的难题,就是现行的摩擦压力机能效标准还是2008版的,老标准对空载能耗的要求松得离谱,很多厂家钻空子,把电机功率标小一个等级,蒙混过检拿到一级能效标识,实际干活的时候根本带不动,必须超压跑,反而比老机器还费电,你买的时候看标牌挺好看,每月电费多交好几千,找厂家说理,人家说符合国家标准,你没处告状去。
还有环保要求,现在不让用含石棉的摩擦块,很多小厂还是偷偷用,成本差一半,抽检的时候换上合格的,检完又换回去,工人天天吸粉尘,干两三年出问题了都找不到头。
不过话说回来,正经厂家现在做的智能改造确实好用,自动上下料,自动测打击力,省了不少人工,就是别买那种加一堆没用传感器的,车间里油大灰大,三个月就坏,修都找不到配件,纯纯交智商税。
那天把江苏客户那台坏机器拉走的时候,我跟他说,我干了二十年车间,就信一句土话:买机器,别光看价格秤,得摸飞轮沉不沉。
说白了,选摩擦压力机厂家,找对口的比找便宜的重要,偷了核心重量的,早晚都要找补回来。
你们选摩擦压力机厂家的时候,都碰到过什么糟心的猫腻?欢迎老同行过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摩擦压力机厂家选不对有多坑:20年车间老工程师掏心窝
文章链接:https://yxqcspc.com/16968/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
