上个月后半夜三点,我手机炸了。
山东潍坊那家做O型圈的小老板,哭丧着喊我过去救场。
我开车过去,老远就看见他蹲在车间门口抽烟,脚边堆了小半编织袋烟蒂。
刚换了不到三个月的新平板硫化机,整批两吨多的氟橡胶密封圈全废了。热板对角线温差干到12度,压出来的圈一边硬一边软,下游客户整批退单,小老板半个月的利润全打了水漂。
找厂家过来,人家说我们符合国标啊,你爱哪告哪告去。
你说,平板硫化机厂家这事儿,平时没几个人在意,出事儿就是要命的坑。
别光看报价,坑全在看不见的地方
说实话,很多外行人选平板硫化机,就看两个东西:吨位和价格。
其实核心的东西,没几个人会查。
先说热板平行度,靠谱的平板硫化机厂家能做到0.01mm每米,差的厂家能给你干到0.05mm,就这差0.04,压出来的产品薄厚差能到半毫米,直接废了。
再说加热管排布,好厂子间距不会超过150mm,哪怕是两米宽的热板,温差也能控制在3度以内。小厂家为了省加热管的钱,间距拉到250mm,温差轻轻松松超10度,就是我刚才说的那档子事儿。
还有锁模力,1000吨的机子,靠谱厂家实际输出能达到额定值的98%以上,小厂家偷梁换柱减钢材厚度,实际能到85%就不错了,压厚点的产品直接压不实,密度不够。
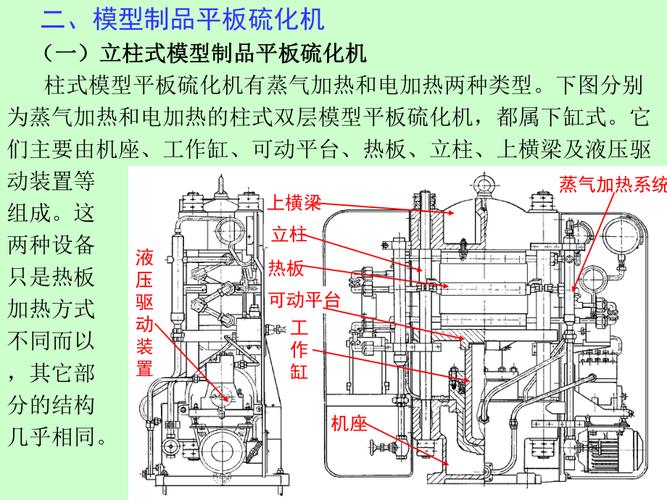
现在业内最常见的两种热板路线,整体铸造和拼焊,你知道怎么回事儿吗?
整体铸造热板变形小,导热均匀,用十年都不会出大问题,但是成本比拼焊贵至少15%。拼焊热板便宜,加工快,但是用个三五年,焊缝位置就容易变形,温差直接往上飘。
行业内通常不说但实际在做的妥协是什么?
八成中小厂家对外都喊自己用的整体热板,其实就是拼焊完了磨平喷漆,外行拿眼瞅根本看不出区别,你买回去用三五年才知道不对,人家早就过了保修期了。
说白了,就是赚信息差的钱。
不同行业要不同机子,没有通吃的货
我见过太多客户,拿做密封件的机子压大衬板,不到一年就废了,反过来也一样,拿大吨位机子压小密封圈,成本直接亏死。
说两个真事儿。
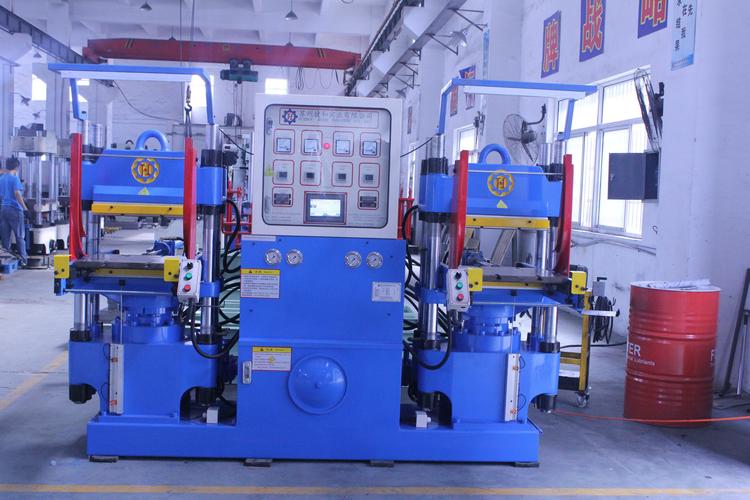
去年佛山那家给广汽做车门密封条的厂子,原来用的南方小厂的硫化机,做出来的密封条表面发泡老是不均匀,靠近两端的位置总是缩孔,合格率一直卡在87%上不去。
后来换了一家做汽车件专业的平板硫化机厂家,给改了四段独立控温,每段温差控制在2度以内,合格率直接干到98%,一个月多赚十几万,半年就把买机子的钱赚回来了。
这就是差异化,做密封件就要控温准,分段控温是刚需,你拿普通机子当然不行。
再说说矿山橡胶衬板这个行当。
河南三门峡那家做选矿配件的厂子,衬板一块就快两吨重,一次硫化要四个小时,要求锁模力稳,不能掉压。原来的小厂做的机子,一晚上掉压能超0.5MPa,压出来的衬板密度不够,矿山上用三个月就磨穿了,天天被客户找麻烦。
后来找了专业做大型硫化机的厂家,给液压系统加了两个大容量蓄能器稳压,一晚上掉压控制在0.1MPa以内,衬板寿命直接翻了一倍,现在客户都点名要他们家的货。
你看,不同行业要求完全不一样,通用款就是坑人的。
都说进口替代好,内里的问题没人说
这几年国内平板硫化机厂家进步真的挺大。原来万吨级的硫化机只有德国日本能做,现在国内好几家头部厂子都能做,价格只有进口的三分之一,服务还随叫随到,这是真好事儿。
还有智能制造,现在很多厂子都加了联网模块,温度压力实时存数据,出了问题能追溯,自动开模脱模也省人工。绿色改造也多,改电加热代替蒸汽,能省差不多两成的能耗,这点真的挺香。
不过话说回来,有个行业不愿公开的难题,我今天说出来。
现在平板硫化机的国家强制标准还是十多年前定的,很多新的核心参数,比如控温精度、稳压精度,根本没有强制要求,只要吨位、外形对得上,就算合格。
好多小厂家就钻这个空子,按最低标准做,你拿去送检,各项都符合国标,用起来就是各种出问题,你说理都没地方说。还有那些喊着节能的,不少都是把加热功率降了,拉长硫化时间,总能耗根本没降,只是忽悠不懂的人而已。
我干了二十年机修,天天跟这些机子打交道,总结出来一句土话:
买硫化机,摸热板,试锁压,别听厂家吹开花。
你选平板硫化机的时候,有没有遇见过什么糟心的坑?评论区聊两句。
