那天夜班我正啃泡面,调度哐哐砸休息室的门。
说浙江客户刚提走三个月的新炼胶机炸锅了。整锅丁基胶糊死在辊缝里,烟都从防护罩缝往外冒,损失了十几万的料。
拆开来探伤,辊筒侧面裂了两寸长的暗缝。厂家说用户操作不当卡了硬东西,用户说你们出厂就带伤,扯皮扯了半个月。
最后结果?铸造内应力没消干净,就是小厂家偷工减料省了工序。说到底,选炼胶机厂家选错了,亏的都是自己。
炼胶机核心的行业猫腻
说实话,外行买机器就看价格,内行都盯着看不见的地方。
我给你说三个死数,选的时候记死了,错一个都不行。第一,球铁辊筒必须做580℃去应力退火,少一度都不行。第二,密炼机转子凸棱的装配间隙不能超过0.3mm,大一丝混炼均匀度就掉五个点。第三,密炼机电机功率按容积算,每升刚好配1.1kw,多了费电,少了吃不动高硬度料。
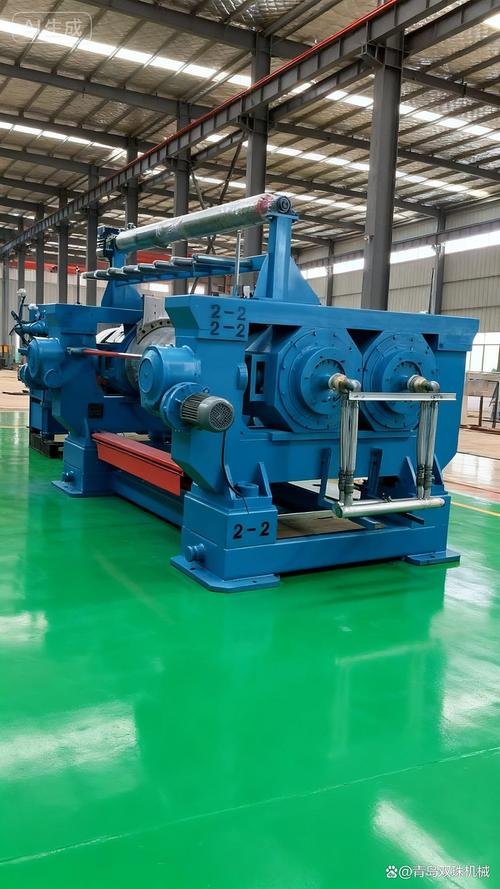
现在主流辊筒就两种路线,整体铸钢和球墨铸铁。我给你掰扯掰扯优劣,这是行业内不会明说的。
整体铸钢韧性好,哪怕突然卡了整块硬杂料也不容易裂,但是加工成本比球铁高三成,导热性还差,炼胶升温慢,每锅多费十分钟电,一年下来不少钱。
球墨铸铁导热好,翻砂就能做,成本低很多,但是本身收缩率大,浇铸完必然留内应力。
行业内通常不说但实际在做的妥协是什么?九成中小厂家做球铁辊筒,退火要求四十八小时恒温暖冷,硬生生砍成二十四小时。省了天然气省了工期,出厂价格就能压十几万抢单,你买的时候探伤都查不出来暗伤,用一年半载应力释放开裂,刚好过保修期,人家不管了。
不同行业的定制化门道
别以为炼胶机都是一样的,不同行业要求差十万八千里,炼胶机厂家不给你定制,买回去就是废铁。
去年山东那个做货车轮胎翻新的老板找过来,说原来买的小厂机器,不到半年辊面全是沟。
他混的是再生胎面胶,里头带不少截断的钢丝头,普通辊面硬度不够,半年就拉成麻子脸,出胶每锅都有硬块,合格率才八成。我们给他辊面堆焊了一层硬质合金,硬度提到肖氏70,现在用了三年多,沟深都没超过0.1毫米,合格率稳在九十八以上。
换个行业,要求完全反过来。广州那家做植入级硅胶的客户,要求所有接触胶料的地方不能有铁离子析出,普通铸铁辊碰都不能碰。
整个辊筒、转子全用316L不锈钢,焊缝抛光到Ra0.8,连通冷却水的夹层都要做钝化处理,生怕锈了污染硅胶,做出来的导管不合格,要出医疗事故的。人家要求转速误差不超过±1转,普通厂家根本做不到这个精度。
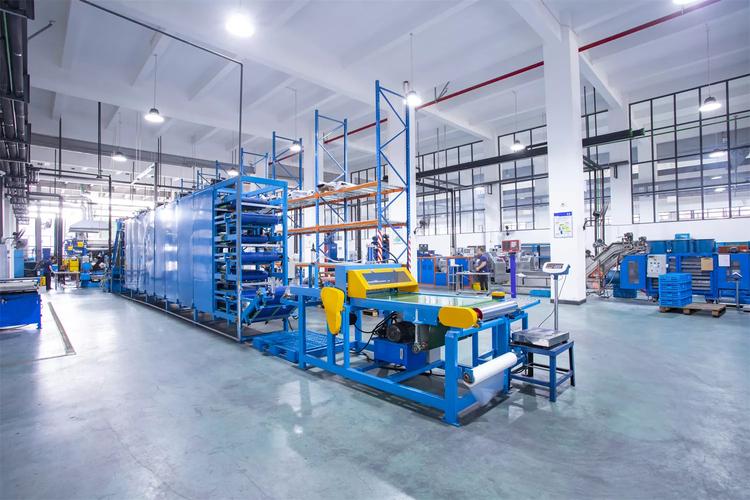
说白了,你做什么行业,就要找专做你这个行业炼胶机的厂家,找那种什么单都接的小厂,十有八九要踩坑。
新趋势下藏着的老暗礁
现在行情变了,原来都买德国进口的炼胶机,一台两三百万,现在国内好的炼胶机厂家七八十万就能做出来精度差不多的,进口替代做得风生水起。
绿色制造要求严了,现在新出厂的密炼机都加了负压废气收集系统,不会像原来那样整个车间都是橡胶味,这个是真进步。
不过话说回来,有个行业内不愿公开的难题,至今没人敢挑明说。现在国内炼胶机的能耗标准还是2008年的旧版,对实际运行能耗根本没有强制检测要求。
很多厂家盯着用户爱买一级能耗的心理,铭牌直接标一级能耗,实际偷偷改了电机参数,实际运行能耗比标称高15%到20%,你一年电费多掏十几万,找过去人家说铭牌就是这么标的,你没地方说理去,标准滞后就是这个坏处。
今天我在车间磨辊面,徒弟还问我,干了二十年选炼胶机厂家,有没有什么压箱底的经验?
我就跟他说了一句土话:先摸辊子退火痕,再谈价格合不合。
你去厂家考察,别光在展厅看摆得漂漂亮亮的成品机器,去后面铸造车间看看退火窑的开工记录,看看炉温曲线,比销售说一万句都管用。
你们干橡胶这行,有没有遇过炼胶机厂家的坑?出来聊聊。
