2026-10-01 20:22:01 分类:商机
昨天刚把最后一道焊痕磨平。
客户蹲在车间门口抽烟,火星一明一灭。
拉过来的这台25吨汽车吊,副臂从根部裂了个两指宽的口子,才用了三年。
当初贪便宜,找了小厂做副臂替换原厂件,省了三万块,现在修一下花两万八,还耽误了小半年工期。
你说图啥呢。
这就是建筑机械厂家,好坏差在哪里,不用拆车,用几年就全露馅。
藏在参数里的妥协,行业内没人明说
说实话,很多人买建筑机械,只看吨位看价格,根本不懂里面的门道。
我干了20年焊接探伤,什么猫腻都见过。
现在大臂结构,主流两种路线:全埋弧焊,手工二保焊打底。
埋弧焊效率高,焊缝成型平整好看,拍照片发宣传册特别拿得出手。
可是厚板拼接的时候,埋弧焊电流大,打底容易咬边留气孔,后期探伤出问题的概率比手工焊高15个点。
手工二保焊打底,成型丑,拍出来不好看,合格率能稳定在98%以上。
行业内不说但实际在做的妥协是什么?
多数厂家对外宣传“全自动化埋弧焊生产”,实际只有盖面那一层用埋弧焊,打底还是手工焊,还不会给你提这事儿。
省了口碑噱头,还保住了合格率,两头赚。
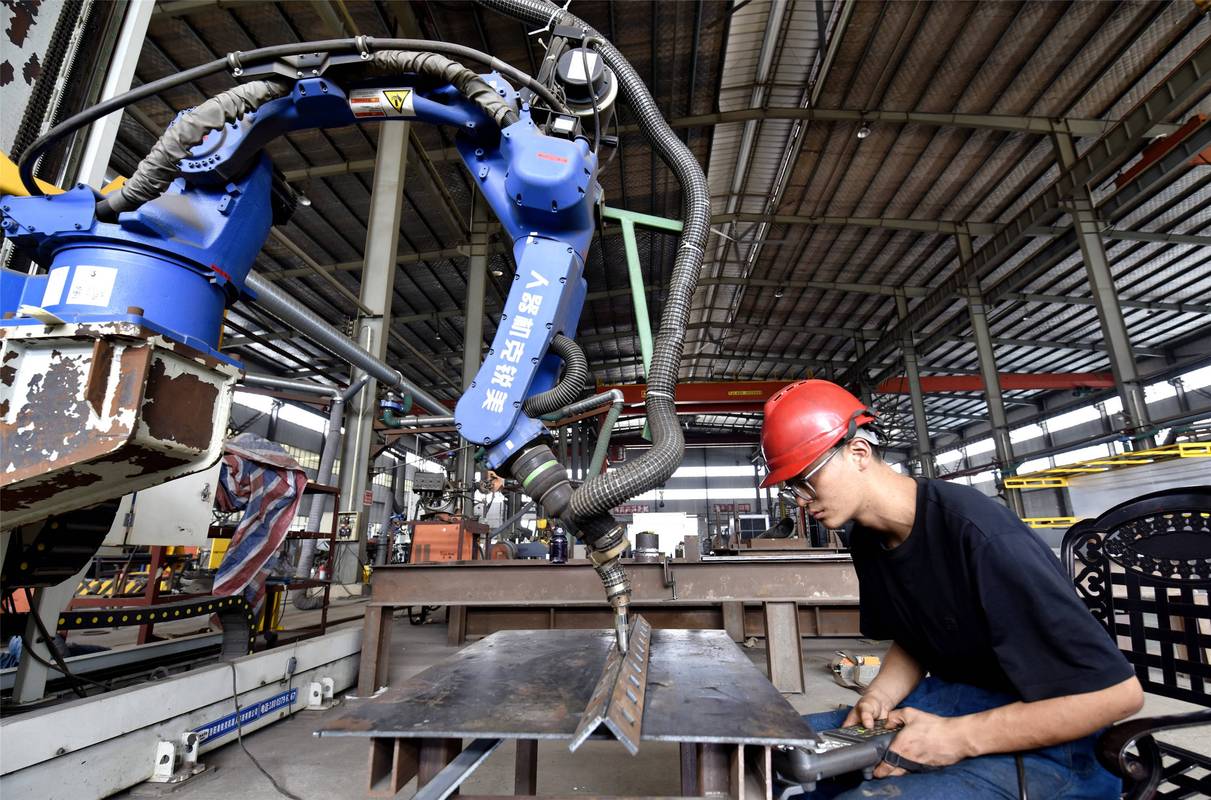 建筑机械大臂焊接车间生产实景
说三个实打实的数字,懂行的一看就明白。
第一个,焊缝UT探伤的合格标准,正规大厂卡的是单个缺陷面积不超过焊缝总面积的2%,小厂为了赶出货,直接放宽到5%,只要不裂就能出厂。
第二个,动臂折弯的内R角,国标要求不小于3倍板厚,实际很多厂家为了省材料省工序,缩到2.5倍,应力集中直接翻一倍,用个三五年不开裂才怪。
第三个,抛丸除锈后的表面粗糙度,要求是40-80微米,赶工期的小厂,抛5分钟就完事,能做到20微米就出货,后面喷漆根本粘不住,一年就掉皮生锈。
你看,都是公开的参数,玩起猫腻来,外行根本看不出来。
不同场景的暗要求,外行根本摸不透
建筑机械不是标准化商品,不同场景要求差十万八千里,厂家会不会根据场景调整,才见真功夫。
前年碰过一个西藏高原风电的活。
客户找了三家小厂做履带吊的标准节,拉上去用了三个多月,连接法兰全裂了。
找到我们的时候,拿着裂成三块的法兰,话都说不利索。
那地方海拔4600米,昼夜温差差30度,普通钢板只做零下10度的冲击试验,根本扛不住昼夜冻融。
我们换了做零下20度冲击的Q355B料,焊缝每10公分加一道磁粉探伤,用到现在快五年了,连个裂纹影子都没有。
去年广东中山港的一个案例。
客户买了小厂的打桩机,用了一年半,大臂锈穿了巴掌大一块,直接没法干活。
拉过来修,刮掉漆我就懂了。
沿海盐雾重,要求富锌底漆锌层厚度不低于80微米,那个小厂用的底漆锌层才30微米,还偷减了一道封闭漆,海水一泡,半年就锈透了。
重新抛丸重新喷漆,花了快十万,够买半套新的了。
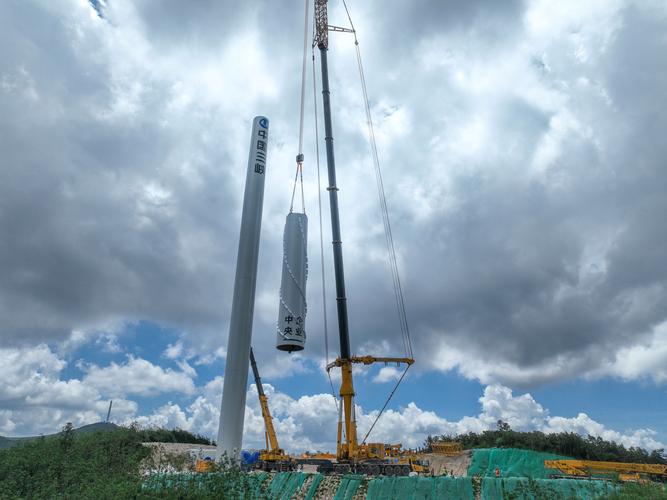 高原风电基建施工现场建筑机械
不过话说回来,不是小厂都差,很多小厂就是不愿意给你加这个成本,你不说要,他就默认给你用最便宜的料。
反正你买的时候看不出来,等出问题,他早就找不到人了。
进口替代风口下,藏着没人说的暗礁
 进口替代风口下,藏着没人说的暗礁
这几年行情好,都喊进口替代,绿色制造,确实有进步。
以前大吨位吊车的销轴,全靠进口,硬度要做到HRC60-62,还要耐磨一万小时不拉伤,国内做不出来。
现在头部的建筑机械厂家,已经能做出来氮化处理的销轴,性能和进口的差不多,价格才三分之一。
绿色制造这边,现在都要求用低氢型焊条,回收焊渣,减少污染,比十年前确实干净太多了。
但是有个行业不愿公开的难题,没人敢说。
现在的国家强制标准,还是十年前编的,新出来的高强钢,根本没有对应的疲劳测试标准。
现在很多厂家为了减重,都用800MPa级的高强钢做大臂,标准还是按照十年前Q355的要求测疲劳,实际动载下,寿命比原来低30%都能合格出厂。
用户买回去,看起来吨位够,还轻,省油,用个五六年,大臂突然断了,根本找不到地方说理。
标准滞后,就是最大的风险。
今天早上我蹲在车间门口磨探伤试块,脚边堆着半筐废焊条。
干了一辈子,总结出来一句话:焊缝里掏不出假,偷工的省不下钱。
不管多大的牌子,多花哨的宣传,拿到手,摸摸焊缝,看看抛丸的粗糙度,就知道是不是好东西。
你们干活的时候,碰到过哪些建筑机械厂家的猫腻?要不要唠唠?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间老工程师告诉你:真实的建筑机械厂家藏了哪些细节
文章链接:https://yxqcspc.com/16986/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
