2026-10-01 21:01:20 分类:商机
那天我刚换完满是油污的工作服,中控室的大喇叭就喊我去厂门口接人。
浙江来的一个客户,裤腿沾着半干的PLA料,脸黑得跟刚浇完铸似的,一见面就攥着我的手不放。
说他三个月前新买的挤出机,今天开机直接抱轴,整批出口的可降解餐盒订单砸手里了,赔违约金都要几十万。
我跟着去看了设备,一拆主轴,心里就有数了。
很多下游老板挑设备,只看报价、看产能,谁会想到,塑料机械厂家从出厂那一刻,就已经把坑挖好了。
看不见的参数差
说实话,塑料机械看着结构不复杂,核心就是那几样:主轴、螺杆、模头、减速箱。
就说主轴调质这一步,外行根本看不出差别。
小厂出来的主轴,调质硬度一般也就28HRC,差不多点的能做到32HRC,正经靠谱的塑料机械厂家,会把硬度控制在35-38HRC。差这几个点,成本差出去小十万,使用寿命差出去十年都不止。
现在主流的主轴有两种路线:整体锻打和焊接拼接。
整体锻打不用说,应力均匀,抗疲劳,扛得住24小时连轴转,缺点就是贵,光原材料成本就比拼接的高12%。
焊接拼接的呢,就是轴身用便宜料,只在装轴承的轴头用合格料,焊完打磨抛光,外行根本看不出来。价格便宜十个点,对很多厂家来说诱惑力太大了。
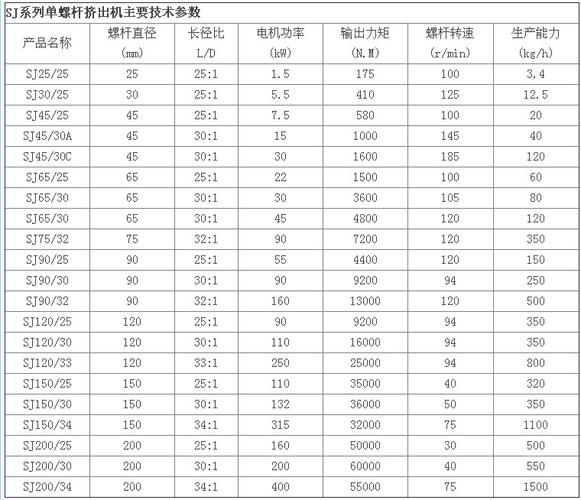 塑料挤出机主轴调质硬度对比试样图
行业内通常不说但实际在做的妥协是什么?
十个厂家有六个,都会拿拼接主轴当整体锻打卖。给你看的探伤报告,只测轴头那一小段,轴身根本不做探伤。你买回去开机,前一两年没事,等应力攒够了,直接抱轴,就像我这次遇到的客户一样。
太坑了。
不同行业的不一样要求
不要觉得所有塑料机械都是一个样,不同行业用的,差得远了去了。
就说做一次性可降解餐盒的。
去年东莞有个客户,找小厂买了挤出生产线,做出来的餐盒厚薄差总是超标,成品率才七成,亏了快一百万。后来找我们去看,发现模头流道的加工精度只有0.05mm。PLA料对温度和流速敏感得很,差一丝出料都歪。靠谱的塑料机械厂家给做可降解设备,模头精度都会做到0.01mm,换完模头之后,成品率直接拉到96%,不到半年就赚回换设备的钱了。
再说做汽车改性塑料的。
江苏有家做玻纤增强尼龙的,给汽车厂供保险杠原料,买了台双螺杆造粒机,开机一试,填30%玻纤直接跳闸,根本开不起来。找厂家过来,说你要的扭矩就是这么大,原来厂家标扭矩的时候,标的是电机额定扭矩,不是输出扭矩,实际输出比标值低了15%,根本带不动高填充的料。最后没办法,加了八万换了大一号的减速箱,才搞定。
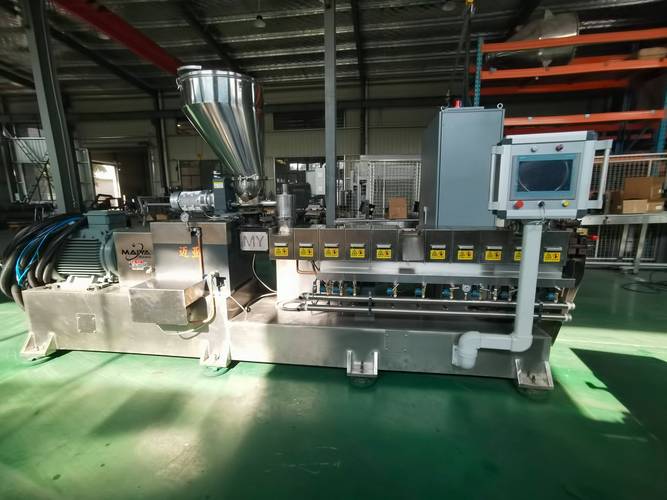 汽车改性塑料双螺杆造粒机车间实拍图
说白了,靠谱的厂家会提前问清楚你做什么料,要不要加玻纤,降解料还是通用料,提前给你配好参数。坑人的厂家只会往低了配,降成本压价格,等你买回去出问题,再掏钱改。
风口下的暗礁
 风口下的暗礁
现在都喊着进口替代,绿色制造,很多塑料机械厂家都吹自己做智能制造,能联网能数据溯源。
说实话,十个里面有七个都是装样子。无非就是在机身上加了个温度传感器,换了个带联网功能的触摸屏,根本做不到工艺参数的闭环调整。说白了就是换个壳卖贵点,赚风口的钱。
行业内不愿公开说的难题是什么?
现在可降解塑料火了五六年了,对应的塑料机械国家标准还是十几年前通用塑料的老标准。根本没有针对可降解料的腐蚀要求。
PLA、PHA这些可降解料,加工的时候析出的酸性物质,对螺杆的腐蚀比普通PP大3倍多,按老标准用普通的38CrMoAl螺杆,用不了一年,螺杆表面就全是麻坑,出料不均,料温不稳,客户还以为是自己买的原料不对,来回换料折腾,很少有人会想到是设备出厂就不符合要求。
标准滞后,吃亏的永远是下游客户,厂家也乐得装不知道,反正坏了你再来买新的,赚两次钱不香吗?
我昨天还在车间给那台浙江客户的主轴做动平衡。
干了二十年机修,我就信一句土话:”买塑料机械,一分钱一分货,别贪小便宜吃大亏”。
挑塑料机械厂家,别光听销售吹参数,要拆开机箱看用料,摸螺杆看硬度,对吧?
你有没有遇到过塑料机械厂家埋下的暗坑?同行出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:一个干了20年的老机修告诉你:塑料机械厂家藏着哪些不为人知的细节
文章链接:https://yxqcspc.com/16988/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
