2026-10-01 22:31:49 分类:商机
上个月三号夜班,我刚巡完线端着搪瓷缸子往休息室走。
就听见加工区“嗡——哐当”一声闷响。
跑过去一看,三年前图便宜找小厂订的自动上下料钻攻中心抱轴了。
工件歪在夹子里,三根进口丝锥全烧糊了,连误工带损失小二十万。
别光看参数牌,水都在看不见的地方
很多人选设备,上来就问功率、节拍、能做多大的件,转头就砍价。
没人会拆开机架看里面的门道。
现在行业里主流就两种机架工艺,一种整体焊接自然时效,一种拼接螺栓固定。
整体焊接的机架,要放足72小时自然时效才能进机床铣加工,应力全消,五年精度不歪。
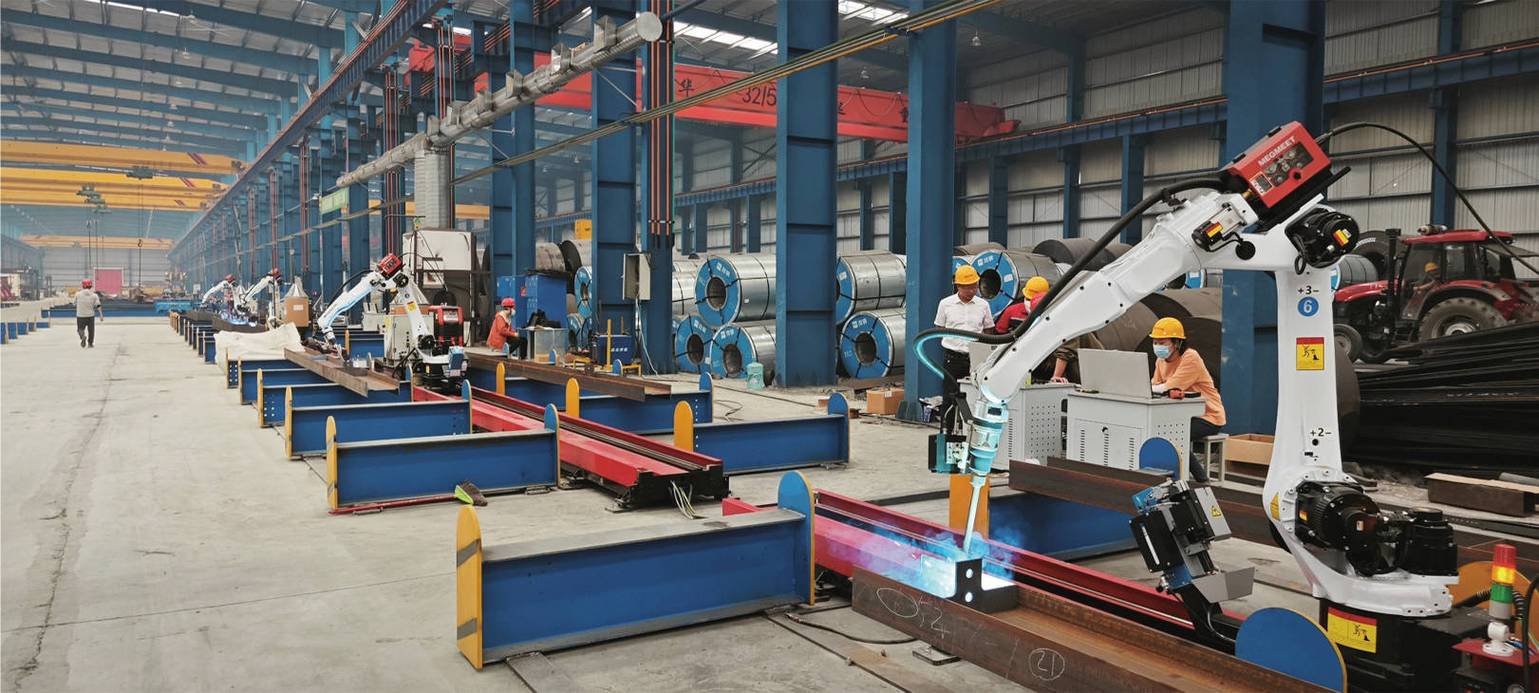 机械加工车间自动化设备机架焊接现场
拼接的呢?当天焊完当天就能装配件发货,成本比整体的低15%还多。
正经厂家做导轨安装面,平面度公差一般控在0.02mm/米,小厂家直接放宽到0.05mm,出厂调得平,跑半年就变形。
伺服电机更绝,正经厂家会留30%以上的过载余量,满负荷跑十年都没事。
小厂家刚好卡着额定功率配,你只要多夹两个工件,三个月电机就烧给你看。
说实话,哪怕是一线大厂,也不是所有设备都做满72小时自然时效。
批量走货的标准机,大多把自然时效换成振动时效,俩小时搞定,成本砍一半。
精度其实也能撑三四年,够大多数普通用户用,这就是行业内不说,但大家都在做的妥协。
不同行业选厂,错了就是血坑
我干这么多年,见过最多的错,就是找错了擅长领域的厂家。
头一个说3C电子外壳加工。
去年给深圳一家做手机中框的客户改线,他们原来找的是做汽车零部件的自动化设备厂家。
人家设计的流水线节拍确实够,但是换款要求8小时搞定,人家的夹具体是整体铣的,换一次款拆下来重铣,最快也要两天。
后来找专门做3C自动化的厂家改,改成快换模块化夹具,换款只要2小时,能适配九成以上的中框型号,总价其实只贵了8%。
另一个场景是汽车底盘冲压件,这事更离谱。
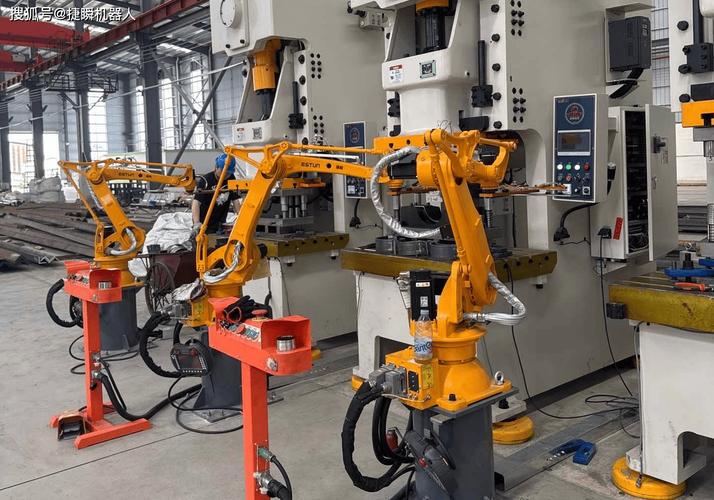 汽车冲压车间自动化机械手安装现场
本地一个做冲压的老板,贪便宜找了做3C自动化的厂家上机械手。
结果冲压车间每天12小时高频震动,机械手的安装底座不到一年就松了,定位偏差超了0.3mm,出来的件全废。
后来找专门做冲压自动化的厂家过来改,底座直接嵌进一米深的地基,打满锚栓,到现在五年了,定位偏差都没超0.05mm。
不过话说回来,不是说做3C的就不能做冲压,是人家吃饭的本事不一样,你硬要跨领域赶鸭子上架,出事是迟早的。
进口替代潮下,藏着没人说的暗礁
 进口替代潮下,藏着没人说的暗礁
这两年国产自动化起来了,原来要花几百万买进口线,现在国产的一百多万就能拿下,交付还快大半年,确实是好事。
我也见过不少厂换了国产设备,用得不比进口差,这是真话。
但是有个问题,行业里没人愿意公开说。
现行的自动化设备安全防护标准还是十年前定的,那时候哪有这么多协作机器人、柔性工作站?
很多小厂家为了省成本,把安全光栅的灵敏度调低,甚至干脆省了,就围个塑料围栏应付验收。
去年邻市一个厂出过事,工人进去清理废料,机器人没停,直接撞成重伤,打官司才发现,标准对这种小工位协作机器人的防护要求,根本没写清楚,责任扯了一年多没出结果。
还有现在喊绿色制造节能,不少厂家宣传自己的设备能耗比同行低两成,其实是把待机功率算进去蒙人,实际加工能耗只低了不到五个点,都是玩文字游戏。
我现在带徒弟,常说一句话。
选自动化设备厂家,就像找对象,不能光看脸漂亮,得摸骨头硬不硬。
你们干生产这么多年,碰见过最离谱的自动化设备厂家坑是什么?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干机修20年聊自动化设备厂家:那些藏在参数里的坑和门道
文章链接:https://yxqcspc.com/16992/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
