上个月刚上班,质检老李就抱着三根轴堵在我工段门口。
脸拉得比驴长。
“自己看,三十根淬硬钢轴出了二十七根微裂纹,客户要整批退,这小一百万的货,你说怎么办?”
查了砂轮静平衡,查了进给参数,查了热处理淬硬层硬度,所有指标都卡着公差,没人知道问题出在哪。
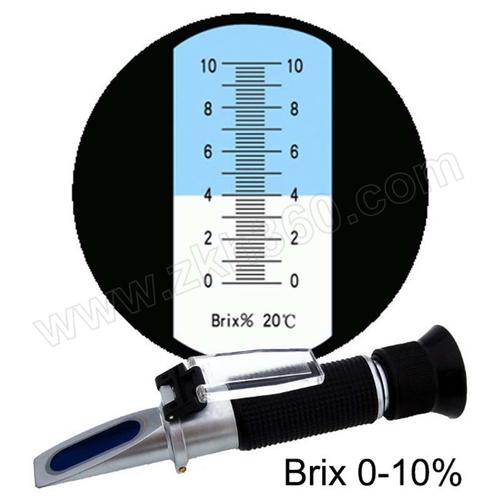
最后蹲在机床边抽了半根烟,捞了一勺槽里的切削液一闻,味不对,拿折射仪一测。好家伙,新来的学徒把要求的8%浓度兑成了3%。
怕泡沫多沾导轨,偷偷少放了半桶浓缩液。
这不出鬼了才怪。
别拿兑水不当技术活
很多入行没几年的小孩觉得,切削液配比不就是浓缩液兑水?有啥技术含量?
说白了,配比的核心就是调油膜强度,浓度不够,润滑冷却跟不上,工件发烫应力释放就裂,浓度太高,浪费钱还起泡沫,堵过滤网腐蚀工件。
我干了22年,摸出来三个准数,比厂家给的模糊范围靠谱多了。
粗车45号钢,浓度要卡7%±1%,高了浪费低了滑不住。
精磨GCr15轴承钢,必须稳在10%±0.5%,差0.5个点光洁度就掉一级。
10倍径以上的深孔钻,浓度得拉到12%以上,不然排屑都排不出来。
现在市面主流就两条路,乳化液和全合成,说起来各有优劣。
乳化液润滑好,成本低,但是天热最多半个月就发臭,熏得操作工都不愿意靠近机床。全合成冷却好,能用三四个月不臭,但是润滑差,精车出来的光洁度就是上不去。
说实话,行业内通常不说但实际在做的妥协,就是混着兑。
大半小厂都是一半乳化液浓缩液一半全合成浓缩液掺着配,既比纯乳化液晚一个星期发臭,润滑也够凑活用,成本还降了一大截,只要尺寸合格,谁会深究你用的是什么配比?
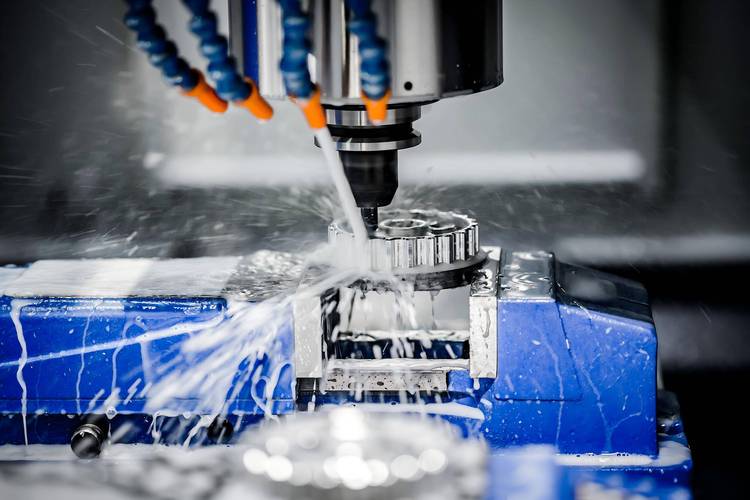
不同行当,配法完全两码事
同样的配比,干钢件没问题,干铝件可能就要出大事。
前年给国内某新势力代工汽车铝合金缸体,刚出第一批就全废了,所有水道口都长了白斑,腐蚀了。
那时候我们按全合成常规配比10%兑的,哪想到铝合金对碱度这么敏感,浓度越高碱度越大,碰着翻砂留下的疏松位置,直接就腐蚀出坑。最后改成5%浓度的半合成,再加1%的铝缓蚀剂,问题立马解决了。
换风电行业就不一样了。去年接了一批两米多的法兰盘拉荒,吃刀量12毫米,一刀走十几分钟,原来按标准配8%浓度,干三个法兰刀头就崩了,换了三个进口品牌的刀片都不行。
拉荒吃刀大,摩擦发热比精加工大好几倍,浓度不够油膜撑不住,刀头直接就烧化了。最后我把浓度提到14%,再加了点极压添加剂,一刀干下来刀头还能用,寿命直接翻了一倍。
你看,同样是切削液配比,换个行当换个加工方式,差好几个点。
新风口底下藏着暗坑
现在都喊绿色制造,要生物降解切削液,还要进口替代,不少国产浓缩液做得确实不差,但是很多人不知道,配比的要求跟老产品完全不一样。
原来进口浓缩液纯度高,5%就能达到要求的性能,很多国产替代款你按5%兑,根本达不到润滑要求,得加到6%才行,厂家不说,就怕你说他纯度不够虚标,砸了招牌。
不过话说回来,这里头藏着一个行业内不愿公开的难题,就是标准滞后带来的风险。
现在在用的切削液国家标准还是二十多年前定的,浓度只给了一个宽泛的5%-15%的范围,根本没按加工材质、加工方式、甚至环境温度细分,夏天车间温度三十多度,浓度就得比冬天低1%-2%,不然泡沫多到漫机床,这个哪个标准给你写明白了?
全靠操作工自己摸,摸不对就是一堆废件。
我现在每天进车间,头一件事就是拎着折射仪测三台机床的浓度,这么多年从来没断过。
干我们这行,就信一句土话:配液不看料,神仙出废件。
书本给的范围是死的,你的工件是什么料,你用的什么刀,今天车间多少度,都得调。哪有什么放之四海而皆准的配比?
你们有没有遇过那种,按厂家说明书配完就是出问题,调了浓度才解决的事儿?
