2026-10-02 15:01:55 分类:商机
烧坏三台破碎机才摸透的隐形坑
去年山东那个矿山客户,拉着三台坏的破碎机堵在车间门口。
刚过质保三个月,主轴弯了,老板脸黑得像炭,说我们卖的轴承全是假货。
拆主轴的时候,所有人都猜是主轴钢材硬度不够,或是装配砸坏了内圈。
我蹲在废料堆边看钳工拆,最后一对圆锥滚子轴承掏出来,滚道全是蓝紫色烧痕。
用千分尺一卡,原来装配留的0.03mm游隙,磨得剩0.12mm,我当时后脖子就冒凉气。
 拆解开的烧毁圆锥滚子轴承车间实拍
很多人觉得,不就是轴承圈和滚子之间那点空隙吗?有啥好讲究的。
其实这玩意儿就是轴承的命门。转起来要发热,发热就胀,内圈套在轴上胀得比外圈快,胀太狠就把空隙吃光了,直接抱轴烧瓦。
反过来空隙留太大,转起来晃,晃不了多久滚道就砸出坑,主轴跟着歪。
我们干了二十年的都有数,温度每涨40℃,内圈和滚子的胀量差,差不多就能吃掉0.01mm的游隙。
那天算下来,那台破碎机的主轴工作温度稳定在100℃,我们按室温25℃留的标准游隙,等于工作时直接把空隙挤没了,不烧才怪。
现在行业里有两种主流做法,一种是照着国标室温标准给游隙,测一次就完事,工艺简单成本低,只要不是工况特别极端,大概率不出大问题。
另一种是提前算好工作温度、轴和轴承座的膨胀差,给每套轴承做专门的游隙补偿,这种要单独调整,工时多三倍,成本至少涨10个点。
说实话,行业内通常不说但实际在做的妥协就是这个。
大部分客户只盯着轴承报价,你说要加钱做定制游隙,客户转头就找别家报价去了。所以我们大多时候都是按标准走,心里偷偷给极端工况多留0.02到0.05mm的余量,赚个心安而已。
两个行业完全不一样的选择
说两个真事,你就知道这游隙的要求差得有多离谱。
第一个是冶金热轧线的轧辊轴承。
前年给邯钢的热轧线做配套,一开始对方给的进口原厂参数,标称是C3游隙,我们按国标给了同等级的国产件,结果上线不到半个月,轧辊窜动超差,钢板切边切歪了,废了三卷料。
我们去现场蹲了一天,测出来轧辊辊颈工作温度能到130℃,轴承座在轧机里面,环境温度比车间高快30℃,原来进口件的标称C3,实际比国标C3大了0.03mm,是专门做了温度补偿的。
后来我们换成C4游隙,每套单独磨端盖调整垫,之后用了十八个月,没出过一次问题。
第二个是东北陆上风电场的主轴轴承。
前年有个风场,冬天一到零下二十多度,机组震动就超报警值,运维的人愁得掉头发。
原来他们怕轴承热胀,特意选了大游隙,谁能想到东北冬天零下三十度,轴承冷缩之后,实际游隙比设计值大了快0.08mm,一转起来整个机舱都跟着晃。
后来我们换成C2小游隙,再做了低温预压处理,上线之后震动直接掉了一半,报警彻底消了。
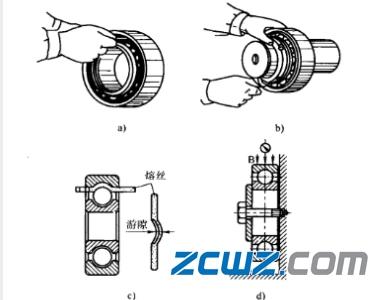 车间千分尺测量轴承径向游隙实操图
不过话说回来,哪怕同一个行业,不同的安装方式,游隙要求都能差出一倍去。
不是照着标准抄参数就能搞定的,得看你机器在哪用,一年四季温度变多少,转起来负载有多大。
太多人买轴承只看品牌价格,忘了问一句游隙是按什么工况配的,最后掉坑都不知道在哪摔的。
进口替代下藏着的老问题
现在都喊进口替代,国产轴承的尺寸精度其实早就上来了,很多都能追上国外大牌的公差。
但是游隙这块,有个行业内不愿公开的难题。
现在不管是国标还是大部分行业标准,游隙都是静态室温下测的,没有统一的动态工作游隙标准。
很多客户买轴承,只看尺寸对不对,游隙是不是符合标称组别,没人问你实际转起来温度上去之后,游隙剩多少。
现在设备转速越做越高,功率越做越大,工作温度从零下四十度到零上一百五六十度都有,静态符合标准根本不代表能用。
就拿风电主轴来说,国外大牌现在都给客户做动态游隙匹配,根据风场的常年温度范围调整预留量,我们国内大多还是卖静态合格的产品,出事了就推说是装配问题,其实就是标准滞后,大家都不愿捅破这层窗户纸——捅破了就要加成本,客户大多不愿买单。
我干了二十年装配,天天跟轴承打交道,最信一句土话:游隙差一丝,寿命差十倍。
什么名牌轴承,什么顶级精度,游隙没留对,说啥都白搭。
按图装配按标准走,不如多摸一摸设备平时的温升,多算一算热胀冷缩的量,这点实操的小心思,比多少理论都管用。
你在车间碰过多少因游隙不对掉坑里的事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴承游隙:车间摸了20年才懂的隐形门道
文章链接:https://yxqcspc.com/17042/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
