2026-10-02 17:54:00 分类:商机
上个月周三刚上班,楼下质检室就炸了。
客户退了三根我们外协的增压泵轴,说跑合不到100小时就抱轴,轴瓦磨得快成镜子了。
领导蹲在装配台那摸,摸半天转头问我,上次那批轴的同轴度校准,你卡的多少?
我当时后脖子直接冒冷汗。上次急着出货,外协说他们校准仪坏了,求着我们放一马……
说白了,同轴度校准从来不是实验室里的花活,是真能让你翻船的暗坑。
别扯虚的,说说两种校准路子的底
现在市面上主流就两种路子,传统打表法,激光对中校准法。
很多新手刚上来就问原理,说穿了其实简单,就是测你转轴各个截面中心,和基准轴中心的偏差最大值的两倍。
可别小看这一步,门道全在细节里。
普通打表法,精度一般也就0.002mm到头了,真要稳在这个精度,还得车间温度控制在20℃正负1℃,夏天不开空调,测出来的全是废数。
激光法测长轴,能做到最长1200mm的轴全程误差不超0.001mm,精度确实能打,但价格也好看,一台国产机小二十万,进口的翻3倍还不止。
打表便宜,随便拉个表架就能测,但对人手手艺要求极高,表架装歪一毫米,结果差出去好几个丝。
激光快,准,人为误差小,但是怕震动,车间门口过个十吨卡车,数据飘得你都不敢认。
说实话,行业内有个不说但都在做的妥协。
大部分中小厂接批量订单,根本不会每根都上激光校准,十根抽一根,剩下的打表过得去就出货。
你问为什么?整个订单利润才三个点,全上激光连人工费都赚不回来,说白了就是赚下游客户没条件全检的钱,这话谁敢公开说?对吧。
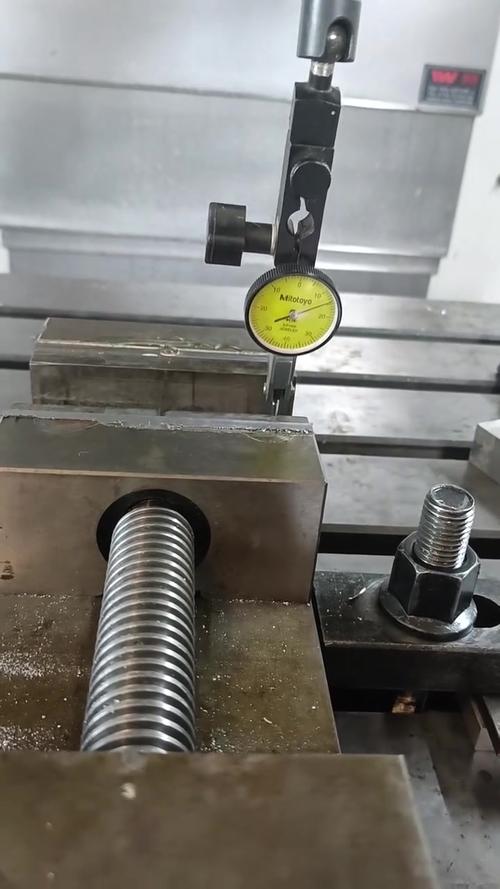 机械车间打表法同轴度校准现场
不同行当,要求差得能吓死你
前年我给一家核电配套厂做技术支持,他们做的主泵轴,两米长,要求同轴度误差不超0.003mm,差0.001mm都直接回炉。
为什么?主泵一转就是三四十年不停车,差一个丝,运转起来震动放大十几倍,十年下来连接焊缝都能震裂,出了问题谁担得起?
他们校准流程更狠,毛坯拉荒完测一次,粗加工完测一次,精加工完还要放恒温库放24小时,应力释放完再测一次,半分折扣不打。
换新能源汽车的驱动电机转子就不一样了。
我之前接触过一个新势力车企的配套厂,他们要求同轴度不超0.005mm,卡得严,但逻辑不一样。
差两个丝,用户开起来方向盘抖,NVH不合格,车再好也卖不上价,甚至有测试说,同轴度差两个丝,高速续航直接掉8公里,摩擦损耗涨了三个百分点,就这么邪乎。
汽车行业要的是批量效率,现在都是在线校准,生产线每过一个自动测一遍,过不了直接踢出去,根本不可能像核电那样慢慢测。
你看,同一个同轴度校准,换个行当,要求天差地别,根本没有万能的标准流程。
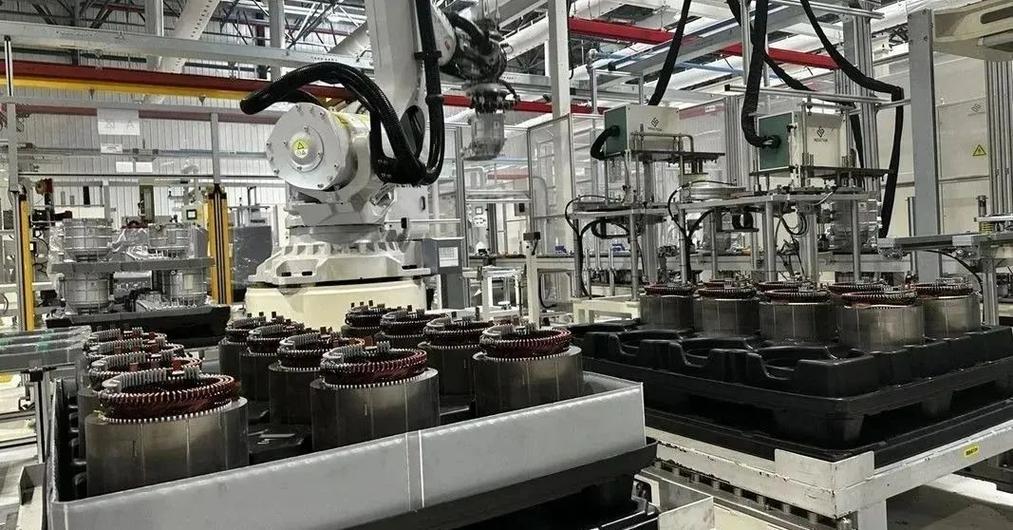 新能源电机转子同轴度校准生产线现场
新变化里藏着没说破的坑
 新变化里藏着没说破的坑
这两年进口替代搞得多,原来大家都抢着买英国的校准仪,现在国产做得也不差,精度差不多,价格砍半,很多厂都换了,这确实是好事。
可也有个行业不愿公开说的难题,标准跟不上技术了。
现在半导体设备里的微型传动轴,直径才两毫米,要求同轴度误差不超0.0005mm,可我们现行的校准规范还是2011版的,最小只给到0.001mm的公差要求,你测出来0.0006mm,到底合不合格?
连官方标准都没给说法,真出了质量问题,打官司你连依据都拿不出来,最后锅全是工艺员背。
不过话说回来,也不能全怪搞标准的人,更新一次标准要跑无数家厂测数据,费钱费力,谁也不想碰这个烫手山芋。
现在新产品新材料出得太快,办公室里的人哪知道车间现在都做到什么精度了。
昨天徒弟蹲在我旁边磨千分表针,问我干了二十年同轴度校准,最大的经验是什么。
我告诉他,老辈钳工传的一句话:同轴差一丝,机器折十年。
别管你用的仪器是几十万的进口货还是几千块的老表,你自己心里那根轴得先对准了。
为了赶货降本瞎放宽公差,早晚砸自己的招牌。
你们车间现在是全检还是抽检?有没有遇到过因为校准放水翻的车?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊同轴度校准:那些书上没写的实操门道
文章链接:https://yxqcspc.com/17050/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
