干了20年机械制造:钎焊工艺的那些门道和坑

上周三早会刚开十分钟,售后主管”啪”把一摞照片拍我办公桌上。 三百多根发去客车厂的空调散热芯体,漏了四十二根。全退。 探伤片子摆开,问题全在焊缝。原来这批外包给附近小厂做的,人家偷换了钎料,钎焊这关没守住。
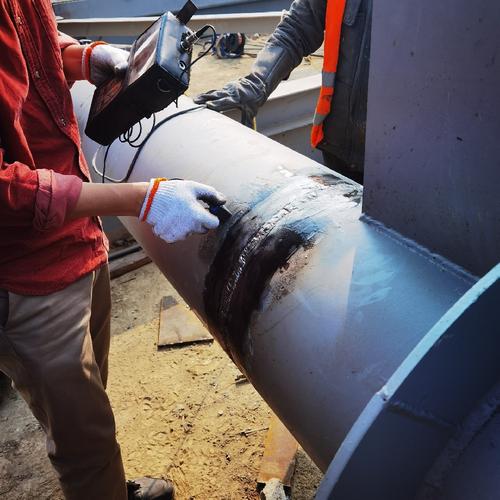
机械车间钎焊失效铝散热管探伤图
机械车间钎焊失效铝散热管探伤图

钎焊不是熔焊,差着十万八千里

钎焊不是熔焊,差着十万八千里
钎焊不是熔焊,差着十万八千里
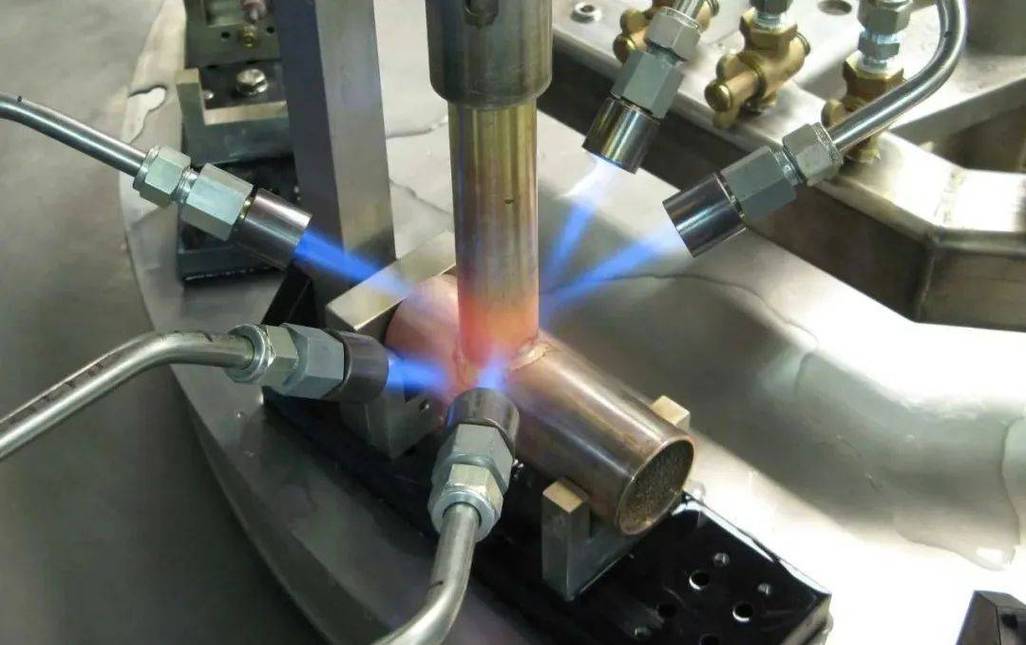
很多年轻小孩刚进车间,总把钎焊和电焊混为一谈。 其实根本不是一回事。电焊是把母材都熔化了焊一起,钎焊只熔化钎料,母材从头到尾都是固体。 要求只有一个,钎料熔点比母材低至少100℃,靠毛细作用把钎料吸进焊缝缝隙里,粘得牢。 说实话这里水太深。你看着就是焊一下,参数错一点,结果天差地别。 比如常用的铜钎焊,手工火焰钎焊的保温时间得卡死在15到30秒,多一秒少一秒都不行。做真空钎焊的话,炉内真空度必须到10^-3 Pa以上,不然钎料氧化,全是虚焊。 现在主流就是两条路,火焰手工钎焊,真空炉钎焊。 火焰钎焊好啊,设备几千块就能配齐,老师傅拎着焊枪就能干异形件,小批量打样太合适。缺点也明显,全靠手劲和眼力,同一批活出来,良性能差出20%去。 真空钎焊一致性好,大批量做散热片这种,一炉出来全合格,焊缝均匀还没焊剂残留。 缺点就是设备贵,一条线下来小一百万,薄母材进去容易变形,炉温控制不好就得整炉报废。 不过话说回来,行业内都不说,其实很多小厂接了真空钎焊的单,都用网带炉连续钎焊凑数。 设备成本砍一半,还能连干不停车。为了补气氛不好的坑,就多掺10%的钎料,出厂检测强度啥都合格,就是钎料堆得多,残留多,用个两三年就腐蚀漏液。 这次出事的那批,就是这么来的。

不同行业用钎焊,要求天差地别

你别看着都是钎焊,换个行业,要求能反过来。 第一个场景就是新能源和商用车的换热器,全靠钎焊拼起来。 就说我们这次做的客车散热芯,上百根细铝管穿铝箔,全靠钎焊把缝封死。要求变形量不能超过0.2mm,不然装不上壳体。还得耐1.6MPa水压半小时不漏,不能有焊剂残留腐蚀。当初我们换无铅钎料的时候,调了三个月参数才稳定,刚开始漏率能到10%,头都大了。 另一个场景就是矿山刀具,硬质合金刀头焊合金钢刀杆,全靠钎焊。 我前几年跟一家矿山钻头厂改工艺,原来他们用铜基钎料,成本低,但是下井采煤,三天就掉一半齿,客户天天投诉。 后来换成镍基高温钎料,焊缝抗冲击性能翻了一倍还多,寿命直接涨到原来三倍,成本虽然涨了20%,客户抢着要。毕竟掉一次齿,耽误一天工,损失都不止这个钱。
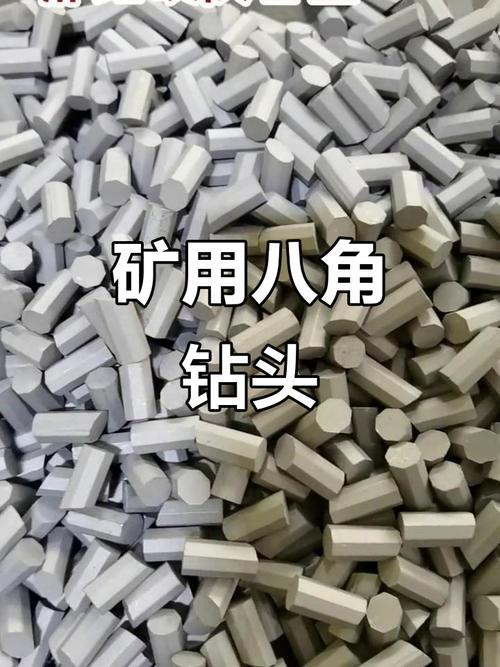
硬质合金钎焊矿山钻头实物图
硬质合金钎焊矿山钻头实物图

新趋势底下,藏着没人说的暗礁

新趋势底下,藏着没人说的暗礁
新趋势底下,藏着没人说的暗礁
这两年钎焊的变化不小。 原来高端钎焊设备全靠进口德国的,一台两三百万,现在国内厂家做的真空钎焊炉,性能差不离,价格才三分之一,不少厂都换了,进口替代做的确实不错。还有绿色制造要求无铅化,原来的锡铅钎料慢慢都淘汰了,大家都在调新钎料的参数。 但是有个事行业内没人愿意公开说。 现在的钎焊质量标准,还是十多年前定的,只要求测常温下的抗拉强度,合格就出厂。没人提长期腐蚀疲劳、温度交变下的寿命测试。 刚才说的那些偷换工艺、用网带炉凑数的产品,出厂检测全合格,出了厂用两三年坏了,你找过去,人家说你使用环境不对,标准上没要求这个,你一点办法没有。 很多厂上了自动钎焊线,看着挺智能,其实参数全是钎料供应商给的通用参数,根本没根据自己的母材厚度、焊缝间隙重新调,说白了就是省事儿,良品率忽高忽低,全靠运气。 我在车间摸了20年钎焊,总结出来一句土话:钎焊要牢,母材出汗钎料跑。 啥意思?温度要控到刚刚好,母材刚有点”出汗”的温度,钎料自己就流进缝隙填满了,温度高了烧蚀母材,温度低了钎料流不开,全是虚焊。 说一千道一万,钎焊玩的就是个火候,哪是看看说明书就能做好的。 你们车间碰过最离谱的钎焊坑是什么?有空一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机械制造:钎焊工艺的那些门道和坑
文章链接:https://yxqcspc.com/17064/