2026-10-03 00:47:47 分类:商机
昨天后半夜,品管部老李踹开我休息室的门。
一身烟味,脸绿得像刚从酸洗池捞出来。
一千件汽车门板冲压件,客户抽检出127件不合格。
全是拉伸角起皱。
货已经在高速上跑了一半,硬生生拉回来,三万块押金扣得干净。
车间主任蹲在料堆边上抽了半包烟,一句话没说。
这就是拉伸起皱。
你说它是大毛病吧,有时候不影响用。
你说它是小毛病吧,整厂活都得停给它让路。
为啥好好的板料,拉完就皱成了腌菜
说实话,我刚进厂那会,也觉得这事儿邪门。
同样的料,同样的模,今天拉出来全好,明天就一半皱。
干了20年才摸透,本质就是板料受力不均。
拉伸的时候,多余的料没地方跑,只能堆在一起拱成皱。
说点干货,三个数字,记下来不吃亏。
压边力波动超过5%,十有八九要出皱。
凹模圆角R,要是比板料厚度大12倍以上,边缘必起皱,没跑。
凸模凹模的配合间隙,超过板料厚度15%,零件侧面直接成波浪。
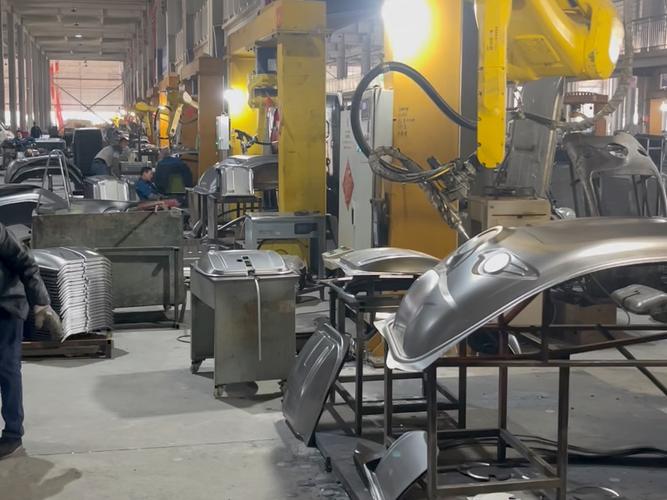 冲压车间不合格拉伸起皱钣金件实拍
现在主流就两种解决思路,对吧?
一种是加大压边力硬扛,把多余的料死死压住不让动。
另一种是开拉延筋,把多余的料卡在筋槽里,分流走多余的余料。
说点行业内通常不说但实际都在做的妥协。
大部分中小厂,都会选第一种,加大压边力硬压。
为啥?改拉延筋要拆模、铣槽、调间隙,前前后后停线三天,人工成本小一万。
加大压边力就是调一下设备参数,分分钟的事儿。
当然代价也有,压边力大了,模具磨损快,原来能用三年的压边块,一年多就得换。
但算帐啊,停线三天亏一万,换压边块一年才八千,哪个划算?
没人会写在工艺书上,但是现场都这么干。
不同行业的要求,差得能吓你一跳
我见过要求连0.05mm的微皱都不能有的,也见过允许1mm皱直接出货的。
全看你用在哪。
之前给某自主车企做SUV的门外覆盖件。
客户要求,A类外观面,一根皱都不能有。
哪怕你凑近了才能看见的小褶子,都得打废。
那回我们刚换了一批国产板料,原来的参数直接用,开出来三分之一都废了。
最后调了整整八个小时,把压边力从120吨涨到126吨,拉延筋槽铣深了0.8mm,才把起皱率降到千分之二以内,刚好够客户的要求。
换做小家电的不锈钢内胆呢?完全反过来。
去年给某头部品牌做电饭锅内胆,人家设计师直接说,非接触食物面的微皱不用管,只要不超过拉伸深度的2%,直接过。
为啥?故意留一点余料,反而能减薄内胆的平均厚度,一吨料能多做三百多个,一年省几十万。
你说离谱不离谱?
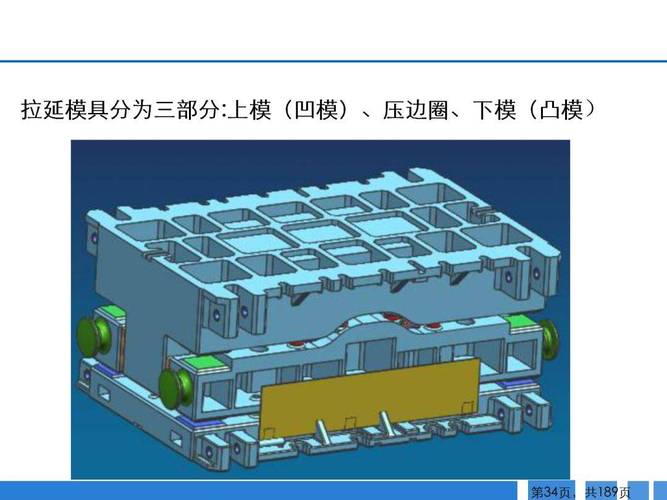 汽车冲压模具拉延筋结构安装示意图
要求差得大,核心其实没变。
就是让该走的料走,该停的料停,不能乱拱。
新手容易犯的错就是要么压太死拉裂,要么压太松全皱。
都是血的教训堆出来的经验。
新风口下面,藏着没人愿意说的暗礁
这两年都喊进口替代,原来用德国日本的进口板,现在全换国产。
我经手的好几个厂,换了料之后,原来不起皱的,现在批量出问题。
为啥?国产板的延伸率普遍比进口板低1到2个百分点,塑性差一点,受力就容易堆料起皱。
很多厂不敢说,怕客户说你技术不行,只能偷偷调参数,暗地里加成本。
还有个更头疼的事儿,现在的行业质量标准,还是十多年前定的。
那时候哪有现在这么多高强度钢、复合铝箔、碳纤维增强板?
标准里只说了“不允许有影响使用的起皱”,啥叫影响使用?全凭客户一张嘴。
去年我们附近一个厂,给新能源车企做电池壳,出货的时候双方都觉得没问题,装机之后客户说起皱影响散热,直接退了整整两万件,赔了小两百万,打官司都没处说理去,因为标准没写清楚。
这就是行业不愿公开的难题,大家都碰到了,都不说,等着新人踩。
今天早上我去开早会,路过废料堆,顺手翻了两件皱料出来。
摸了摸压边的接触面,果然,压边块磨出了一个0.1mm的斜槽,料走偏了才起的皱。
干我们这行,有句代代传的土话:拉伸出皱别乱改,先摸压边烫不烫。
很多时候你参数调了三天,模子改了八遍,其实就是压边块磨久了发热变形,间隙跑了,拆下来磨半分钟就好。
比什么电脑上的仿真模拟都管用。
对了,你们有没有碰到过那种,所有参数都卡着理论来,还是批量出皱的邪门事儿?
咱们老工人凑一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:聊透冲压生产中的拉伸起皱:老师傅藏了20年的实操经验
文章链接:https://yxqcspc.com/17070/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
