上个月中班,我正蹲在机床边上啃凉包子,质检老李拎着个电池托盘冲过来,脸绿的像刚刷的防锈漆。
“老陈,又出事儿了。”
我咬了一口包子,差点噎着。这批发出去的两百套托盘,退回来十七套,焊缝漏水。
问题出在哪?之前新来的老板图便宜,换了台小功率的机器,参数没卡严,焊缝透不过铝合金,本来铝就爱出气孔,这不,漏了。
为什么偏偏是激光焊?这里水真的很深
很多人说,不就是焊个铝托盘吗,搅拌摩擦焊也能做,为啥非要用激光焊?
说实话,各有各的好。搅拌摩擦焊成本低,不容易出气孔,但是刀头耗得快,进给慢,拼大缝的时候变形能拉到1mm多,后续还要校形抛磨,太费工时。
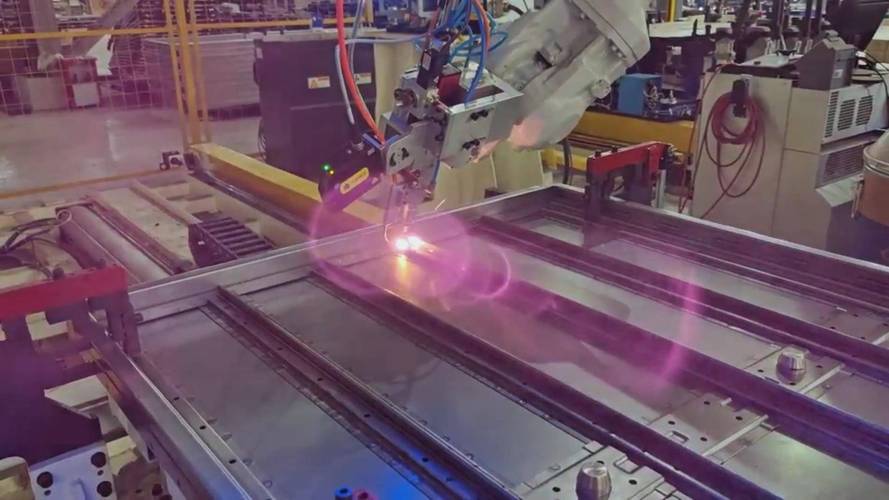
激光焊不一样,快,变形小,不用接触工件,没有刀具消耗。但门槛真不低。
行业里说句实话,6000W是现在新能源铝合金电池托盘焊接的最低功率门槛,想要焊透10mm厚的铝型材连接层,低于这个功率,就得放慢进给,焊缝内部容易出隐患。
还有,焊前的型材拼接间隙必须控制在0.2mm以内,稍微大一点,就会焊不透漏缝。
满功率干活的时候,最快进给能到4.8m/min,是搅拌摩擦焊的整整四倍,赶大订单的时候,这个速度就是钱。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
很多小厂投标压价格,硬生生把要求的6000W激光器换成4000W的,只把进给速度放慢两成,做出来的试样拉静强度刚好能过,就这么交出去了。
客户进厂抽检根本查不出来,只有车子跑个四五年,焊缝疲劳到一定程度,才会出问题,那时候早就过了质保期了。
不同场子的不同玩法,真不是拿过来就能用
我干了二十年机加工,见过太多买了机器用不好的,说白了就是没摸清楚自己场子的要求。
先说乘用车主线的电池托盘。
去年给国内某自主头部车企做5米长的大电池包托盘,要求IP67防水,整体变形量不超0.5mm。
原来用搅拌摩擦焊,焊完每台都要校形抛磨,一台耗18分钟,良率卡在88%上不去。换了激光焊接机之后,只要焊前夹具卡的紧,变形量直接控制在0.3mm以内,校形工序直接省了,良率跳到97.5%,每台省了12分钟,一个月多赶三千台订单。
再说换电重卡和大型储能的电池托盘。
这个场景尺寸大,有的拼缝总长超过12米,要求承载3吨以上,对成本抠的特别狠。我们去年给某换电重卡企业做试点,原来用分体式搅拌摩擦焊,两台机器转着焊,交期要三天一套。
后来换了12000W的连续激光焊接机,一天就能出两套,振动测试120小时无渗漏,虽然设备初期投入高一点,摊到每套里反而省了八十多块。
对了,储能托盘很多要求户外用十年,对焊缝防腐要求更高,激光焊的焊缝均匀,做氧化处理的时候比搅拌摩擦焊少出瑕疵,这点真的省心。
风口上的坑,踩过才知道疼
现在都在说进口替代,我是亲眼看着这个行当变的。原来高端点的激光器都是德国日本的,一台整机下来要两三百万,中小厂根本碰不起。
这几年国产激光器做起来了,整机只要一百万不到,实际用下来性能差不了5%,很多厂都换得起了。说到绿色制造,激光焊不用填焊丝,也不用太多后续切削打磨,废料比搅拌摩擦焊少三成,确实符合要求。
但是行业有个不愿公开的难题,你知道吗?
现在的焊接标准还是好几年前的,只要求做静强度拉拔测试,根本不要求做循环疲劳和腐蚀气孔测试。
铝合金激光焊的时候,哪怕只是型材表面氧化膜没吹干净,都容易藏微米级的小气孔,批量生产根本不可能百分百筛出来。这些气孔在温变、电解液腐蚀下,五六年就会慢慢扩大,最后就漏液。
电池包漏液是什么后果,不用我多说吧?但标准没要求,很多厂就干脆不做这一项检测,全靠运气。这就是埋在行业里的暗礁。
我干了二十年,见多了赚快钱最后翻船的,真的不值当。
今天早上我还在骂新来的徒弟,他为了多装一件活,要松夹具的压紧力。
我踹了他一脚,告诉他我这辈子总结的土话:「宁多花一千调夹具,不省半厘留间隙」。
机器再好,参数再对,最后拼的还是一线干活的那点细心。
对了,你们有没有碰到过激光焊完,阳极氧化之后冒针孔漏液的事儿?都是怎么搞定的?
