2026-10-04 19:08:48 分类:商机
上个月快下班的时候,我接了个山东客户的电话。
声音抖得厉害,说新上的膨化机,干到第十二天就抱轴了。
两套螺杆全烧,十几万的原料堆在厂院,连带着工期误了,违约金都要赔好几万。
找原厂讨说法,人家说他原料水分超标,是操作不当,概不负责。
我隔天开车过去,拆开机筒一摸。
焊缝都没处理干净,热处理压根没做到位,机筒硬度差了十几个洛氏单位。
这不就是偷工减料嘛。
很多人觉得膨化机厂家就是卖个铁疙瘩,拼价格就行,水浅着呢。
藏在钣金下面的真东西
说原理太干,我讲点实际能摸得着的。
膨化机靠螺杆挤压,把原料升温升压,喷出来瞬间泄压膨化成型,核心就是三个地方:长径比、机筒材质、螺杆硬度。
做畜禽配合饲料,螺杆长径比一般要12:1到18:1。
做休闲膨化食品,得18:1到24:1,少一度都出不来那个蓬松劲。
现在主流的机筒就两种路线。
一种是整体铸造后镗孔加工,一种是钢板卷圆拼接焊接。
整体的贵,加工成本比拼接的高整整四成,但是应力均匀,耐磨不变形,用个十年八年都不跑偏。
拼接的便宜,下料焊接打磨喷漆,外行根本看不出差别。
说实话,行业内通常不说但实际在做的妥协,就是这个事。
小厂家九成以上,都拿拼接机筒冒充整体机筒卖,把拼接缝打磨平喷上漆,你买回去一年半载根本发现不了。
等开始漏料、应力不均断螺杆了,早就过了保修期了,你找谁说理去?
拼接缝打磨这个活,做的好的能骗得过九成采购。
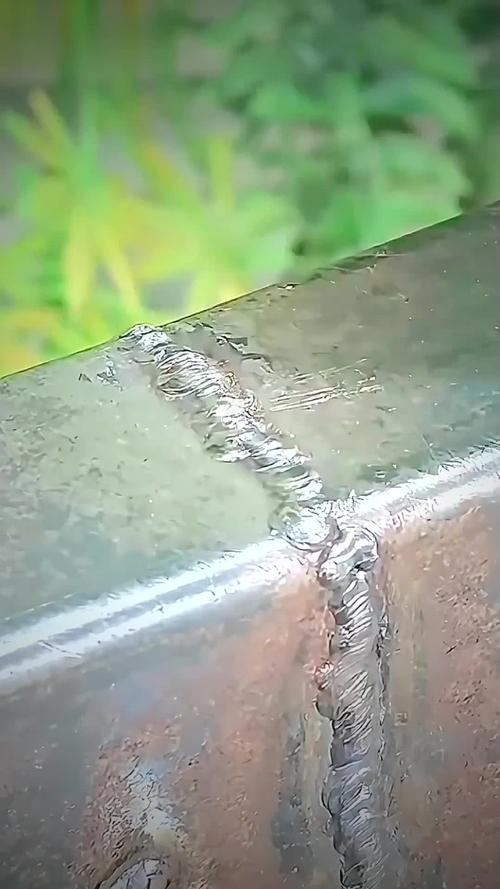 膨化机机筒焊缝打磨对比图
不同行当差出十万八千里
别听厂家说我们的机器通用,什么原料都能做。
那都是鬼话。
不同行业要的膨化机,差的能有十万八千里。
去年河南驻马店一个做小龙虾配合饲料的老板找过来。
原来从本地小厂买的机器,做出来的颗粒沉水率只有六成,一倒进去全飘水面上,小龙虾不吃,养殖户全退货。
他拉着机器找我改,我们就把螺杆剪切块角度调了1.5度,模孔孔径改成2.8毫米,出料压力提了两个兆帕。
再测沉水率,直接干到九十六,现在人家生意做的比原来大了一倍。
膨化机厂家要是不懂下游的具体要求,拿个通用款就敢卖,坑的就是老实人。
另一个案例是浙江的植物基人造肉厂。
他们要做牛排胚,要求膨化出来的大豆蛋白纤维拉伸度够,咬开有纹理,不能太酥也不能发死。
原来找的膨化机厂家给的常规设备,做出来的都是空心酥块,根本压不成牛排胚。
我们给改了机筒的温度段,从原来的三段改成五段,严格控制每一段的升温速率,让蛋白慢慢变性拉伸。
出来的坯料纹理顺得很,现在给上海某连锁快餐供货,从来没出过问题。
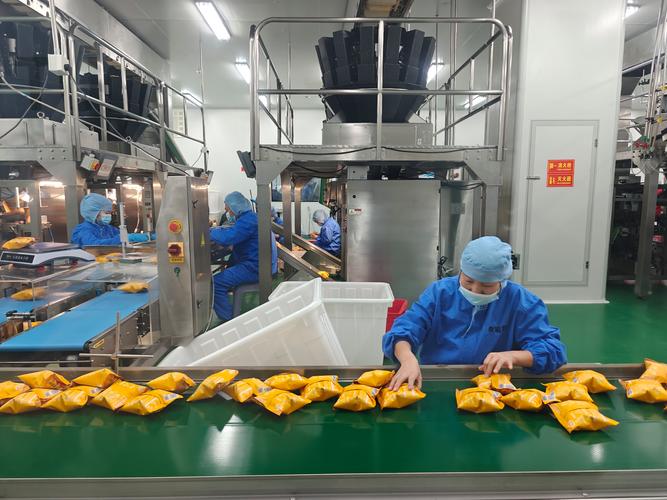 膨化食品生产线车间实拍图
风口下面藏着暗礁
 风口下面藏着暗礁
现在都喊进口替代,都做智能制造,好多膨化机厂家吹自己的机器是智能物联网款,能远程控制能大数据分析。
不过话说回来,十台里有八台都是加了个温度传感器,连个压力闭环都没做,就是骗政策补贴的。
真正花心思啃硬骨头做耐磨材料、做精度控制的,没几家。
行业内不愿公开说的难题,就是标准滞后。
现在现行的膨化机螺杆耐磨标准,还是十几年前定的,要求耐磨时长不低于2000小时就算合格。
那时候膨化机大部分用来做饲料、做零食,原料软,磨损小。
现在不一样了,很多人用膨化机做秸秆膨化饲料、做矿渣固化、做环保垃圾处理,这些原料磨蚀性强,要求螺杆耐磨时长最少要到6000小时才够用。
标准没更,好多厂家就按旧标准做,合同上清清楚楚写着符合国家标准,你买回去用半年磨废了,人家一点错都没有,吃哑巴亏的多了去了。
我干机械快二十年了,天天在车间泡着,摸过的膨化机没有一千也有八百。
我跟我徒弟说,买膨化机别光看铭牌亮不亮,要摸机筒烫不烫。
跑合的时候,好机器整个机筒温度均匀,差机器一边烫一边凉,根子上就歪了。
你们买膨化机的时候,都遇过什么坑?要不要我下次拆台旧机器,给你们看看小厂家那些藏起来的猫腻?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:膨化机厂家避坑:干了20年机械的老师傅掏心窝子说真话
文章链接:https://yxqcspc.com/17195/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
