2026-10-06 10:32:51 分类:商机
上周三刚上班,门口就冲进来一个浙江老板,抱着一箱子崩得七零八落的高速钢钻头,脸黑得像包浆。
说这批钻头给客户交出去,不到半个月断了三成,人家要退货,还要赔三倍违约金。
查来查去,钢材没问题,刃口加工也没问题,最后磨开看晶粒度,一半粗一半细,应力完全没消干净。
问题出在哪?出在他找小真空炉厂家做的退火炉,漏率根本不达标。
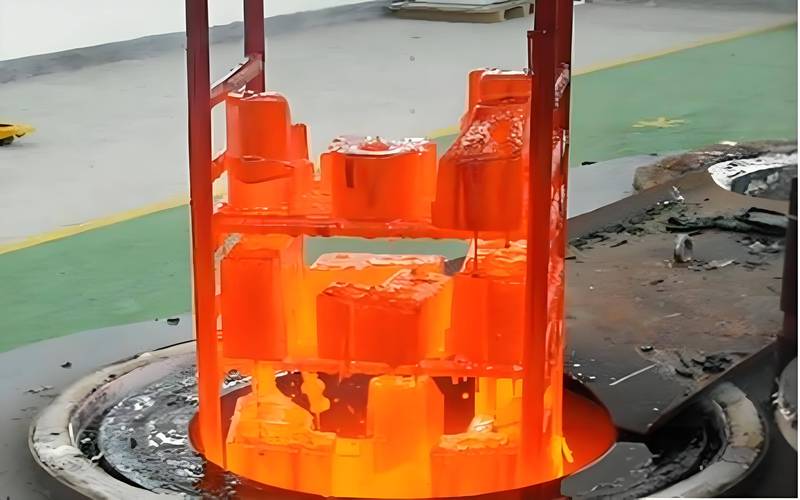 真空炉热处理后硬度不均崩损的高速钢钻头
藏在参数表里的猫腻,外行根本看不懂
说实话,很多人选真空炉,只会看容量够不够,报价低不低,根本不知道哪些是要命的地方。
我干这么多年,记在本子上的三个硬指标,缺一个都不能签合同。
第一个,冷炉压升率,正经真空炉厂家做出来的设备,必须稳定在0.05Pa/h以下,不少小厂做出来的能到0.2Pa/h,刚买的时候好像没事,用三个月,工件表面氧化发黄,硬度直接掉两度。
第二个,石墨加热带厚度,正经厂家用的是15mm等静压石墨,抗氧化不变形,寿命能到五年以上,小厂偷换10mm的,还不写在参数表里,用一年就断,换一次加热带小两万,折腾死你。
第三个,高温段炉温均匀性,做高端工件要求控制在±3℃以内,小厂省了三个测温点,给你做到±8℃,一炉货出来,这边硬度HRC62,那边HRC58,直接整炉报废。
现在主流的两个路线,石墨加热和全金属加热,各有优劣。
石墨加热成本低,升温快,适合普通碳钢刀具淬火,但是容易掉碳粉,污染精密件。
全金属加热干净,不会污染钛合金、医用材料这类要求高的工件,但是成本比石墨高三成,升温也慢十几个百分点。
行业内通常不说但实际在做的妥协是什么?很多厂家打着“全金属真空炉”的旗号卖高价,实际上只有加热带是金属,四周的保温层还是用便宜的石墨碳毡,你不拆炉根本看不到,人家就是吃你不懂行,省几万成本,多卖十几万的差价。太黑。
不同行业找真空炉厂家,要求差出一个银河系
我见过做航空的买了便宜炉子,废了百十万原材料,也见过做普通五金的买了进口高端炉,钱砸水里水花都没一个。
上个月跟航发厂的老朋友喝酒,他说前年他们招标买真空炉,做钛合金叶片,有家厂家报价比别家低了三十万,中标了,结果做出来的十片叶片,三片氧含量超标,直接报废,叶片原材料多少钱一公斤你知道吗?那都是按克卖的啊。
后来换了国内一家做了三十年的老真空炉厂家,要求每次开炉前都测热炉漏率,做出来的批次合格率直接到99%,亏的钱早就赚回来了。
还有广东深圳那家做手机模具的,原来用的进口旧炉老化了,找小厂做了一台新的,报价比一线厂家便宜25万,结果每次淬火出来型腔变形量都超0.03mm,不得不留更多加工余量,CNC吃刀量加了一倍,加工时间直接翻番,每月少出三十套模,亏的钱比那25万多多了。
后来换了江苏一家正经真空炉厂家的双室油淬炉,变形量直接稳定在0.015mm以内,产能一下就上来了。
说白了,什么行业用什么炉子,找对会做你这个行业的真空炉厂家,比啥都重要。
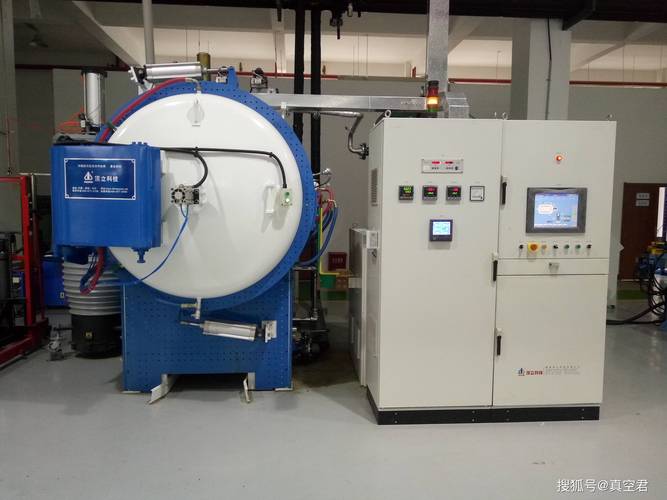 机械车间正在生产的卧式高温真空淬火炉
进口替代风口下,藏着没人愿意说的暗礁
这几年好啊,原来高端真空炉都抢着买德国ALD的,动不动上千万一台,现在国内做的好的真空炉厂家,核心参数已经追得上进口,价格只有三分之一,配件还便宜,出问题二十四小时就能上门修,比找外国人方便一百倍。
很多厂换了国产,用得都挺好,进口替代真不是喊口号,是真干出来了。
不过话说回来,有个行业内没人愿意公开说的难题,就是标准滞后带来的风险。
现在咱们国家真空炉的国标,还是快二十年前定的,只要求验收的时候测冷炉漏率,不要求测热炉漏率。
什么意思?冷炉就是常温状态下测漏,很多厂家就是钻这个空子,冷炉测出来达标,你签字验收了,等开炉加热到1200度,密封圈、焊接缝受热变形,漏率直接涨十倍,但是你买的时候根本不会测热炉,等出问题,已经过了保修期,找人家人家也不认,只能自己认栽。
这个坑,九成买炉的老板都踩过,只是不说而已。
我现在每天转车间,摸过的真空炉没有一百也有八十,跟年轻小孩说选真空炉厂家,我就一句土话:便宜的贵,贵的贱。
一开始图便宜省个十万二十万,用起来出一次事故,废点料,赔点违约金,几十万就出去了,一开始多花点钱找正经靠谱的真空炉厂家,顺顺当当能用十年,算下来反而便宜。
对不对?
你们找真空炉厂家的时候,都踩过啥哭笑不得的坑?有空过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:真空炉厂家选型踩过的坑,干20年热处理老工程师给你掰扯清楚
文章链接:https://yxqcspc.com/17318/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
