三年前的夏天,我们车间后门外堆了半人高的报废轴承套圈。
客户老板攥着硬度检测报告拍我办公桌,指得我鼻子骂。十个套圈三个检测出软点,整批二十万件全废。
问题出在哪?出在三年前图便宜换的那台小厂网带炉。
拆炉一看,厂家承诺的均匀排布加热丝,居然少排了三分之一,炉温均匀度差了整整十五度。平时不声不响的网带炉厂家,一出事就是灭顶的存在感。
选网带炉,别光看参数表,得看厂家藏了什么
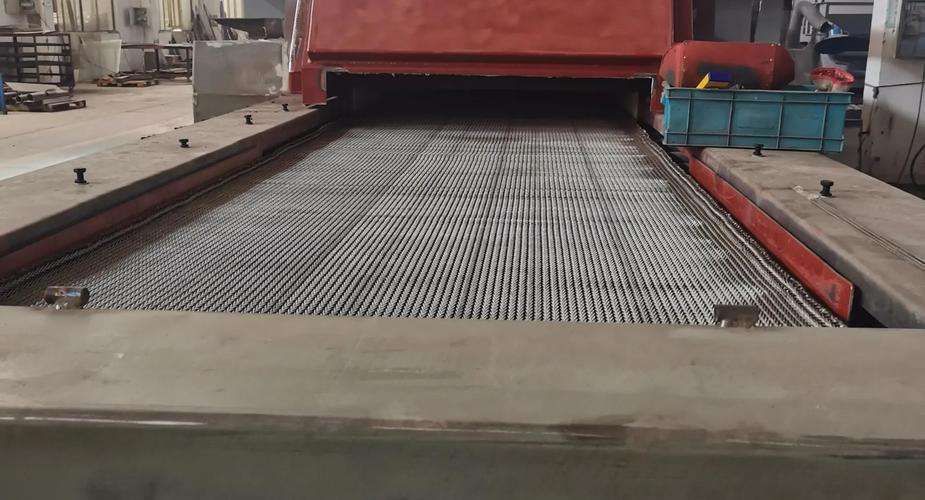
说白了,网带炉就是工件搁耐热钢网带上匀速走,连续完成加热、淬火、回火一套工序。
核心参数就三个,行业里真懂的才会问:炉温均匀度必须控制在±5℃以内,网带运行跳动不能超过0.8mm,淬火槽冷却速度偏差不能超过10%。少一个不达标,出来的活就肯定出问题。
现在主流两种加热路线,一种电阻丝,一种硅碳棒。
电阻丝成本低,升温快,日常维护方便,但耐温上限只有950℃,用个两三年就容易断丝,得频繁换。
硅碳棒耐温能到1200℃,寿命长三倍,但是价格贵一半,升温慢,能耗还比电阻丝高15%左右。
说实话,行业内通常不说但实际在做的妥协,说出来吓你一跳。
很多厂家给你报价单写的全硅碳棒加热,实际给你混装。炉腔下半区放硅碳棒,上半区偷偷换成电阻丝。
你不拆炉根本看不出来,能省小几十万成本,人家吃的就是这个信息差。
不同行业,网带炉厂家的活儿完全不是一回事
我干了二十年热处理,见过太多拿通用款网带炉凑活的,最后坑了客户也坑了自己。
先说说汽车轴承行业。
去年山东聊城一个客户找过来,他们做汽车方向机的小轴承,每一千件就得有八十多件掉网带缝里,卡炉报废。
原来之前找的网带炉厂家图省事,给他们用了通用的50.8mm节距网带,放小轴承就是容易卡。后来改成31.75mm的密节定制网带,掉件率直接掉到千分之一以内,解决了。
再说说粉末冶金烧结。
之前广东佛山做变速箱粉末冶金齿轮的客户,每一批烧结出来的工件含碳量偏差能到0.1%,远远超过客户要求的0.03%,整批挑货成本比材料钱还贵。
找原因,原来网带炉厂家偷工,没做双重气幕密封,炉口漏气,保护气氛纯度不够,氧含量飘得厉害。后来重新改了密封结构,把氧含量稳定控制在10ppm以内,含碳量偏差直接就稳了。
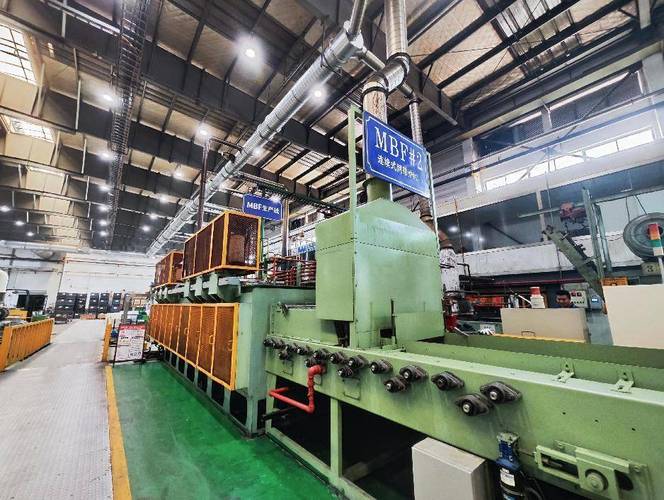
不过话说回来,好的网带炉厂家,一定会根据你的产品改结构,不会拿通用款就给你发货。
新风口下,藏着行业不愿说的暗礁
这几年进口替代喊得凶,原来一百万一台的进口网带炉,现在国内头部厂家做的,性能能到进口的九成,价格只要三分之一,很多厂子都换国产了。
绿色制造要求严,现在正规厂家都加了低氮烧嘴和余热回收装置,一吨活能省十分之一的天然气钱,确实划算。
但是有个事儿,行业内没人愿意公开说。
现在咱们国家执行的网带炉质量标准,还是十多年前定的。标准里只要求出厂调试时的炉温均匀度合格,对使用一年后的性能偏差没有任何要求。
啥意思?就是小厂出厂的时候给你调到合格,卖出去赚了钱,用半年加热丝老化,炉温偏差超了,人家说我出厂合格,符合标准,你找谁讲理去?
很多新入行的老板不知道这里的坑,光看价格,买回来用一年就废,算下来比买贵的正规设备还亏钱。
昨天我还绕着我们车间那台用了十二年的老网带炉转了一圈。
现在网带还是没怎么变形,炉温偏差依然不到三度。
干我们这行的老师傅有句土话:买炉先看网,选厂先看胆。网是核心的网带材质,胆就是厂家敢不敢把一年后的炉温偏差写进质保合同里。
你们这么多年碰见过网带炉厂家偷换配置的坑吗?
