工长就拽着我往试压区跑,脸黑的像碳。
三十多个刚焊完的空调换热器,试压漏了二十七个。
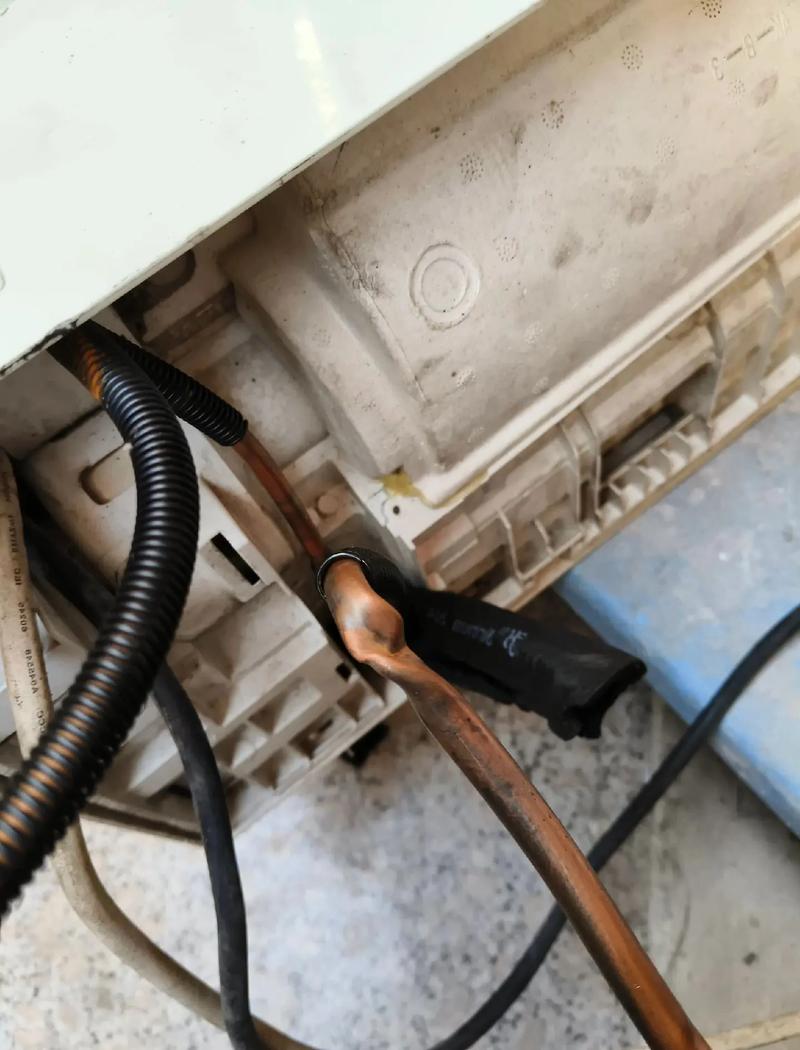
全是焊口出的微孔,水顺着铜管往下滴。
一开始骂焊工手潮,骂了半小时,查来查去,原来是新换的焊机预设参数错了——卖设备的厂家出厂的时候把加热时间调错了0.2秒,就出了这档子事。
你看,铜管焊机厂家的存在感,从来不是你下单付款那一会。
是出问题炸锅的时候,你才懂,找不对人,能把半年的利润都亏进去。
别光看报价,内核藏在看不见的地方
很多人买焊机,只看能不能焊,报价够不够低。其实这里面的门道,没干过十年八年根本摸不清。
就说核心参数,我给你掏三个实底,同行很少往外说。
现在主流的中频感应铜管焊,加热频率要控制在15kHz±2kHz才好用,太高了只烤透表面,焊道粘不牢,太低了整根铜管都烧软,变形没法用。
壁厚1mm的常用紫铜管,单次焊接加热时间不能超过0.3秒,多0.1秒都能给你烧穿管壁。
还有铜管和接头的配合间隙,绝对不能超过0.15mm,间隙大了钎料填不满,用半年必漏。
现在市面上主流两条技术路线,中频感应钎焊和传统火焰钎焊,各有优劣。
火焰钎焊设备便宜,几千块就能买一台,对小作坊来说门槛低,但是太吃焊工手艺,批量生产合格率忽高忽低,还有明火隐患。
中频感应的效率高,一致性好,不用靠老师傅手艺,安全干净,长期用成本低得多,就是设备进场贵,好的一台几十万。
说实话,这里有个行业内通常不说但实际在做的妥协。
很多小厂家为了压10%的报价,把感应线圈的紫铜换成铜包铝,一吨紫铜五万多,铜包铝才两万多,一下子成本就下来了。
你买回去前三个月用着一点问题都没有,三个月后线圈氧化电阻变大,温度忽高忽低,焊口合格率直接掉十几个点,找过去人家说你用的不对,你连说理的地方都没有。
不同行业要求不一样,别拿杀猪刀裁衣服
我见过太多厂子,买一台通用焊机就想干所有活,最后亏得慌。不同行业对铜管焊机的要求,差的不是一点半点。
就说家用空调换热器行业,核心要求是大批量生产的一致性,一天要焊几千上万个焊口,一个不合格都不行。
去年慈溪一个做出口的客户找我,说买了小厂家的通用焊机,合格率今天99%明天88%,不稳定,集装箱都装好了,临上船验货查出一堆漏的,差点赔违约金。
后来换了一家专做制冷领域的铜管焊机厂家,人家给加了每焊一个头自动校准温度的程序,改了感应头的贴合角度,现在合格率稳定在99.95%,一年省的返工费都够买半台新设备。
再说汽车空调管路行业,现在大多要焊紫铜管和铝接头,异材质焊接,核心要求是接头强度,要耐振动耐低温。
我之前去重庆一家给主机厂供配件的厂子,他们原来用的普通焊机,每一百件就有十八件过不了拉拔试验,脆裂的特别多。
后来找专门做汽车管路焊接的铜管焊机厂家,加了一个0.2秒的预加热工序,调整了保护气的流量,让铜铝渗透更均匀,拉拔合格率直接从82%升到99%,再也没被主机厂退过货。
风口上的新变化,藏着没人说的暗礁
原来高端一点的铜管焊机,大家都认德国进口的,一台上百万,普通人买不起。
现在国内做的好的铜管焊机厂家,技术追上来了,精度差不多,价格才三分之一,很多厂子都换国产了,进口替代做的确实不错。
还有绿色制造这块,现在都要求无铅钎焊,好点的厂家都加了保护气闭环控制,比原来的旧设备省三成气,废气排放少了快八成,符合环评要求,不用偷偷摸摸开工。
不过话说回来,有个行业内不愿公开的难题,我今天给你捅破。
现在咱们国家的铜管焊接质量标准,还是十多年前定的,只要求常温下拉拔力合格就行。
但现在呢?新能源汽车要耐-40℃的低温冲击,出口制冷设备要耐100万次振动疲劳,这些要求都没有统一的国家标准。
很多小厂家就钻这个空子,给你做样件的时候全按最高标准来,样件测试全合格,批量生产就偷偷调参数降成本,等你出货到客户端,测试不合格,整柜退回来,亏的底掉,你找谁说理去?
我干了二十年车间,见过太多栽在这上面的。
说实话,现在标准滞后带来的风险,比设备本身的质量问题还可怕。
我干了二十年机械加工,什么样的坑都踩过,最后说句实打实的土话:
选铜管焊机厂家,就像找搭班子干活的兄弟,不能光看嘴甜长的俊,得能一起扛重活。
贪便宜买了凑活的设备,前三年省的钱,不够一次质量事故赔的。
你们厂子选铜管焊机的时候,遇见过什么样的奇葩坑?不妨出来唠两句。
