上个月三更半夜,我手机炸了。
调度在电话那头吼,新上的那台硫化机,热压板崩了缝,半批出口卡客车胎全废了。
老板在办公室抽烟,烟灰落了一桌子,骂当初图便宜选了那家小厂,这下连违约金带丢订单,亏了小一百万。
你看,硫化机这玩意儿,平时安安稳稳蹲在车间角落,没几个人会天天念叨它。厂家选不对,出事儿就是掀房顶的大事儿。
别光看报价,骨架才是真功夫
很多人选硫化机,上来就问多少钱,比报价比得头大,根本没看核心的地方。
硫化机干活靠的就是热板压板,三个硬指标卡不住,说啥都白搭。
第一,热板每米平整度不能超过0.12mm,差一点,整板硫化出来的橡胶硬度就差好几个度。
第二,合模精度必须控制在0.05mm以内,大了就开缝,气泡率直接往上飘。
第三,整板工作温差不能超过±2℃,温度不均,成品要么欠硫要么过硫,全废。
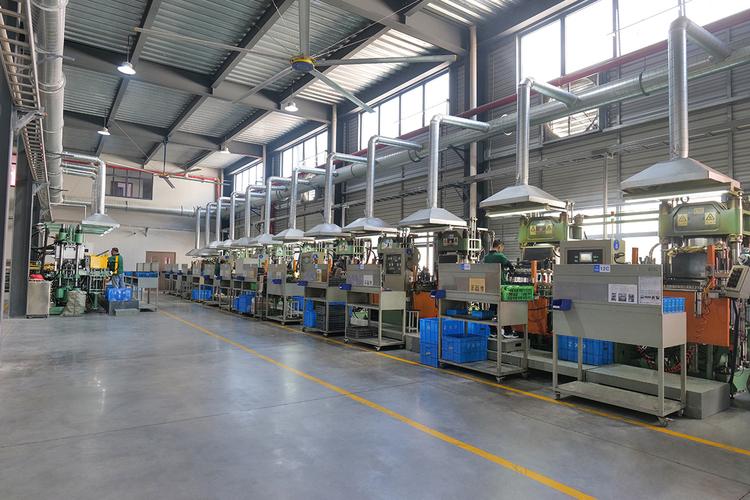
现在行业里主流两种热板路线,一种整体铸钢,一种拼接焊。
整体铸钢的刚性好,用个十年八年变形量都小,就是浇铸难,加工废料多,成本比拼接焊高十几万。
拼接焊的成本低,交货快,就是焊缝地方应力集中,用上三五年,温度一高就开裂变形,精度直接崩。
说实话,行业内有个不说的妥协。很多小厂打着整体铸钢的旗号卖,其实就是把几块铸钢坯拼焊好,打磨抛光喷上漆,你站在跟前看根本看不出来。
价格比正经原厂便宜十万八万,你砍价砍得开心,拿回去用,不出三年准出问题,就像开头那台崩缝的压板。
不同行业,要的根本不是同一款机器
别听厂家说什么一机通吃,那都是骗外行的。
去年山东一个半钢胎厂找我做技改,他们当初贪便宜找了个小厂做的颚式硫化机,做18寸SUV胎的时候,合模力要求1800吨,小厂家偷工减料把机架侧板减了3mm,每次高压合模都有微小回弹。
结果胎侧气泡率一直卡在12%降不下来,每天都要挑出半箱废品,后来换了正规硫化机厂家做的机架,加厚侧板,调整了热板流道,气泡率直接降到0.3%,当月就多赚了十几万。
换个行业,要求完全不一样。
江浙那边有个做汽车油封的厂子,之前用的普通硫化机,做直径不到50mm的精密油封,热板温差就超了3度,出来的油封硬度差到3度,装车三个月就漏油,根本进不了主机厂供应链。
后来找专门做小型精密硫化机的厂家,重新设计了热板内的流道布局,把温差控制在±1℃以内,硬度差稳定在1度以内,不到半年就拿到了大众的配套资质。
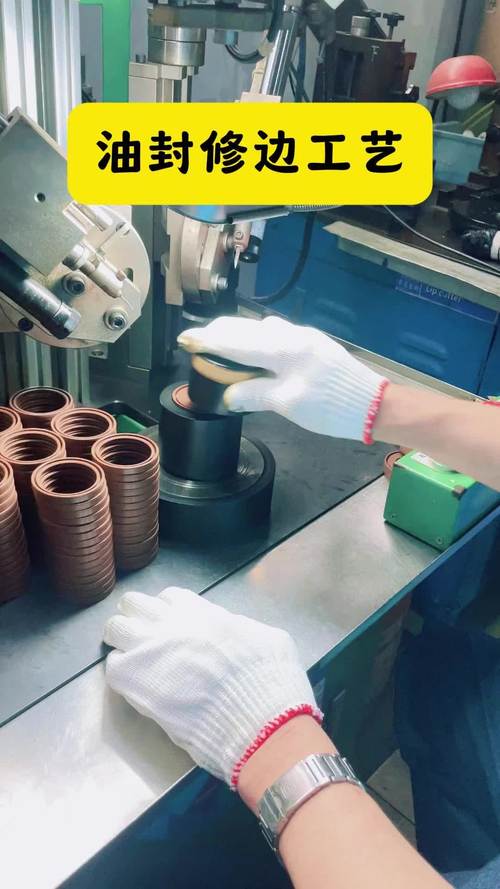
说白了,做轮胎的硫化机,要的就是大合模力下的稳定性,机架硬,不变形,比啥都强。做小密封件的,要的就是控温准,精度高,差一丝都不行。硫化机厂家不对口,你再调工艺都是白搭。
热闹背后藏着看不见的暗礁
现在到处都在说进口替代,智能制造,绿色节能,很多厂家都跟着吹风口。
说实话,我见过不少号称智能硫化机的机器,就是装了个触摸屏,加了两个温度传感器,就能吹成工业互联网设备,价格涨了二三十万,其实核心控制逻辑跟十年前没啥区别。
还有说节能的,号称能省30%蒸汽,其实就是把加热功率降了,延长硫化时间,单位能耗确实降了,单月产能掉了十分之一,亏的还是你自己。
行业里有个不愿公开说的难题,现在的行业标准还是十多年前定的,只测出厂的静态精度,根本不对动态精度保持性做要求。
新机器拉过来,出厂检测全合格,跑合一万次合模之后,精度掉了一半都符合标准,你找厂家说理,人家拿标准压你,你一点办法都没有。
昨天我还去那个出事儿的车间转,墙角还堆着当时拆下来的废热板,锈迹都出来了。
干了二十年橡胶机械,我就信一句老辈传的土话:贪便宜买老牛,迟早半路歇。
放到硫化机这儿,就是选厂家别光看报价和宣传,多问问同行,多去用过的厂家车间看看跑了两三年的机器,精度还准不准,有没有开缝变形,比啥检测报告都靠谱。
你们车间有没有遇过糟心的硫化机厂家?留个话,大家都避避坑。
