搞了20年焊接:焊接变形才是车间里藏最深的隐形杀手

拆出来的退件,刀口齐整,尺寸偏了8毫米

我那天刚端着搪瓷茶杯走到下料区,就见调度把一团焊疤摔在水泥地上。 上周发去港口的挖机动臂,客户打回来了。 整整三米长的动臂,焊完矫完,交出去量,中心轴孔偏了8毫米。 装不上,只能返工重焊,连带着下一批货都要延期。 没人能说什么。 焊接这行,变形就是鬼,你看不见它什么时候来,等发现了,料子已经废了一半。
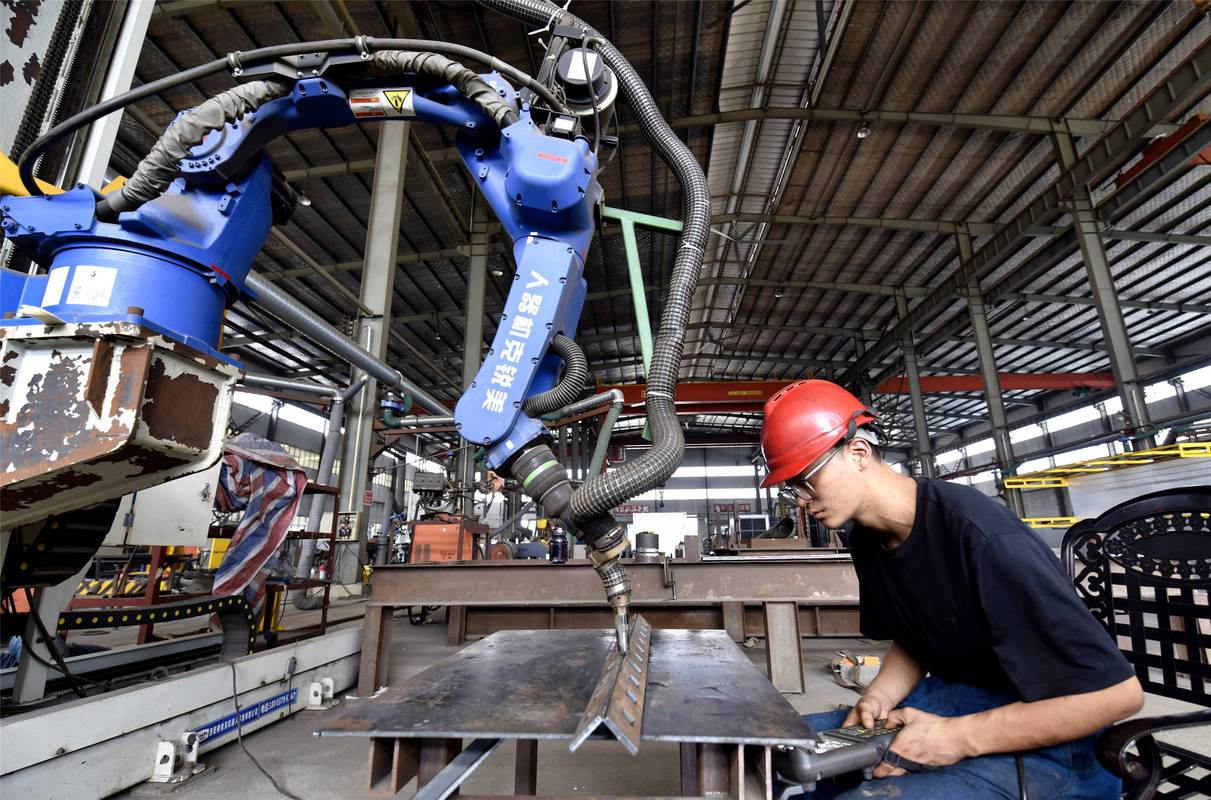
工程机械动臂焊接变形矫正车间实拍
工程机械动臂焊接变形矫正车间实拍

焊枪一点就变形,这里的门道没人一开始就告诉你

焊枪一点就变形,这里的门道没人一开始就告诉你
说白了,变形就是热胀冷缩搞的鬼。 焊接的时候,焊丝熔化那点局部温度能飙到1500℃,周边的料子还是冷的,等焊完冷却,熔池那一块收缩,拉着整个工件歪,只要收缩应力超过钢材屈服强度的30%,变形就是不可逆的。 现在主流的两种路子,一种刚性固定,一种反变形预调。 刚性固定简单,焊前把工件用夹具卡得死死的,不让它动,成本低,适合小批量小零件。可厚板那收缩劲儿多大啊,你松开夹具,它照样弹回去变,改都没法改。 反变形预调高级,提前算好变形量,焊前把工件往反方向弯一点压一点,焊完刚好回正,精度高得很。可问题是要开专用工装,算变形量费时间,批量生产的话,光准备就要多花一两天,谁耗得起? 说实话,行业内通常不说但实际都在做的妥协,就是留余量。 不管你用刚性还是反变形,最后都给加工面留个1到2毫米的余量,焊完变形了,上铣床拉荒一刀,刚好。 省了工装钱,省了调整时间,就是多吃一刀刀,料子废一点,大家心照不宣。 我见过太多设计院出来的图纸,把公差卡得死死的,一点余量都不留,到了车间根本干不出来,最后还得我们老师傅改,能说什么呢。

不同行当,对变形的容忍度差出天壤

就说工程机械吧,挖机吊臂这种,只要整体变形不超过千分之一,其实不影响用,顶多外观不好看。 前年我们接了一批出口的桥吊主梁,客户要求旁弯不超过5毫米,整根12米长。 一开始我们按常规反变形留了0.8毫米每米,焊完一量,旁弯差了7毫米,差点全废。 后来改了,每段接头多留了0.5mm的反变形,焊接顺序改成从中间往两边跳焊,最后成品刚好卡着公差过,一分不多一分不少。 换另一个行当,新能源动力电池托盘,要求就完全不一样了。 托盘整个平面要放电芯,要求平面度每平方米不超过0.3毫米,差一丝,电芯装进去受力不均,用半年就鼓包。 去年有个客户找过来,他们自己用铝氩弧焊拼托盘,焊完变形量直接到2毫米,整批报废。 我们给改了工艺,先把六块铝板用螺栓预紧,焊的时候每次只焊10厘米,歇两分钟让温度降下来再焊下一段,最后变形量压到0.2毫米,刚好合格。 对了,现在铝焊越来越多,变形比钢难控多了,铝的导热快,热膨胀系数是钢的两倍,稍不注意就歪。
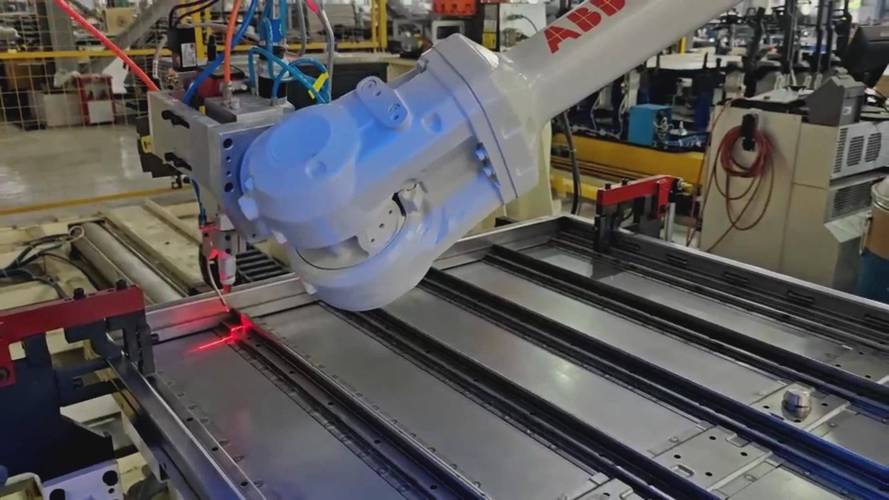
新能源铝制动力电池托盘焊接变形检测实拍
新能源铝制动力电池托盘焊接变形检测实拍

新机器来了,老问题还没走

新机器来了,老问题还没走
新机器来了,老问题还没走
现在都讲智能制造,很多厂子上了焊接机器人,还能用有限元软件提前算变形。 看起来挺美,对吧? 不过话说回来,行业内有个不愿公开的难题,很少有人提。 不管软件多牛,你算不了原材料自带的残余应力。 同一型号的钢板,不同钢厂出来的,不同炉号的,甚至同一批料放了半年和放了三年的,内部残余应力都不一样。你软件算得再好,料本身应力不一样,焊完变形量就差出好几个丝,根本准不了。 还有标准滞后的坑,现在高强钢用得越来越多,很多客户还拿几十年前普通低碳钢的变形允许标准来卡,其实高强钢的收缩率比低碳钢高20%多,按旧标准根本做不出来,只能偷偷加成本改工艺,这个哑巴亏吃了谁也不说。 进口替代现在火,很多以前买进口焊接件的,现在转国产,可人家进口件的变形控制标准就是比国内宽松一点,国内厂家为了拿单,硬扛着更严的要求,成本上去一大截,利润全砸进去了。 昨天跟一个干了三十年的老焊工蹲在车间门口抽烟,他说的一句话我记到现在。 “七分备,三分焊,变形留头不犯难。” 什么意思?焊前多准备,多留一点点余量,别想着一口吃成胖子,比什么都强。 那些书本上的完美工艺,到车间里往往走不通,反倒这点土经验,能用一辈子。 你们呢?遇上焊接变形,是先砸工装改参数,还是直接留余量拉一刀?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:搞了20年焊接:焊接变形才是车间里藏最深的隐形杀手
文章链接:https://yxqcspc.com/17444/