2026-10-08 04:58:53 分类:商机
上个月刚上班,质控部的小张就撞开车间门喊。
那批出口给客户的涡轮叶片,流道堵了三分之一,整批报废。
主任蹲在车间门口抽了三根红塔山,三十多万的钛合金料啊,传统五轴铣完掏流道,这种内径0.8mm的螺旋流道,刀头根本拐不进去。
“要不,找街对面那家装增材设备的厂子,打几个样试试?”徒弟小周怯生生说了一句。
说实话,当时我也没抱太大希望。结果三天后,人把成品送过来,检测报告一拿,流道精度误差不到0.03mm,压力测试一次过。
那之后,我对增材制造的看法,彻底变了。
别听PPT吹,我们先讲干活的实在话
很多卖设备的上来就吹“第四次工业革命”,什么都能打。
我就说点实际的。
增材说穿了就是“一层一层堆材料”,和你小时候堆乐高差不多,只不过用金属粉末或者塑料,用激光或者粘结剂粘起来。
现在工业上常用的两种路线,一个是选择性激光熔融,也就是大家说的SLM,另一个是粘结剂喷射BJ。
我给你说三个干活要用到的硬数字。
SLM的激光光斑直径,通常在20μm到100μm,单层打印厚度一般控制在20μm到50μm,精度足够做复杂结构。缺点就是慢,打一件一斤重的钛合金零件,要二十多个小时。
粘结剂喷射呢,铺粉速度能到每秒1500毫米,速度是SLM的五六倍,材料成本还低三分之一。但缺点也明显,打完还要进窑烧,收缩率不好控,精度比SLM差半个档次。
哦对了,说个行业内通常不说但实际在做的妥协。
很多接批量订单的厂商,对外说全用SLM打印,其实样件用SLM打给客户看,批量全用粘结剂喷射,最后抛光磨公差,赚的就是这个差价。你不说,客户很少能测出区别。
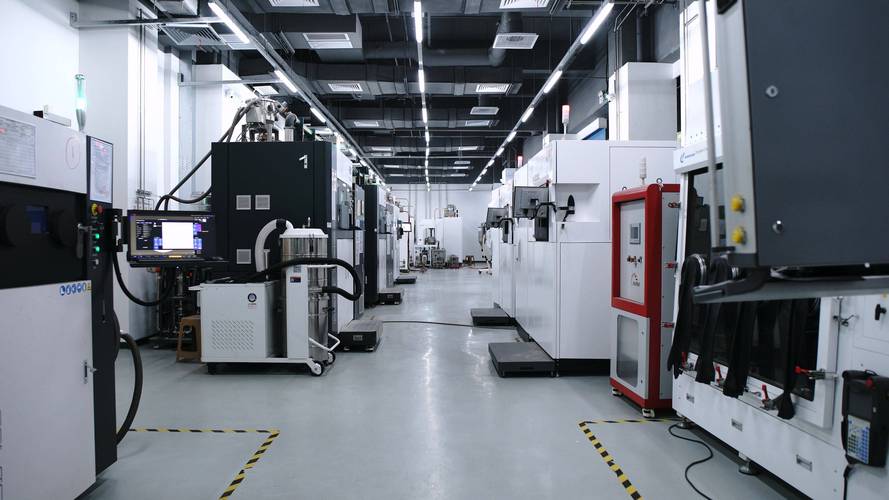 工厂车间增材制造SLM设备工作现场
不同行当,完全不同的玩法
增材不是万金油,不同行业要求差出十万八千里。
我前年碰过一个航空院所的单子,做卫星主支架。要求在保证强度的前提下,减重至少30%。
传统工艺是整块钛合金铣削,最后掏出来,材料利用率才不到10%,剩下的全是废料,重量还降不下来。
最后用增材做内部点阵镂空结构,材料利用率直接拉到65%,强度过了拉压测试,重量比要求的还多减了2%,人家当场就把后续三个型号的订单给了我们。
换另一个行当,做注塑模具,要求完全不一样。
去年给本地一家汽配厂做内饰件的模芯,原来的旧模,冷却水路只能钻直孔,离产品轮廓远,产品出来翘曲度超差0.2mm,报废率一直卡在12%降不下来。
我们用增材做了随形冷却水路,顺着产品的形状走,离模腔表面均匀保持5mm距离。试模那天你猜怎么着?
报废率直接降到1.2%,注塑周期还缩短了28秒,老板当场给我们包了个大红包。
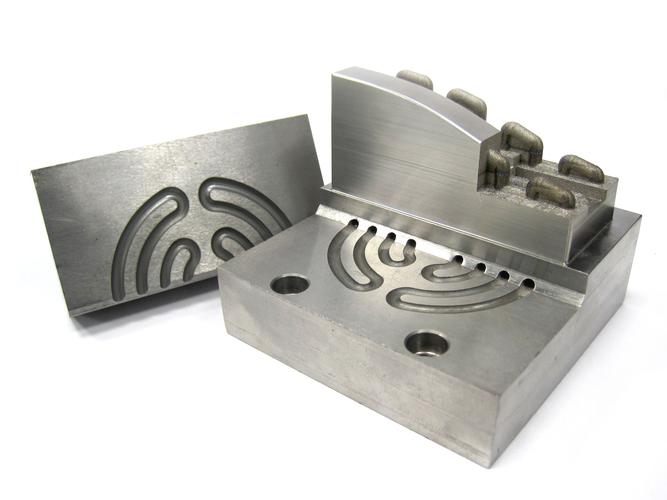 增材制造随形冷却注塑模具实物
风口好看,水下藏着暗礁
 风口好看,水下藏着暗礁
说实话,这两年增材确实火,进口替代的风一吹,好多国内厂子都起来了。
原来进口一台SLM设备要大几百万,现在国内同配置的才两百万出头,性能差不了多少,好多中小厂子都用得起了。
绿色制造这边也确实占优势,原来加工钛合金,90%的料都变成切屑废了,增材最多浪费10%,省下来的都是真金白银。
不过话说回来,有个行业内不愿公开说的难题。
就是性能一致性的问题,现在标准太滞后了。
现在的国标还是好多年前定的,只看最终成品的性能,没人管你用的金属粉末批次不一样,氧含量差个100ppm,打印出来的零件屈服强度就能差15%。
很多批量出货的厂子,都是打完之后一件一件测,不合格的偷偷挑出来扔掉,不敢对外说,说了客户就怕了,以后单子就没了。
你说这风险大不大?哪天要是漏了一件不合格的出去,整批都要赔。
昨天我还在车间角落,看到上次报废那批叶片切下来的废料头。
干了二十年制造,我最大的感受就是这句话。
增材是补窟窿的,不是拆台子的。
传统工艺能做好的东西,轮不到增材瞎掺和,但是传统工艺做不出来的,卡了脖子的,增材真能给你救回来。
你说对不对?
你们车间有没有用过增材救急?碰到过什么哭笑不得的坑?欢迎聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊增材制造:救过我们生产线的硬家伙
文章链接:https://yxqcspc.com/17451/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
