2026-10-08 14:04:50 分类:商机
上周三刚换好工作服,质检班的李姐就拽着我往成品区跑。
鞋上还沾着昨天拉荒剩下的铁屑呢,就听见她骂:第三台了,又崩齿。
拆开来一看,蜗轮副的三个齿齐整整断在根上。客户说搅拌机转着转着突然卡死,整锅饲料堵在里头,赔了小两万。
没人想到就是这么个不起眼的零件,坏了一整单生意。
没人会明说的技术妥协
很多刚入行的小孩,拿着课本问我蜗轮副原理不就是蜗杆带动蜗轮,降速增扭吗?
哪有这么简单。
常用的阿基米德蜗轮,压力角就是20°,差半度都会影响自锁性。滚齿的时候,吃刀量要比普通圆柱齿轮小0.15mm,多一刀就会让齿面应力大出一倍。成品做好之后,跑合最少要4小时,少一个小时都磨不均匀。
现在市面上两种主流做法,一种是锡青铜蜗轮配淬硬钢蜗杆,一种是球墨铸铁蜗轮配普通钢蜗杆。
锡青铜耐磨,咬合起来软,不容易崩齿,但是现在铜价快涨到7万一吨了,做一套蜗轮,材料钱就占了六成。
球墨铸铁便宜,成本才锡青铜的三分之一,就是不耐磨,间隙大得快。
说实话,行业内通常不说但实际在做的妥协,你猜是什么?
就是偷减齿圈厚度。标准要求齿圈厚度是1.2倍模数,大部分厂家偷偷减到0.9倍,省了近三分之一的铜料。
不超载用个四五年,一般坏不了。刚好过了厂家保修期,真坏了用户还得回来换配件,这不就是厂家的如意算盘吗?
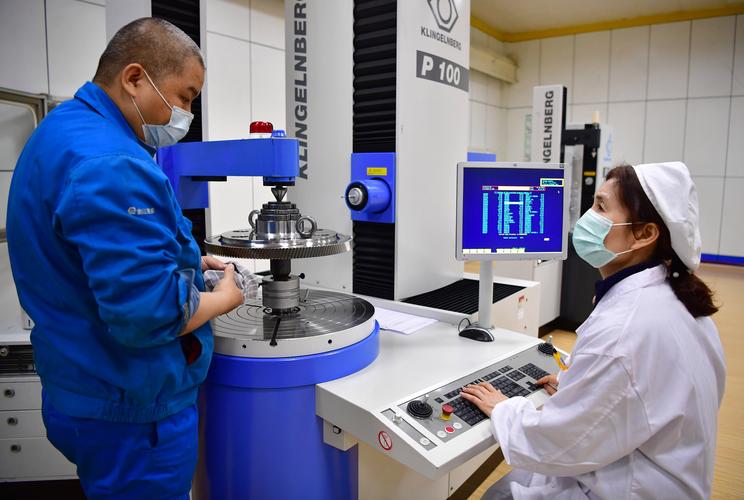 机械车间蜗轮副齿厚检测实拍
不同行当完全不一样的要求
去年给工地做过一台1吨的施工升降货梯,客户一开始图便宜,点名要球墨铸铁的蜗轮副。
不到半年,客户就打电话来骂,说停在三楼晃得能站不住人,拆开来测侧隙,磨得快3mm了。
货梯要什么?要自锁,停在哪就是哪,绝不能溜车。侧隙超过0.1mm,安全隐患就来了。
后来重新换了锡青铜的,用到现在快四年了,上次去工地保养,侧隙才不到0.08mm。
另一个场景,你肯定想不到,电厂的冷却塔风机。
前年给郊区电厂做了四套大型蜗轮副,那地方一年三百六十五天不停转,就怕停机降温出事故。
要求跟货梯完全反过来,不能卡,要留够热膨胀的量。连续运行齿面温度能升16度,不放0.05mm的余量,转不了八个小时就抱轴。
我们当时给做了浸油润滑的结构,把齿圈的侧隙比标准放大了一丝,用到现在没出一点问题。
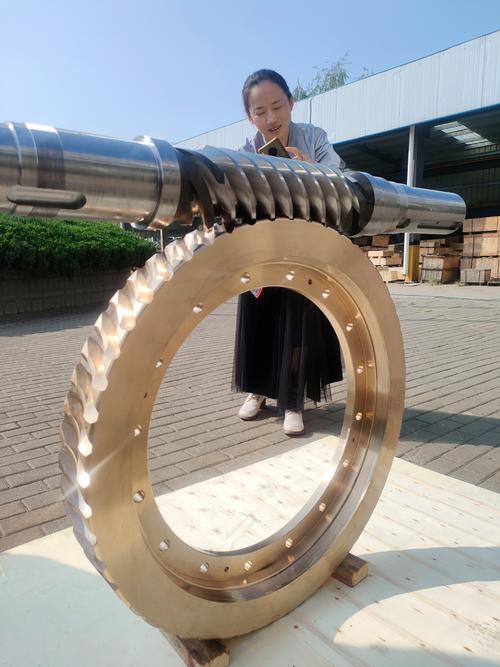 电厂冷却塔用大型蜗轮副成品实拍
进口替代背后的暗礁
 进口替代背后的暗礁
这几年进口替代火,原来德国进口一套1米中心距的蜗轮副,要十几万。
现在国内做精度达标的,才四万不到,很多客户都换国产的了。
不过话说回来,有个坑,行业内没人愿意公开说。
现在的国家标准还是十几年前编的,只测静态的尺寸公差,根本没提长期运行的磨损公差。
同样的公差等级,用在一天只开八小时的搅拌机,和一年不停转的冷却塔,磨损量差三倍。
标准里根本没区分,小厂家照着国标做,做出来用在连续工况,不到两年就磨坏了,用户只会骂国产质量差,哪知道是标准跟不上现在的应用场景。
还有很多新工艺,比如滚剃复合加工蜗轮,精度比传统滚齿高两个等级,成本还降了一成,但是因为国标里没列这个工艺的公差要求,很多甲方招标的时候直接就卡掉,说不符合标准,你说冤不冤?
昨天下午我蹲在成品区,给新来的小孩讲崩齿的这个蜗轮副,摸着断齿说。
我干了二十年,总结出来的土话就是:宁留一分隙,不多减一两铜。
什么理论都不如这句话实在,公差对了,材料够了,蜗轮副就能用住。
你们有没有碰到过,一模一样的尺寸,复刻国外的样品,就是用不住,到底是材料的猫腻,还是公差里藏了门道?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工:蜗轮副那些没人说破的门道
文章链接:https://yxqcspc.com/17484/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
