上个月刚处理完一起客户投诉。
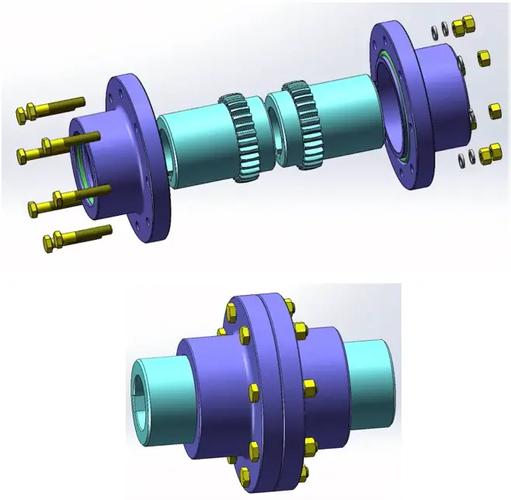
西南山区风电场的一台1.5MW机组,联轴器刚用了18个月,就报了主轴窜动超差。
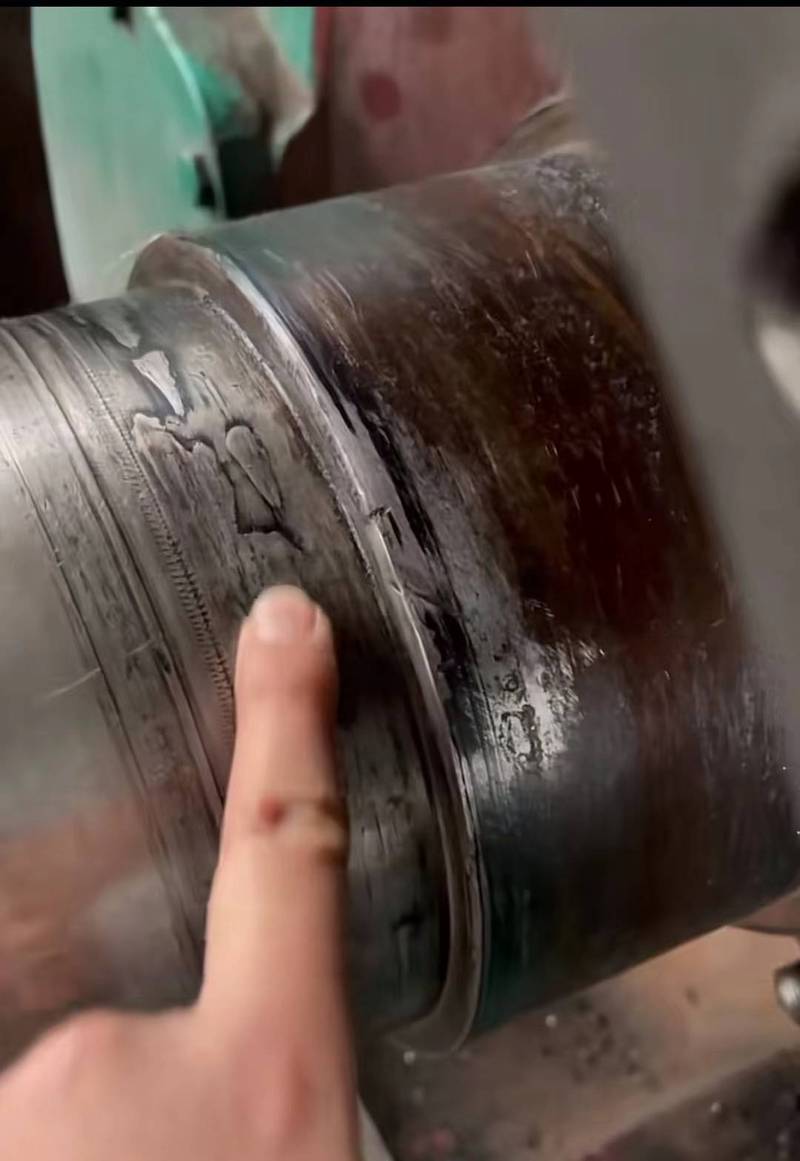
拆下来的时候我就在场,客户围着我们骂,说好好的锻件,居然磨得坑坑洼洼,全是麻点。
你说坑有多深?最深的快0.5毫米,肉眼直接能看见。
所有人第一反应都是材料不对,热处理出了问题。
翻了三个月前的热处理记录,硬度公差全合格,探伤也没毛病。
最后还是我扒着配合面看了半小时,认出来了——这是微动磨损,老杀手了。
看不见的小位移,磨掉几十万的设备
很多年轻工程师,图纸上看不到微动磨损,就当不存在。
说白了,微动磨损就是两个紧配合的面,受了交变载荷,忍不住动了那么一点点。
这个位移有多小?大多就在10微米到200微米之间,还不到一根头发丝的一半粗。
就这点动,来回磨,天天磨,不出三五年,再硬的钢也能磨出坑。
接触应力算下来,往往比材料本身的屈服强度高15%以上,你说吓不吓人?
我干了20年,粗算下来,至少60%的不明不白的配合面失效,都是它搞的鬼。
现在行业里主流就两条路。
一条走硬,给配合面做渗氮或者激光淬火,把表面硬度提到HV800以上,硬对硬,磨不动。
优点确实耐磨,只要不裂,用个十几年没问题。缺点也明显,太脆,交变载荷大一点,裂纹顺着硬度层往芯子里钻,一旦断了就是大事故。
另一条走软,涂一层二硫化钼或者聚四氟乙烯的软涂层,让它磨涂层不磨基体,小位移直接缓冲掉。
优点成本低,工艺简单,还能防腐蚀。缺点就是涂层薄,磨个三五年涂层没了,基体直接暴露,照样坏。
说实话,行业内通常不说但实际在做的妥协是什么?
没人真的给整个配合面全做硬化,也没人全靠涂层扛。
都是在配合面两端,应力集中的那两厘米,做硬化处理,中间大部分面积只做涂层处理。
既省了渗氮的成本,又能缓冲微动位移,寿命也能满足设计要求。
反正客户验货只看表面硬度,不会剖开看你做了多少,没人说破而已。
不同行当,磨出来的问题完全不一样
就说风电这个行当,刚才那台风机的联轴器。
风机塔筒每转一圈,主轴都要抖个三五下,每次微动位移就是七八十微米,一天转几千圈。
环境还恶劣,零下二三十度到零上四十度,还有盐雾腐蚀,要求寿命最少20年。
这里的微动磨损就怕大位移的反复撕裂,所以必须做喷丸出残余压应力,再做封孔涂层。
刚才那个客户当初图便宜,省了十几万的喷丸工序,只涂了一层防锈油,结果18个月就出问题,返工加换件花了八十多万,找谁哭去?
换个行当,汽车发动机的气门弹簧座,又是另一个要求。
汽车天天启动熄火,发动机的振动不停,微动位移只有几微米,但是频率高,每秒几十次,跑几十万公里就是几亿次循环。
这里不怕位移大,就怕磨出来的铁屑掉到机油里,堵了油道发动机直接报废。
之前给国产某新势力做配套,一开始图省事儿用了磷化处理,做台架试验,三万次循环就磨出了铁屑,直接不合格。
后来改成离子渗氮加超薄DLC涂层,硬度够,还不掉屑,十万次循环都没出问题,现在一直这么用。
你看,同样是微动磨损,不同地方要求差着十万八千里,哪有什么通用方案?
新风口下藏着没人说的暗礁
现在都喊进口替代,很多国产厂做零件,尺寸精度强度都对标进口,就是不提微动磨损的寿命测试。
还有现在智能制造,不少人开始往配合面埋压电传感器,在线监测微动磨损的程度,提前预警,这个确实是好方向。
绿色制造这边,原来的硬铬涂层污染大,现在都换成可降解的固体润滑涂层,也算是进步。
不过话说回来,有个行业内不愿公开的难题,我今天说出来。
现在国内的微动磨损试验标准,还是几十年前定的,都是室温干摩擦下做试验。
实际工况呢?海边风电有盐雾,东北有低温,发动机有润滑油,不同工况下的微动磨损寿命差一倍都不止。
很多厂家拿国标合格的产品出去,实际用起来寿命连设计值的一半都达不到,出了问题还说用户使用不当,这就是标准滞后带来的风险。
没人愿意捅破这层窗户纸,毕竟改标准太麻烦,得罪人。
我天天在车间转,总结了一句土话:“缝里抖三抖,半斤铁变走”。
别光盯着图纸上的公差硬度,干装配的时候,别把配合面卡的太死,留一丝让动的余地,比什么都强。
你们有没有遇过那种,所有检测指标都合格,就是用不住的设备?
说不定,就是这个藏在缝隙里的隐形杀手搞的鬼。
