选厂家别看宣传页,看三个藏起来的硬指标
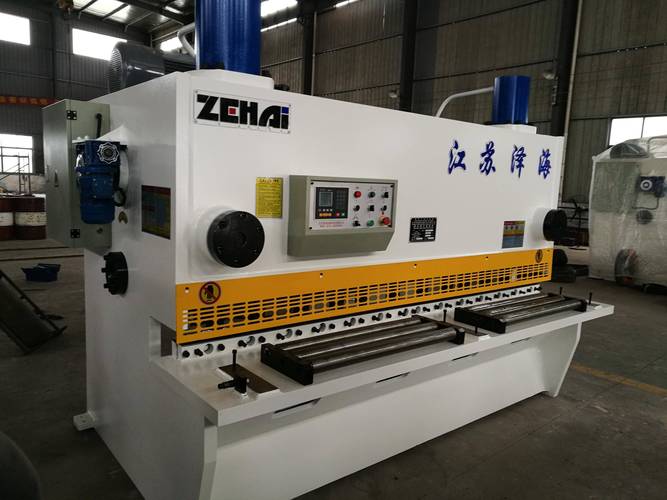
很多人选设备只看能剪多厚多宽,不问厂家这些细节。 第一个就是后挡料重复定位精度,正经大厂家能做到±0.05mm,差不多一根头发丝的粗细。 小厂家呢?能做到±0.2mm就不错了,剪个十张八张,误差就堆出来了,就像今天这活,不废才怪。 第二个,机架焊接后的去应力退火工艺,正经厂家是把整机架扔炉子里,烧到580℃,保温整整6小时,让焊接的内应力完全散掉,用十年机架都不会变形。 很多小厂家呢?烧到温度就拉出来,保温连2小时都不到,省下来的煤气钱都是利润,你买回去用个两三年,机架慢慢扭,精度越来越差,找厂家人家说你自己操作不当,你去哪说理? 第三个,剪刃间隙调整,我干了20年,一直记着,剪普通碳素钢板,间隙要调到板厚的十分之一,6mm板就是0.6mm,一分不差。 好的厂家数控调间隙,误差不超0.02mm,薄剪厚剪随便换,不用你手拧半天。小厂家的间隙调完,两边差出半个毫米,剪出来的边肯定歪。 现在圈内主流就两种技术路线:液压摆式和液压闸式。摆式便宜,整机轻,小厂房放得下,剪3mm以下薄板没啥问题,剪厚板剪长料,十有八九会歪。 闸式稳,精度高,但是比摆式重小十吨,价格贵个七八万,这是明面上的优劣。 说实话,行业内通常不说但实际在做的妥协,我今天说破了。很多小厂家钻空子,打着闸式剪板机的旗号卖,把原本16mm的机架钢板减成12mm,液压缸用小厂翻新的,电控用杂牌子,一下就能把成本降五六万,卖的时候比正经闸式便宜八万,很多客户一看参数一模一样,就上钩了,用两年就后悔,哭都没地方哭。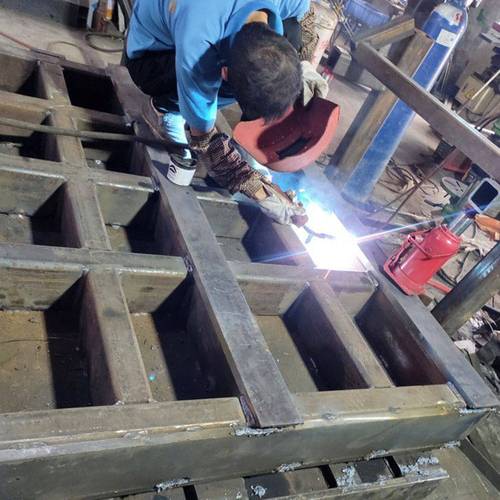
不同行业要找对口的数控剪板机厂家
新风口底下的暗礁,没人愿意说破