模具的门道,藏在三个没人会主动说的数里
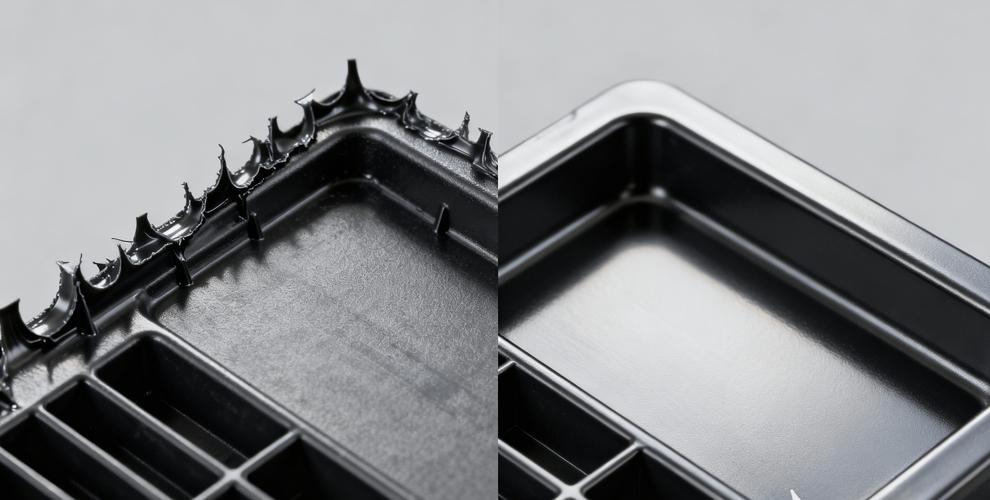
很多人找模具厂家,上来就问多少钱一副,从来不问内里的东西。 给你说三个硬指标,差一个都不行。 第一个,型腔表面粗糙度必须做到Ra0.02μm,差0.01都会粘模,打出来的货一抠就留痕。 第二个,冷却水路离型腔面不能超过15mm,远一毫米,冷却时间多两秒,一天下来少出上千模,成本蹭蹭涨。 第三个,型腔淬火硬度必须卡在HRC48-52,低了容易磨花,高了脆,撞一下就裂。 说实话,现在主流的加工路线就两种,镜面放电和CNC精铣。 镜面放电做出来的表面够亮,做透明件、按键手感好,但是加工慢,成本高,还会留下内应力,用个两三年容易开裂。 CNC精铣快,比放电便宜三分之一,但是刀痕再怎么抛,仔细看还是有,做外观件容易出问题。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 百分之七十的中小厂家,对外说全型腔镜面放电,实际只给看得见的外观面放电,看不见的结构腔全用精铣凑,能省一半加工时间。 客户拿在手里摸不出来,打个几万模才会出问题,那时候模具款早收完了。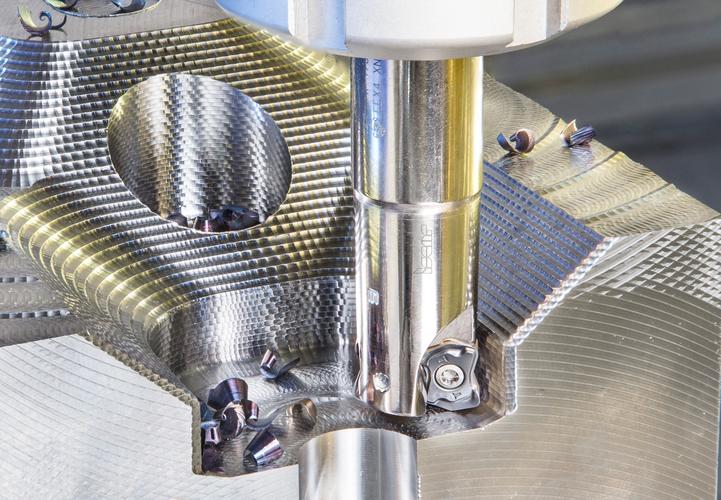
不同行业要的,根本不是同一种模具
风口上的新坑,老行当卡脖子的老问题