2026-10-11 07:19:51 分类:商机
上个月早班,我正在工段巡检。
“张工!快过来!出事了!”
徒弟小张喊得变了调。我跑过去就看见,3米外的砂轮机上,刚换了不到两小时的磨片碎成了三瓣,一块碎片嵌在防护罩上,裂痕都透出来了。
再低头看,工件上刚拉荒一半的420不锈钢轴,磨痕歪得离谱。差两毫米就到报废尺寸。
要命的是,这块磨片是新来的采购员图便宜找的小厂家货,比之前拿的便宜了快一半。
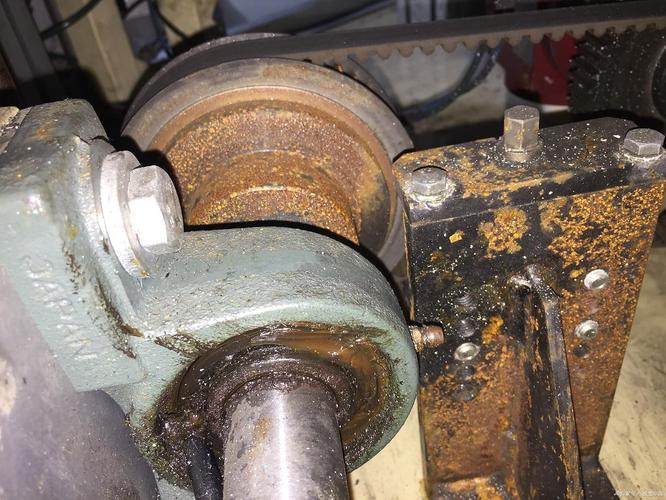 机械车间崩碎后的工业磨片实拍
磨片这东西,水比你想象的深
很多人觉得磨片不就是粘起来的沙块?能磨就行?
错得离谱。
磨片厂家核心玩的是什么?是磨粒、结合剂、孔隙三者的配比。
我干了20年,见过的磨片,孔隙率从5%到12%,差一个点,吃刀量就能差一倍。
硬度标H,实际差3个洛氏硬度,磨软钢就会糊,磨硬钢就会崩。
现在市面上主流就是陶瓷结合剂和树脂结合剂两种。
陶瓷硬,孔隙大,排屑好,不易糊,但是脆,抗冲击差,一不小心就碎。
树脂韧性好,耐冲击,安全性高,但是容易烧刀,高温下容易软化变形。
说实话,行业内通常不说但实际在做的妥协是什么?
很多号称全陶瓷结合剂的磨片,实际只加了不到30%的陶瓷粉,剩下的全是树脂。
为啥?降成本啊,全陶瓷的烧制成本是树脂的两倍还多,脆度高,成品率低,卖贵了没人要,只能掺。
你拿回去用,切硬活不出两小时就崩,还以为是你操作不对,其实从厂家出来就偷了料。
不同行业,磨片厂家的玩法完全不一样
我拿两个天天碰的场景说。
第一个是热轧不锈钢板材的端面打磨。
要求是什么?磨掉焊痕和毛刺,不能烧板材,还要耐磨,不能停线换磨片。
去年山东聊城那个热轧厂的朋友找我,说他们原来找的小磨片厂家,一片10块钱,每班8小时要换8次,每次换片调机就得15分钟,一天光换片就耽误两个小时产能。
我给介绍了一家专做热轧磨片的厂家,人家把孔隙率调到10%,结合剂加了一定比例的硫化铜,一片28块。
结果呢?
一片能用一整个班。一天换一次就行。算下来,一片顶原来八片,总成本还降了三分之一。
为啥?小厂家只想着卖便宜货,根本不看你是什么场景用。
第二个场景是汽轮机叶片的叶根成型磨。
这个要求就更刁了。
公差要求0.02mm以内,不能有烧伤,不能有崩缺,叶片是高温合金,硬得离谱。
原来国内汽轮机厂都用进口磨片,一片合人民币小一千,用下来加工一片叶片光磨片成本就快一百。
前两年江苏有家磨片厂家啃这块硬骨头,改了三次配方,把孔隙率调到11%,把磨片硬度降了3HRC,磨粒用的是半脆刚玉,不是普通的棕刚玉。
现在寿命能到进口磨片的92%,加工出来的公差完全符合要求,价格才不到进口的三分之一。
很多人不知道,磨片不是越硬越好,也不是越贵越好,得看你干啥活。
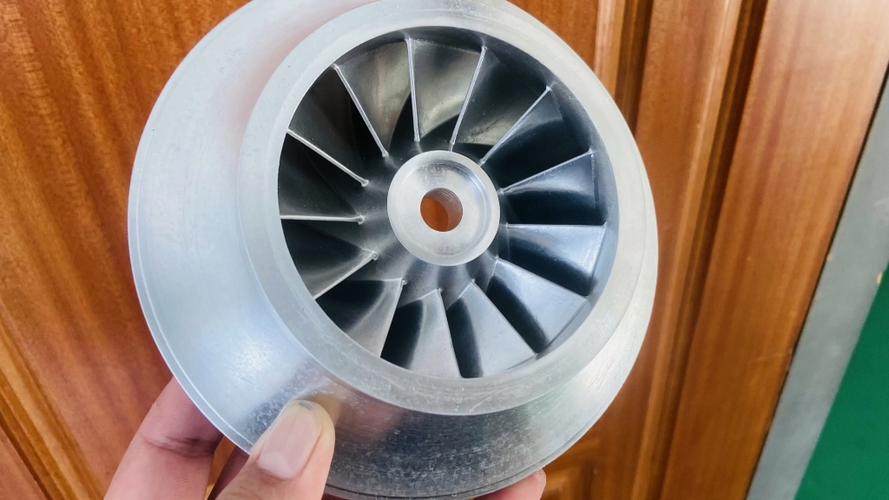 汽轮机叶根打磨用成型磨片成品实拍
进口替代风里,藏着大家不愿说的暗礁
现在都喊进口替代,绿色制造,好多磨片厂家都跟着喊转型。
不少原来做中低端的厂家都开始啃高端磨片的市场,确实抢了不少原来进口牌子的份额,这是好事。
不过话说回来,有个行业内不愿公开的难题,很少有人提。
现行的磨片国家标准还是二十多年前制定的,检测指标只有静平衡、硬度、外形尺寸这几项,根本没有实际切削的磨粒出刃率、粉尘排放量、高温结合强度这些指标。
啥意思?
就是小厂家完全可以照着旧标准的指标做,各项都合格,实际用起来,磨粒掉得快,粉尘超标,干半小时就烧刀,甚至崩片,但是人合规啊,你投诉都没地方说理去。
还有绿色制造要求无酚醛树脂,低粉尘,好多厂家就把游离酚的含量降了,但是磨片的结合强度也跟着降了,寿命砍了一半,价格还涨了,说白了就是换个概念割韭菜。
我昨天收拾工具箱,翻出来十年前剩下的半片老磨片,还是国营磨片厂出的,用了一半,剩下的磨粒还整整齐齐。
干我们这行,老师傅有句土话:磨片磨片,三分看参数,七分看厂家良心。
你图便宜买低价货,省了十块八块的,万一崩片伤人,废了工件,那亏得可不是一点半点。
对了,你们车间有没有碰到过磨片厂家以次充好的破事?欢迎唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:混迹机械车间20年:扒一扒磨片厂家不能说的行业内幕
文章链接:https://yxqcspc.com/17680/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
