买分度头踩过的坑,说出来都是泪
上个月帮机械厂老板老张处理客诉。他三个多月前换了新的分度头,磨出来的分度盘偏了两个丝,整批零件全废,客户退单加罚款,亏了八万八。
当初为啥换老厂家?就是新厂家报价比原来便宜了小一千。老张想着不就是个分度头么,能差在哪。结果呢?用到第三个月,蜗杆间隙直接跑出来了,磨什么错什么。
找厂家售后?电话都关机。原来那就是个几个人的小作坊,老板赚了一波快钱,直接换地方开新号了。
说实话,机械行业采购,选分度头厂家真的别赌运气。十个便宜九个坑,这话一点不假。
挑分度头厂家,就看这四个硬指标
别听销售吹什么进口工艺、十年质保,张嘴就能说的话不值钱。你就按这几个点查,一查一个准。
第一个,看有没有自己核心工序的加工能力。很多小厂,整个厂房就几台组装台,所有零件都是外发收回来拼的,齿轴是别家磨的,壳体是别家铸的,拼起来能有什么精度一致性?去考察的时候别只看展厅,直接往车间走,问他有没有自己的高精度外圆磨床、齿轮磨床,没有的直接pass。
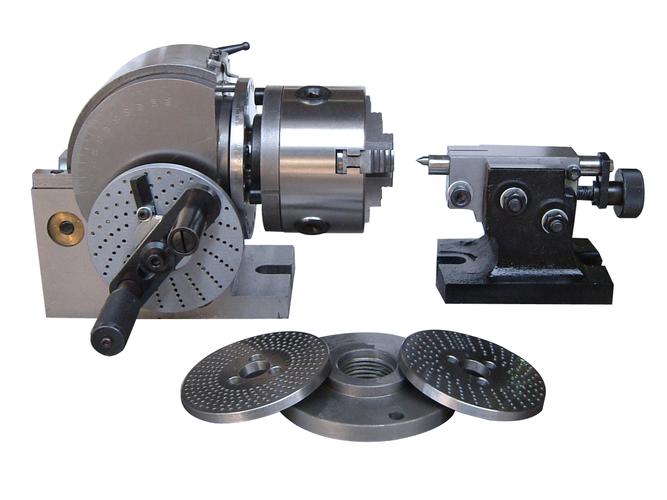
第二个,要材质报告。别不好意思要。现在太多厂家偷换材料,原来要求的40Cr调质处理,给你换成Q235,成本降好几百,用不到半年受力就变形,精度直接飞了。你要是觉得他给的报告可能造假,花个百八十块,切个样去当地检测机构测一下,花这点钱总比亏几万强。
第三个,看售后响应速度。你生产线二十四小时转,分度头坏了停一天,损失都够买半台新的了。我见过太多厂家,卖的时候说的好听,出问题了三五天找不到人,让你自己寄回去修,一来一回半个月,耗不起。挑的时候就要问清楚,能不能48小时内上门处理,有没有就近的服务网点,有没有给客户备易损件的政策,这些比什么都重要。
第四个,别找什么都做的杂家。有的厂家名片印的,机床附件、钣金、整机什么都做,你想想,他能把分度头做精吗?真正靠谱的厂家,都是盯着分度头这一个品类做十几年,甚至几十年,工艺磨的透,品质控的严,不会为了赚快钱乱砸自己招牌。
靠谱分度头厂家,都是这几种模样
跑了这么多厂,我见过的靠谱分度头厂家,基本就两类。
第一类是扎根行业几十年的老牌专业厂。比如山东临清那边,一堆做分度头出身的老厂,有个叫恒昌机械的,做了快四十年,从来只做分度头和回转工作台,不给自己瞎扩品类,国内很多国营机床厂都找他家做配套,精度稳定性比那种杂厂强太多,价格只比小厂高十分之一左右,普通机加工工厂用个十年八年都没问题。
第二类是给国外大牌做过代工,后来转做内销的工厂。比如江苏苏州那边有几家,原来给德国的机床企业做分度头代工,整个生产流程都是按欧标的精度要求走的,精度能做到进口级,价格比原装进口便宜一半还多,适合做高精度零件的工厂,性价比非常高。
不过话说回来,不管哪类,你都得自己去看,别光看网上的宣传。网上吹的再厉害,不如去车间摸一下实物,看一下他们加工流程,心里自然有数。
不同采购量怎么签单,我给你捋明白
如果你就是小加工厂,只买个1-2台换旧设备,直接找正规经销商,要大厂家的授权书,别找那种倒货的黄牛。经销商就在本地,出问题你直接找他,比找千里之外的厂家方便多了,多花个两三百服务费,买个省心,值。
如果你是批量采购,一次要十台以上,直接找厂家总部谈,别绕中间商。谈的时候要争取两个东西,一个是免费放在你厂里的易损件储备,一套蜗杆涡轮也没多重,放你这,出问题直接换,不用等发货;第二个是精度保证协议,写清楚,一年内如果精度超差超过约定值,直接换新,不能只修。
给你列个避坑清单,存好别忘:
- 比市场价低20%以上的货,绝对不碰。没有赔钱赚吆喝的买卖,便宜那点,都是给你挖的坑。
- 口头承诺不算数,所有要求都要写进合同。哪怕销售跟你称兄道弟喝了酒,该写的一个都不能少。
- 成立不到五年的新小厂,尽量别试。你买分度头是用来干活的,不是给别人当小白鼠的。
- 不要盲目追进口品牌。现在国内好的分度头厂家,精度已经能做到跟进口差不多,价格差好几倍,售后还方便,犯不着花那个冤枉钱。
说白了,选分度头厂家,核心就是找专业、找稳定,别贪便宜。就这么点事,想明白就不会踩坑了。
