上个月夜班三点多,我正靠在工具箱上打盹,三号数控龙门突然”哐当”一声闷响,主轴直接锁死,总闸啪的跳了。
爬进去拆了半小时,一身油乎乎的出来,找到了元凶——连接丝杠的锁紧螺母崩成了三瓣。
碎渣卡进滚道,把整根四十多万的进口丝杠拉花了,直接报废。那批出口的机架还有两天就要交货,老板蹲在车间门口抽烟,骂了整整一早上。
说当初为了省八千块配件钱,找了个报价低一半的小作坊,这下赔了四十万加二十万违约金,纯纯的赔本赚吆喝。
看不见的门道:没人说破的行业妥协
很多人觉得机械配件不就是车铣刨磨出来的吗?有啥难的?其实水深得能淹死人。
就拿刚才说的锁紧螺母来说,目前行业里主流就是两种路线,一种是40Cr调质处理,一种是42CrMo调质后再渗氮。
40Cr调质后硬度做到28-32HRC就能出厂,材料加加工成本,比42CrMo渗氮方案低整整40%,但是抗循环冲击的疲劳寿命,至少差了12000小时。
说实话,行业里多半小厂家都是这么玩的。你要的是重载主轴用的锁紧件,他偷偷给你换成40Cr,做完抛丸发黑,外行拿在手里根本分不出区别。
你不切开打硬度,谁也看不出猫腻。要不是这次崩了,我们也没发现那个小作坊偷偷换了料。
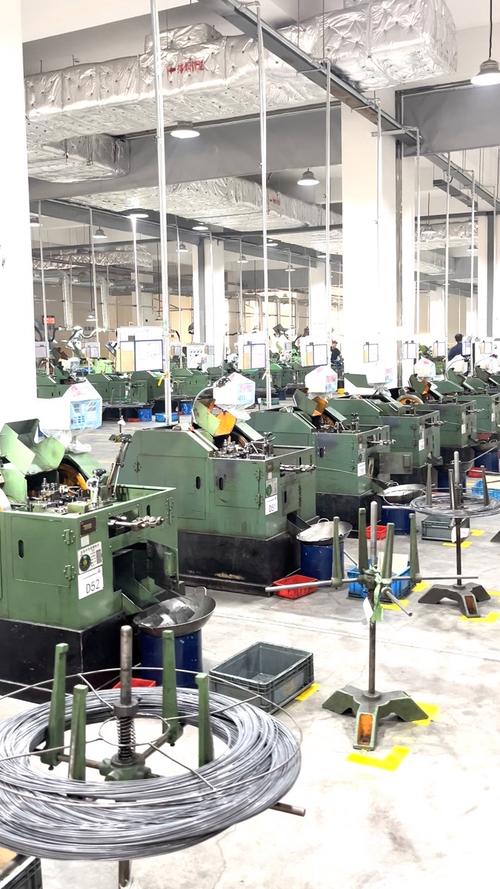
这就是行业内通常不说但实际在做的妥协——赚信息差的钱,拿低标号材料冒充高标号,反正不坏到一定程度,用户根本发现不了。
不同行当,完全不一样的要求
我见过太多用户选配件,只看尺寸对不对,不问你用在什么地方。其实不同行业的要求,差着十万八千里。
去年珠三角修过江隧道,他们一台盾构机主刀盘的连接轴套磨穿了,急着要换。那地方天天泡在带泥沙的高压水里,要求抗冲击抗磨损。
之前那个厂家做的普通铸钢轴套,18天就磨漏了,漏进去的泥沙把主轴承磨坏,停一天工损失上百万。
后来找我们合作了十年的那家机械配件厂家,给做了外层碳化钨堆焊的轴套,内径留了0.02毫米的跑合量,装上去用到现在快三年了,上次去巡检,磨损量还不到0.01毫米。
换个场景,食品包装机械就完全反过来。我一个徒弟开的厂,做饼干包装线,之前找过一家配件厂做拨叉。
那家厂用的是回收不锈钢,镍含量超标不说,做完没抛光干净,有个小毛刺掉下来,混进了饼干袋,被客户查出来,罚了小一百万差点关门。
后来换了长期合作的厂家,人家每一个配件都主动做食品接触检测,做完之后逐件抛镜面,连一点点飞边都不给留,这么久了从来没出过问题。
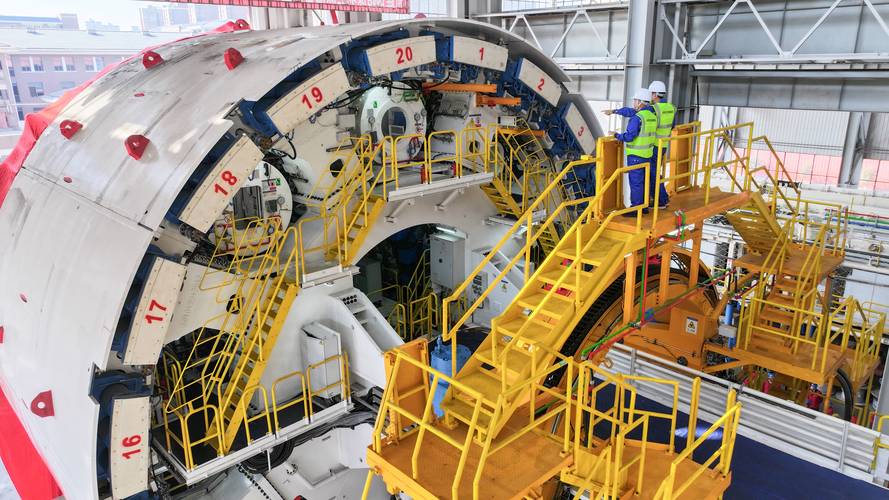
你看,同样是机械配件,盾构机要的是耐磨扛造,食品机械要的是干净安全,完全不是一回事。很多小厂家啥单都接,根本不懂不同行业的隐性要求,不出事才怪。
风口底下藏着的暗礁
现在都喊进口替代,喊绿色制造,很多机械配件厂家都打出了替代进口的招牌,生意好得不得了。
不过话说回来,行业里有个难题,从来没人公开说。
绝大多数在用老设备的配件,都是非标件,没有统一的国家标准,甚至很多老设备原厂图纸都找不到了。
比如我们车间那台九十年代进口的德国车床,主轴皮带轮的锥度是非标英制,找了三家厂家做,都差个两丝,装上去跑合一周就松,最后还是找那个有二十年经验的老师傅,手工刮了三个小时才合格。
还有标准滞后带来的风险,现在新能源汽车电池生产线的配件,要求耐120度高温电解液腐蚀,现行的机械配件通用标准还是十年前的,根本没提耐腐蚀的指标。
很多厂家拿着符合国标的报告卖给你,用三个月就腐蚀断了,出了问题他还说我符合国家标准,你说理都没地方说。
很多厂家现在吹自己全自动化智能制造,其实真到做高精度非标件,还是得靠老师傅手调,机器根本代替不了那点手上的感觉。
我干了二十多年机修,天天跟各种配件打交道,总结出来一句土话:便宜配件贵死人,贵点厂家稳当人。
别总盯着报价那点差价省,真出了问题,赔的钱够你买十套好配件了。
你们这么多年干下来,遇过啥被烂配件坑的离谱事?不妨出来聊聊。
